IT与OT融合路径:别上来就砸钱,制造企业落地的实招

上周去苏州的一家汽车零部件厂蹲了三天,跟他们的设备主任拍了两次桌子。为啥? 他们去年花了三百多万搞所谓的IT与OT融合,IT部门牵头找了国内头部的工业软件厂商,上了整套数字孪生大屏,结果车间里2012年买的那批数控车床,连个网口都没有,数据全靠班组长每天下班前手动填到系统里。更离谱的是,IT部门为了让大屏能实时跳数据,直接把工控网跟办公网打通了,OT的班组长得天天盯着杀毒软件,生怕哪天病毒进来把产线搞停。 说白了,这根本不是融合,是两边各干各的,凑出来个给领导看的花架子。

别上来就买系统,第一步先摸清楚自己的家底

很多人对IT与OT融合路径的认知从根上就错了——觉得只要IT部门牵头,把买的系统跟车间设备连上网就算成了。根本不是。你连车间里哪台设备的哪个传感器采的是主轴温度,哪个点位输出的是进给速度,甚至哪台设备的PLC是哪个版本的,都没摸清楚,谈什么融合?
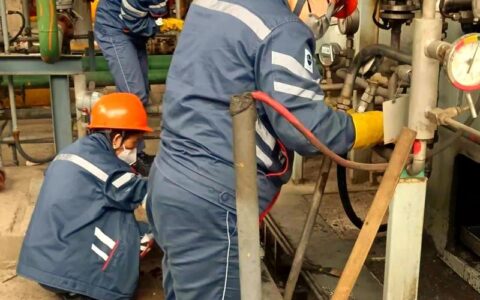
离散制造车间OT设备点位排查现场图
离散制造车间OT设备点位排查现场图
我见过最夸张的项目,供应商到现场了才发现,车间里的设备协议有6种,Modbus RTU、Profinet、OPC DA、CC-Link混着来,之前的数采方案是按OPC UA写的,根本连不上,最后临时改方案,光数采层就多花了四十万。 OT侧的核心诉求从来不是”上云”,是”不影响生产”。你要是上来就跟车间的人说,我要把你们的工控网全打通,把所有设备数据传到总部的云平台,人家第一个把你轰出去——上次东莞的一家电子厂就是为了传生产数据,没做任何隔离就把工控网连了办公网,结果中了勒索病毒,整条SMT线停了三天,直接损失两百多万,这个锅谁敢担?对吧? 问:我们厂的设备品牌太杂,老的连通讯接口都没有,是不是得全换新设备才能走IT与OT融合路径? 答:真没必要。去年帮浙江的一家阀门厂做项目,他们车间37台老机床,一半是2008年的设备,没有任何通讯接口,我们没要求他们换设备,就是在每台机床上加了个几十块钱的电流互感器,采主轴的启停状态、负载率,再配合人工补录的加工参数,三个月就把非计划停机率降了18%。换设备那是老板想凑数字化改造补贴的套路,真要落地,先从能摸得着的数据开始,别一上来就追求”全自动化”。

分层解耦,别让IT的需求直接砸到OT的操作层

很多企业的融合项目推进不下去,本质上是没搞清楚两边的边界。IT的人想拿全量数据做分析,OT的人怕一动控制逻辑就出生产事故,两边的KPI从根上就不一样——IT要的是数据完整性,OT要的是生产稳定性,你开两次协调会根本解决不了问题。 真正顺的IT与OT融合路径,从来不是把两边的系统硬拼到一起,而是做分层解耦。从下往上拆成三层:最底层是OT的设备控制层,专门负责生产动作,绝对不许直接对接外部的网络请求;中间层是边缘计算节点,负责做协议转换、数据清洗、本地规则判断;最上层才是IT的应用层,放MES、ERP、数据分析平台这些系统。
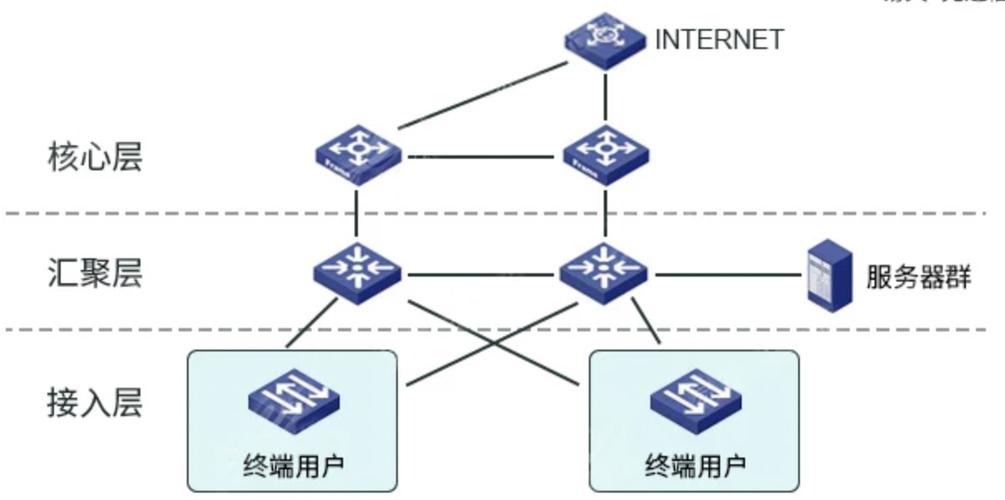
IT与OT融合三层架构分层示意图
IT与OT融合三层架构分层示意图
比如车间里的激光切割机,振动传感器一秒钟采100次数据,你要是直接把这些数据传到云端,一年的带宽费都得十几万。但放在边缘节点上,这些数据就在本地算:只要振动值没超过阈值,就直接存到本地的缓存里,只有当数值超过预设的故障阈值,再把告警信息和对应的历史片段传到上层的IT系统里。既省了带宽,也不会因为网络断了就影响设备的正常运行。 💡 这里一定要给OT侧留够安全边界:所有跨网的数据交互,必须走单向的物理隔离网关,IT的人要做数据分析,只能读经过脱敏、清洗的生产数据,根本碰不到工控的核心控制逻辑。你把安全边界划清楚了,OT的人才敢放开手给你开放数据,不然人家永远防着你。 问:现在很多厂商说自己能做”无代码”的IT与OT融合,是不是我们找个供应商就能把这事搞定? 答:别信”无代码”的鬼话。去年见过一个做休闲食品的加工厂,找了个做低代码平台的供应商,说一周就能打通MES和产线的包装机数据,结果上线的时候发现,包装机的产量数据是每10分钟跳一次整数值,MES系统要求每15秒上报一次实时产量,两边的数据对不上,差了快20%,最后还是我们过去蹲了一周,在边缘层加了个脉冲信号折算的校验规则,把包装机的电机转数换算成实际的包装数量,才把账对上。所谓的无代码,只是把原来需要写代码的工作挪到了可视化配置环节,你连自己的生产流程、数据逻辑都没理清楚,找谁来都没用。

别追求一步到位,先从能算清账的小场景切入

太多企业的IT与OT融合项目,最后成了IT部门的自嗨。一开始上来就想搞全工厂的数字孪生,搞智能排产,搞供应链协同,钱花了几百万,建了个巨大的数字大屏,领导来参观的时候觉得特别炫酷,但是车间的班组长根本不看,OT的设备维护员根本不用,最后项目验收完就没人管了。 我去年接触的一家做光伏精密配件的厂,一开始也是这个路子,投了两百万做整个车间的三维数字孪生,把每台设备的模型建得跟真的一样,结果设备主任跟我说,他根本不关心模型跟设备长得像不像,他就想知道哪台设备快坏了,今天的订单能不能按时交。我们给他们调整的路径特别简单:第一步,先把所有设备的非计划停机原因采上来,统计哪个故障出现的频次最高。统计完发现,他们车间的激光切割机,80%的停机都是因为保护镜片脏了导致的功率下降。那我们就把镜片温度、激光输出功率的数据接到边缘计算模块,一旦发现功率下降的速率超过预设阈值,就提前给维护员发个企业微信提醒,让他趁午休的时候把镜片擦了。就这一个小功能,三个月给他们省了快一百二十万的停机损失。 ❗ 真的别追求什么一步到位的”全场景融合”。你先找一个能算清投入产出账的小场景,把数据跑通,把收益做出来,车间的人看到真的能帮他们减少加班、减少故障,自然会愿意配合你做下一步的融合。要是一开始就搞那些虚头巴脑的大屏,最后肯定落不了地。 现在2024年了,很多工厂的融合条件其实比前几年好太多了。轻量化的边缘盒子,插上网线就能支持几十种工业协议,一个才几千块钱,比原来那种几十万的专用数采平台灵活多了。还有不少企业专门设了OT联络员的岗位,就是从车间干了十几年的老设备员里挑的,既懂设备的脾气,又懂基本的数采规则,跟IT部门对接的时候,根本不会出现鸡同鸭讲的情况。 说到底,IT与OT融合路径从来不是什么高大上的概念,就是让IT的技术,真的能解决OT侧的实际问题而已。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:IT与OT融合路径:别上来就砸钱,制造企业落地的实招 https://www.dachanpin.com/a/tg/72145.html

赞 (0)
OT数据治理:车间堆了三年的数采硬盘,为什么变不成生产利润
上一篇 1小时前
别拿MySQL硬扛产线数采了,工业时序数据库才是制造企业的刚需
下一篇 24分钟前

相关推荐

  • 工业无线通信(Wi-Fi 6/6E)实战:坑与机会,我为什么说它是工厂的神经末梢

    去年一个项目,AGV 走到某根柱子后面直接失联,整条产线停摆 14 分钟。那是 2.4GHz 的老AP,号称工业级,结果连漫游都烂得一塌糊涂。 后来换了 Wi-Fi 6,你猜怎么着?同样的位置,延迟从 80ms 砸到 8ms。我当场骂了一句——早干嘛去了。 对,工业无线通信这事儿,很多人还抱着‘能用就行’的旧脑袋。可现实抽脸抽得生疼。✅ 如果你还在用 802…

    投稿 2026-07-13
  • 铣削加工:你还在按老经验走?这些坑我替你踩过了

    干机加工最怕什么?怕你觉得自己干了几十年铣床,闭着眼都能调参数。结果一换新刀具、一上新材料,崩刀、振纹、表面粗糙度超标,全来了。这不是危言耸听,我见过太多老师傅栽在“经验”上。 所以这篇聊聊铣削加工。不是课本搬运,是车间里摸爬滚打出来的那点真东西。 说实话,铣削加工的核心就一个:刀具和工件的相对运动,怎么把切屑排掉、把热散掉、把精度保住。但实际操作起来,比谈…

    投稿 2026-08-13
  • 气动系统在现代工厂的真实困境与破局之道

    上个月去东莞一家做3C零件的老厂,车间里那台冲压机的气缸又卡了——这已经是本周第三次。老板老陈叉着腰,满脸无奈:“当初听人说气动干净、便宜,现在倒好,三天两头闹脾气。” 我凑近看了看,排水阀流出来的不是水,是黄褐色的油泥。这哪是气动系统的问题?明明是压根没人管过压缩空气的品质。✅ 说实话,很多中小工厂把气动想得太简单了。不就是个空压机加几根管子嘛,接上气缸就…

    投稿 2026-08-09
  • 全员生产维护(TPM):为什么说自主维护是场“静悄悄的革命”?

    说实话,我第一次听到“全员生产维护(TPM)”这个词的时候,内心是有点抵触的——又是什么管理新概念?毕竟在工厂里泡了二十年,见过的口号比拧过的螺丝还多。但真正让我改观的,是一次惨痛的停产事故。 那天凌晨三点,一台关键的数控机床突然趴窝。维修团队赶到现场,拆开一看,润滑管路堵塞,轴承干磨成了铁疙瘩。操作工老张站在旁边,搓着手嘟囔:“我早就听着声音不对劲……可我…

    2026-06-04
  • 电火花加工(EDM):高精度难加工零部件的隐形功臣

    很多做机械加工的朋友,一碰到超硬材料、薄壁零件、复杂型腔就头大。对吧?铣削干不动,刀具崩得心疼,一天换五把刀都不够,出来的公差还飘。这时候就得请电火花加工(EDM)出马。 别拿老眼光看现在的电火花加工(EDM) 早年很多工厂都把EDM当替补,是铣削干不动了才拿来救场的活儿,还嫌它慢。那都是哪年的老黄历了?现在的慢走丝电火花加工,精度能稳定控制在2μm以内,表…

    投稿 2026-09-01

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息