工业最优化控制:挖出现场里藏着的真金白银

很多工厂老板去年找我聊降本增效,说来说去都绕不开同一个问题:换了新设备,涨了操作工工资,能耗还是降不下来,良品率就是卡着上不去。 问题出在哪?没摸对工业最优化控制的脉。

别被名字唬住,工业最优化控制就是赚真金白银
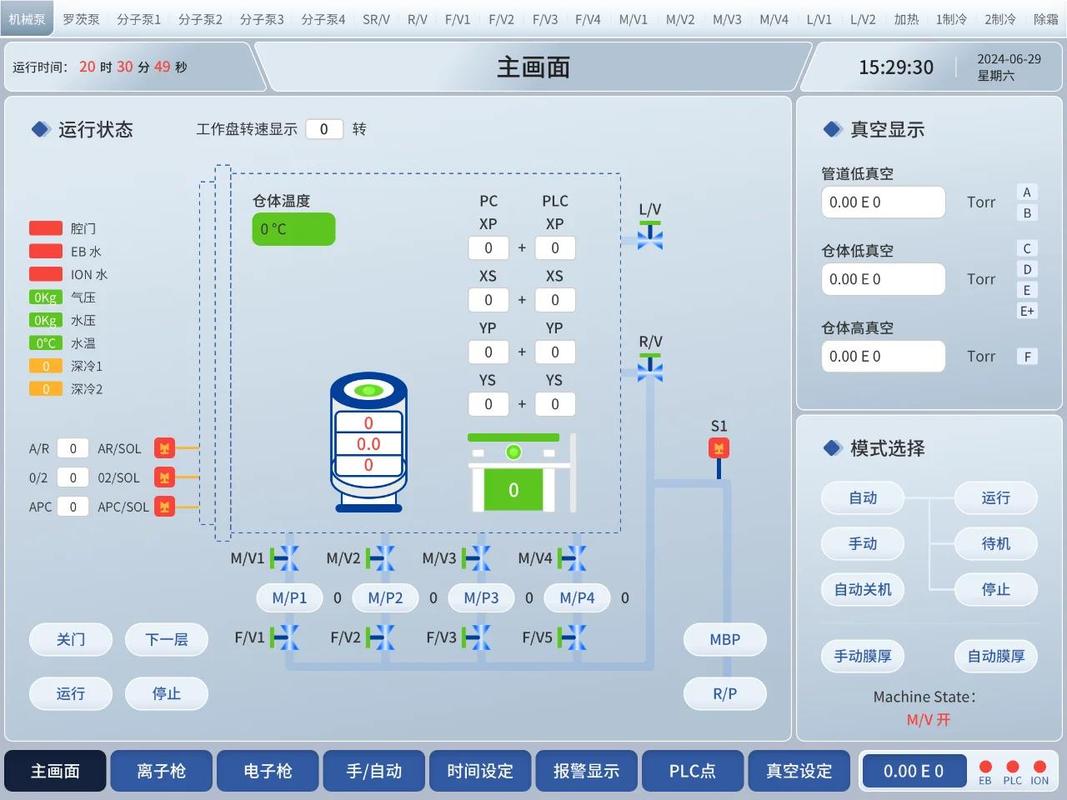
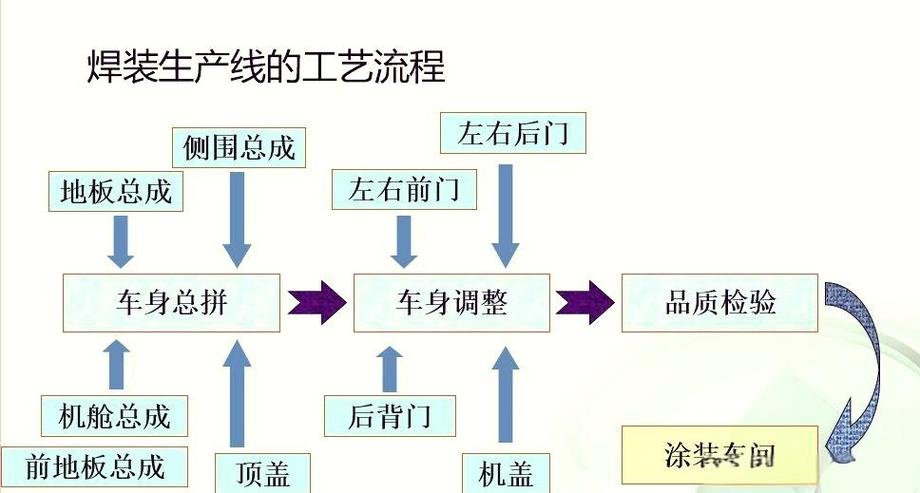
汽车焊装车间工业最优化控制运行界面
汽车焊装车间工业最优化控制运行界面
不少人一听到这个词,第一反应就是高校实验室里的学术概念,中看不中用。 早不是这样了。 现在的落地场景,早就铺满了各个行业的生产一线。 我去年跟着团队去调研南方一家中型轧钢厂,他们的加热炉原来靠老操作工凭经验调温,炉温波动大,煤耗一直降不下来,换了工业最优化控制方案之后,模型直接对接12个点位的实时温度传感器,每一分钟都自动调整配风量和燃煤量,把钢坯加热温度控制在目标值的±5℃以内。 一年下来,算上燃煤和维护成本,纯省了1800多万。 这就是实打实的进账。 问:小厂体量小,用不起这套技术吧?是不是只有头部大厂能玩? 答:放在十年前,这话没错,那时候一套定制建模加部署,没个大几十万下不来,小厂根本碰不起。现在不一样,边缘计算盒子几千块就能搞定,针对常见工序比如注塑定型、食品杀菌都有现成的基础模型,改改参数就能用,整个项目落地十几万就能拿下,快的话两三个月就能收回成本,怎么算都不亏。对吧? 不过话说回来,不管摊子大小,先抓核心工序优化,别上来就要整全厂优化,那钱多半要打水漂。

当前主流:数据驱动的工业最优化控制

原来的最优化控制,基本都是靠机理建模。说白了就是你得先把生产过程的物理化学反应摸得门清,写出公式,再做控制。 但工业现场哪有这么完美的事?很多复杂工序,比如化工的聚合反应、锂电池的辊压工序,影响因素上百种,根本不可能所有变量都用公式写清楚,纯机理模型的误差能超过10%,根本没法用。 现在主流的路线,都是数据驱动加机理辅助,用历史生产数据训练模型,再对接实时生产数据自动调参,精度能拉到95%以上。
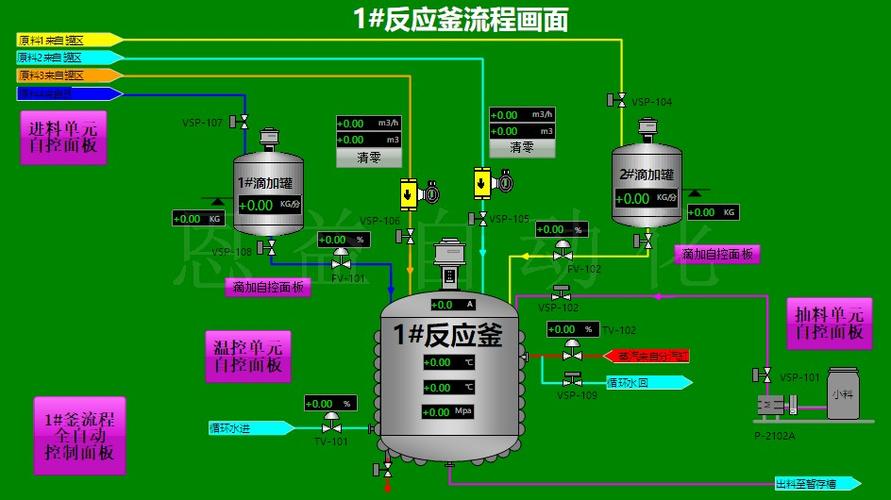
化工厂反应釜数据驱动最优化控制流程图
化工厂反应釜数据驱动最优化控制流程图
问:全靠数据建模会不会不靠谱?万一传感器出点错,整个生产线不就乱了? 答:这个顾虑很正常,但现在的方案早就补上了这个漏洞。主流都是机理+数据混合建模,机理先把大的范围框住,不会跑出常识范围,数据再做精细微调,既保证了精度,又不会出离谱的错误。传感器故障的问题,现在都有冗余设计和实时异常检测,一两个传感器出问题,模型会自动用相邻点位的数据补正,根本不需要停车,我见过连续运行四年的系统,因为传感器故障出问题的次数,一只手就能数过来。

落地避坑:这些坑90%的新项目都踩过

落地避坑:这些坑90%的新项目都踩过
落地避坑:这些坑90%的新项目都踩过
做了这么多年项目,见过赚得盆满钵满的,也见过扔了几百万最后烂尾的,总结下来,坑就那几个,记好能少走好几年弯路。 ✅ 第一:别攒了一堆数据就着急建模 很多工厂上来先买一堆传感器,攒了几个T的数据就急着喊做模型,结果做出来的东西误差大到没法用。为啥?90%的原始数据都是垃圾,停机状态的数据、操作工手动改的无效参数、传感器故障飘出来的异常值,全都混在里面,喂给模型只能学出一堆错。数据清洗这个步骤,最少要占整个项目一半的时间,别偷懒,偷这点懒最后坑的是自己。 ✅ 第二:别追求完美模型,先跑起来再说 不少甲方上来就要100%完美的模型,上线前调了大半年,等你调好,工况早就变了——原料换了批次,设备磨了几毫米,原来的参数早就不对了。工业现场哪有一成不变的工况?最好的方式就是先做最小可用系统,针对核心参数先跑起来,然后在线迭代,每个月更一次模型,比你憋半年出一个”完美模型”有用一万倍。 工业最优化控制本来就不是一锤子买卖,是持续优化的过程。 ❗ 第三:别把项目全甩给乙方,自己人一定要参与 我见过最可惜的一个项目,乙方模型做的精度很高,结果上线之后操作工不愿意用,说改了参数之后换班麻烦,最后硬生生给停用了,几百万打了水漂。为啥?乙方做模型的时候,根本没找厂里的老操作工聊,那些老师傅几十年攒出来的经验,比如”原料潮一点就要多烘五分钟”这种经验,都是拿钱堆出来的,没加到模型里,做出来的东西就是纸上谈兵,一线根本用不了。 2024年这阵子,已经有工厂把大模型和工业最优化控制结合起来落地了,操作工说一句”要把翘曲度降0.1个点”,模型自动就把参数调好了,不用工程师蹲在现场改好几天代码。某家电代工厂的注塑线用了之后,良品率直接涨了2.1个点,一条线一年多赚小三百万。 现在制造业拼到最后,拼的就是那一两个点的良率,两三个点的能耗。你多省一个点,对手就追你一个月。 藏在生产现场的利润,就等工业最优化控制帮你挖出来。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业最优化控制:挖出现场里藏着的真金白银 https://www.dachanpin.com/a/tg/69613.html

(0)
工业约束控制:离散制造业降本提效的隐形抓手
上一篇 14小时前
工业协同控制:离散制造工厂降本提效的破局密钥
下一篇 13小时前

相关推荐

  • 机械加工(切削)避坑指南:从切屑颜色预判刀具寿命,老师傅的直觉科学吗?

    先别急着按循环启动 入行头三年,我一直以为切削就是装刀、对刀、按按钮。直到有一次,加工一批304不锈钢轴,干了不到十件,刀片就崩了。工件表面像狗啃的。废品堆成山。老板的脸,比切屑还黑。💡 那时候才明白,机械加工(切削)真不是力气活,是细节的较量。 最近和几个老伙计聊天,说起“切屑颜色”这事儿。有人觉得玄乎,有人奉为圭臬。说实话,切屑的颜色,确实能告诉你很多信…

    2026-06-27
  • 冲压工艺避坑:干了20年钣金老师傅才懂的量产降本窍门

    很多刚开钣金厂的老板,上来就砸钱买千万级的新冲床,结果量产的时候废品率堆得比人还高,亏得底掉。我见过太多了。 为什么说冲压工艺的核心不是设备,是前期排样 冲压工艺说白了,就是把一整张板材切成你要的零件,排样就是怎么摆才能少出废料,多出料。说实话,10个新手设计里有8个会在这栽跟头。 同样一块1250*2500的常用冷轧钢板,差一个毫米的步距,一个月下来能差出…

    投稿 2026-08-18
  • 阳极氧化:别再拿经验当真理了,这些坑你可能踩过

    干了十几年表面处理,说实话,每次接到铝件阳极氧化的单子,我还是会习惯性地把工艺卡从头到尾过一遍。不是我不自信,是这东西的变量太多——槽液温度、电流密度、铝合金牌号、前处理状态……任何一个环节掉链子,出来的活儿就没法看。上个月,一个老客户的那批6061铝板,氧化后直接起了一层白粉,轻轻一擦就掉,差点整批报废。我当时对着那条生产线,愣是盯了两个小时!最后发现,啧…

    2026-06-07
  • 软件物料清单:工业数字化转型的隐形安全骨架

    很多做工业制造的朋友,最近应该都常听到这个词。你可能会纳闷,不就是个清单吗?至于全行业都在聊?我告诉你,去年Log4j漏洞爆发那会,我接触过一家做盾构机的国企,整整花了12天,才全公司排查完到底多少台设备的嵌入式软件带这个漏洞。要是那会他们有完整的软件物料清单,半天就能出结果。你说重要不重要? 为什么工业圈突然重视起软件物料清单? 放到十年前,制造企业聊BO…

    投稿 2026-09-10
  • 精益六西格玛:制造工厂降本增效的落地死磕指南

    我跑制造车间这十几年,见过太多把精益六西格玛做成门面活的企业。请了知名咨询,花了六位数培训费,考了一堆黑带绿带证书,墙上贴满了改善标语,年底算帐,该浪费的还是浪费,不良率该高还是高。 别拿理念当饭吃,精益六西格玛要解决真问题 很多人都能说清楚,精益消浪费,六西格玛控变异,加起来就是双重buff加持。但一到落地,全歪了。 问:中小工厂规模不到500人,能不能推…

    投稿 2026-09-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息