很多做制造的老板,一提到质量管控,张嘴就是新设备、进口检测仪器,张口闭口就是MES系统全链路管控,很少有人把“工业比对验证”这六个字挂在嘴边。
我前年接触过一个做航空结构件的厂长,一批三十多万的活,出货前只做了常规尺寸抽检,没做全尺寸和数模的比对验证,结果客户收到货安装的时候发现三个孔位偏差了0.08mm,整批报废不说,还赔了三倍违约金,整整三百万打了水漂。
至于吗?至于。高端制造里,0.01mm的偏差就能要了命。
说实话,很多工厂干了十几年,都只把工业比对验证当成尺寸检测的另一种叫法,这差得可不是一点半点。
说白了,尺寸检测只是告诉你“这个尺寸是多少”,工业比对验证是告诉你“你做出来的东西,和标准基准差了多少,哪些地方超差,能不能满足使用要求”。
它不止比尺寸,还比材料性能、比工艺参数、比环境适应性,甚至比全生命周期的形变曲线。
拿新能源汽车的电池壳体举例子,批量生产前,你不能只量首件的长宽壁厚,你要把整个扫描出来的点云,和原始设计数模做全轮廓比对,还要和经过验证的基准公差带做比对,甚至要拿不同温度下加工出来的样件做形变比对,把所有可能的偏差都卡准了,才能开批量。
问:小厂买不起几百万的三坐标,是不是就做不了工业比对验证了?
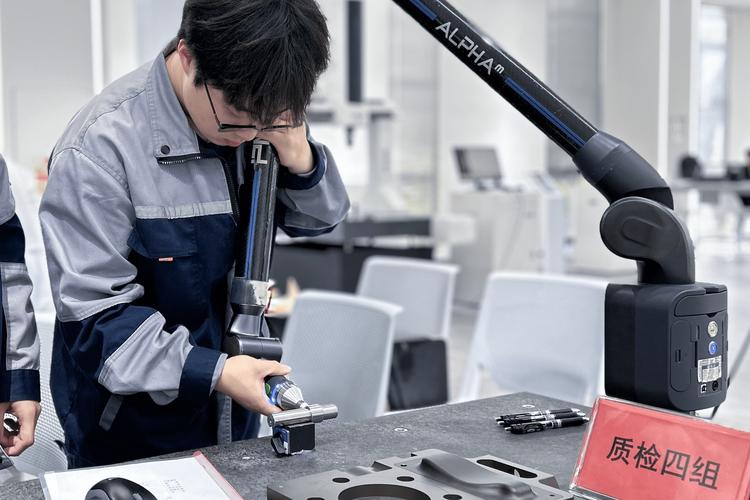
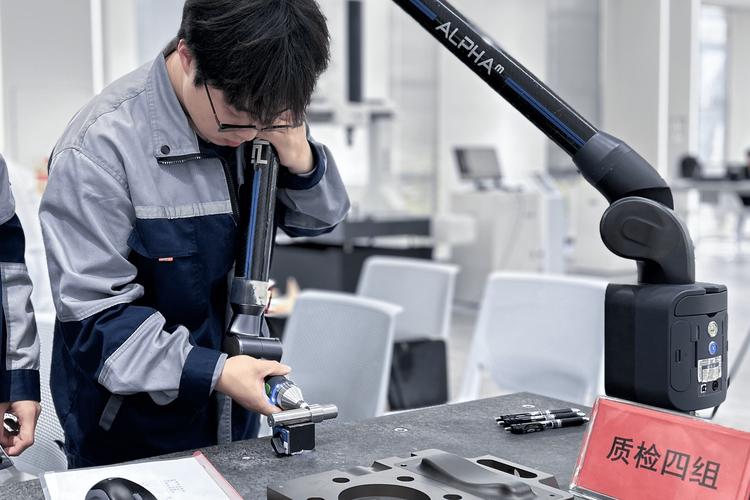
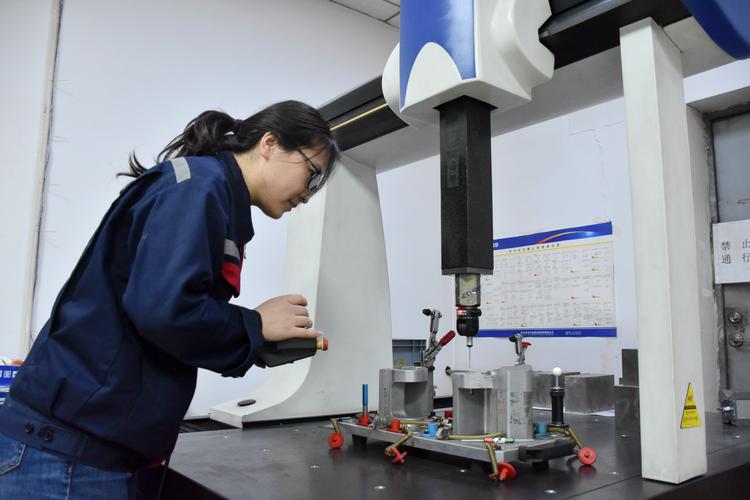
答:当然不是。现在便携的光学扫描设备,基础款一两万就能拿下,针对普通五金件、注塑件的比对验证完全够用,哪怕是精度要求到0.01mm的产品,几万块的设备也能出完整的比对报告。说白了,工业比对验证从来不是大厂的专属工具,是所有想做稳定质量的工厂都能用的门槛,别拿没钱当借口。
放在十年前,工业比对验证基本就是人工拉表,测一个尺寸填一个数,再手动算偏差,耗时间还容易错。现在完全不一样了。
上个月我去张家港一个做风电主轴的工厂参观,他们现在把每一批次的加工参数、每一件成品的扫描数据,都直接同步到工厂的数字孪生模型里,系统自动和基准模型做工业比对验证,只要偏差超过预设的0.02mm阈值,直接给机床发信号自动停机,比原来五个质检员挨个测效率高了十倍,错检漏检率直接降到了接近零。你说这香不香?
还有现在做进口替代的工厂,用的最多的就是逆向工业比对验证:把进口原装件拆了做全尺寸扫描,拿到点云数据之后,再把自己开模做出来的样件扫描结果和原装件比对,哪里壁厚偏了0.5mm,哪里孔位偏了一丝,一眼就能看出来,不用自己瞎琢磨大半年,试错成本直接砍半。
问:工业比对验证只能用在成品出货前的检测环节吗?
答:大错特错。现在行业里最前沿的用法,是把比对验证嵌到全流程的每一环。设计阶段改材料,就把新材料的各项参数和原材做比对验证,提前排除适配风险;每一道加工工序结束,做一次工序间比对,发现偏差及时调刀,不用等整根几十万元的主轴加工完才发现废了,那损失真的扛不住。
💡 给大家整理三个落地的核心要点:
✅ 基准一定要准,绝对不能拿本身就有偏差的首件当比对基准,不然越比错越多
✅ 匹配精度需求,普通五金件没必要追微米级精度,浪费钱;高端航天航空件再拉满精度要求
❗ 别只比对尺寸,材料性能、工艺参数、温湿度形变都要覆盖,很多质量问题根本和尺寸无关
我见过太多工厂在这个事儿上翻船,说两个最常见的。
第一个坑:基准选错。去年有个做植入式医疗器械零件的工厂,拿设计图的理论公差值当比对基准,忘了设计图本身就留了0.05mm的公差带,结果直接把整批合格产品判成不合格,二十多万的钛合金料直接打了废料,老板心疼了半个月!
第二个坑:一次比对终身受用。很多工厂第一批首件过了比对验证,后面就再也不做了,这能不出问题吗?工业生产本身就是动态的,原材料换了批次,机床导轨磨损了,厂房冬天夏天温差差了十几度,都会带来加工偏差,北方工厂冬天加工出来的零件,和夏天比精度偏差能差出一倍,不定期做比对验证,能稳吗?
说实话,很多工厂就是懒,觉得工业比对验证是额外加的流程,能省就省。不过话说回来,现在做出口订单,海外客户基本都要求提供完整的工业比对验证报告,没有报告连投标门槛都碰不到,这已经不是加分项,是必选项了。
做制造,拼到最后就是拼谁的偏差小,谁的质量稳。工业比对验证就是帮你把偏差攥在自己手里的工具,别拿它当可有可无的流程!真出事儿的时候,你才知道它值多少钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业比对验证:高端制造隐形的质量守门人 https://www.dachanpin.com/a/tg/69635.html