
干车削的都知道,那点‘手感’有多玄乎。老师傅听声辨位,指尖轻触刀杆就能感知切削状态——新手一脸懵。但2025年了,还只靠耳朵?得了吧。我亲眼见过一个厂,迷信十几年经验,结果被一个刚毕业的工程师用数据打脸,批次不良率从3.7%直降到0.2%。不是经验没用,是光有经验真的不够。
老司机也翻车?车削精度的隐形杀手
上个月去宁波一家轴类件供应商产线上,他们抱怨数控车床买了不到两年,车出来的外圆跳动忽大忽小。我到现场一摸,主轴箱烫得能煎蛋。热变形,绝对是热变形。但老师傅坚持说是刀片不耐磨导致的。吵了半天,我强行要求停机两小时,等温度下来再测——跳动从0.04mm直接降到0.008mm。他们傻眼了。其实很多看似玄学的精度问题,背后都是物理规律在捣鬼。比如反向间隙,你以为程序走了0.01mm,丝杠压根没动;再比如共振,切削频率一旦撞上机床固有频率,振纹能让你怀疑人生。更隐蔽的是刀具中心高偏差,差0.1mm,实际前角、后角全变,切削力能飙升30%。说实话,这些坑我年轻时也踩过无数回。

有次车削镍基合金,参数调来调去,表面粗糙度就是下不来。换刀、改转速、加冷却液……折腾一整天。最后发现——刀塔定位有0.02mm的重复误差。就这一点点,让切削刃时而过切时而欠切。修好刀塔后,粗糙度从Ra1.6稳到Ra0.4。那一刻,我真是又气又笑。经验主义害死人呐。
从‘削铁如泥’到‘数据如神’
现在稍有点规模的工厂,都在搞智能制造。但不要误会,不是让你把老旧机床全砸了换新。一台带数显光栅尺的普通车床,配合振动传感器和自适应控制模块,成本几万块,就能让加工能力脱胎换骨。我这边帮人改造过几台,用上实时切削力监控,系统能自动判断刀具磨损趋势,提前换刀。以前是定时换刀,浪费或崩刃全靠运气;现在是按需换刀,刀具寿命平均延长40%。
不过,数据多不等于有用。很多厂上了MES系统,却只拿来打卡报工,那些振动、功率、温度曲线全在数据库里躺尸。这是最可惜的。昨天还有个老板问我:‘咋我上了数字孪生,还是老因刀具断而停机?’我反问:‘你孪生模型里的切削参数谁设定的?’他说:‘还是去年那套。’——得,白花钱。数字孪生要是没有实时数据回流和自适应优化算法,就是个动画而已。
问:我们刚换装数控车床,为什么车出来的薄壁件圆度始终超差?
答:八成是夹紧变形。薄壁件一夹就椭圆,松开会回弹。可以试试扇形软爪或者包套夹具,增大接触面积。另外检查一下主轴径向跳动,如果本身就在0.003mm以上,那高精度就没戏。还有个小技巧:粗车后稍微松开卡盘再重新夹紧,释放应力再精车,圆度改善立竿见影。对了,中心架调不好也会坏事。
问:车削不锈钢316L,总是缠屑、粘刀,怎么办?
答:哦,这个太常见了。首先,切削液浓度不能低于8%,最好用含极压添加剂的乳化液。其次,刀片涂层得选对,PVD涂层的硬质合金比CVD更锋利,不易产生积屑瘤。还有,断屑槽型一定要选大刃倾角、浅槽宽的,促进卷曲而非挤压。参数上,低线速度、高进给(比如Vc=60m/min,f=0.25mm/r)能让切屑变厚易断。如果还不行,试着预切一个过渡表面,让刀尖起始切入有冲击,断屑效果拔群。
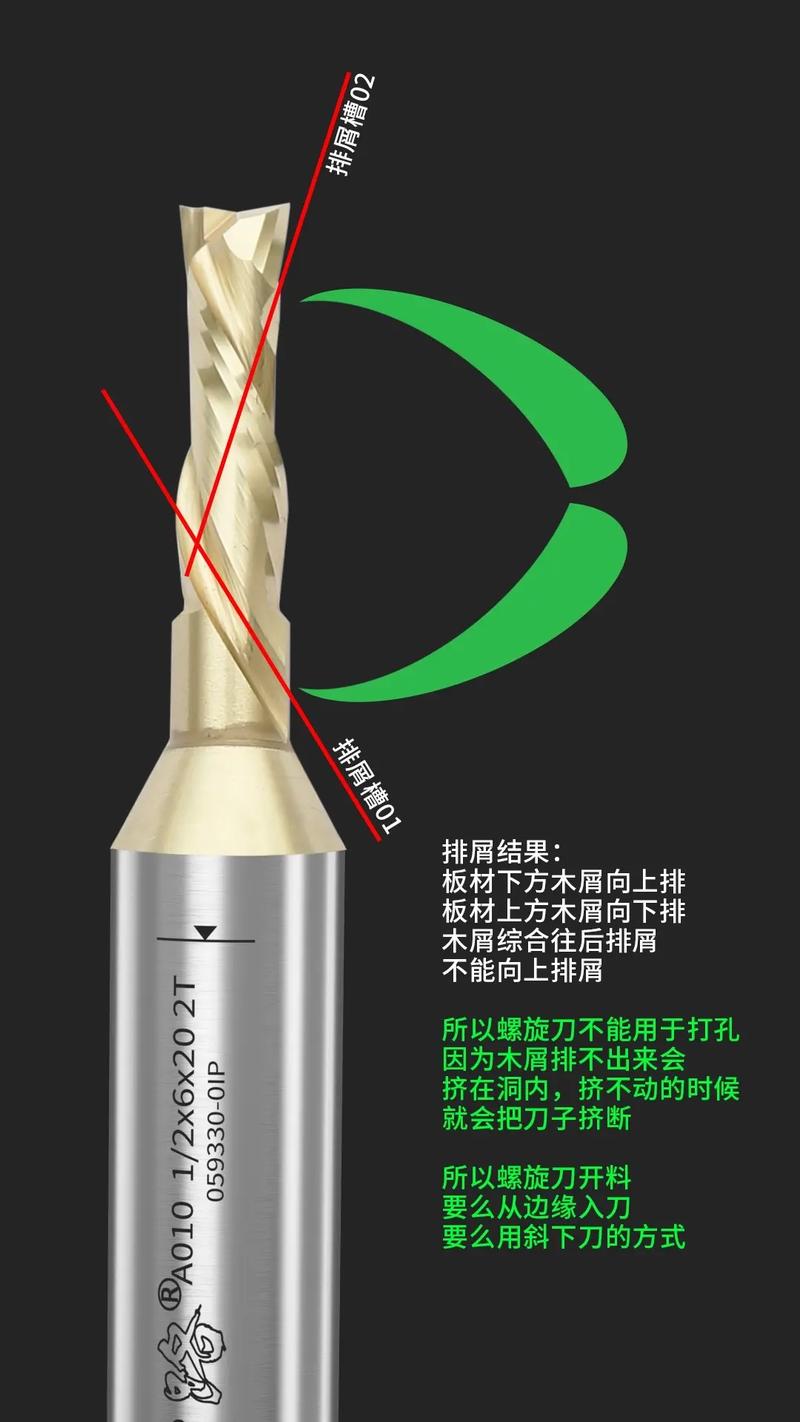
刀具那点事儿:贵的不一定对
我见过有人车45钢,非要用CBN刀片,说是追求高效率。结果呢?每分钟烧掉一片,成本够买十片硬质合金。其实CBN适合淬硬钢、铸铁这类高硬度材料,普通碳钢用硬质合金(如PVD涂层的GC4325)足矣。反过来,加工高温合金,如果还用普通硬质合金,十分钟刀尖就磨平,换成陶瓷刀片或晶须增韧陶瓷,高温下硬度更高,切削速度能提3-5倍。
但陶瓷刀片脆啊,一振就崩。所以机床刚性得够,悬伸尽量短,冷却要持续冲在切削区——最好是高压内冷,70bar以上,能把切屑冲断,还能带走热量。有一次看人用陶瓷刀车Inconel718,没开中心出水,干切,几分钟刀都烧红了,工件表面跟狗啃似的。改成高压内冷后,不仅刀片寿命上去了,表面质量也达到了Ra0.8。哎,有些钱不能省。
问:数控车床做长轴,总是有锥度,尾座顶紧了也不行?
答:长径比超过10就容易挠曲,光靠尾座顶尖不够。首先检查尾座轴线是否与主轴同心,差0.02mm,车出来就是锥体。其次,必须用跟刀架,而且支承爪要调整好,既不能过紧蹭伤表面,又不能过松没起作用。另外,切削力要控制,可以减小切深、增加走刀次数,避免径向力导致工件让刀。如果允许,反向走刀(从卡盘向尾座车)可以平衡受力,但需注意刀具刃口方向。
近几年振动阻尼刀具也流行起来,长径比大的工件,用减震刀杆能有效抑制颤振,表面质量提升明显。不过价格不菲,一把可能要几万。但比起报废一根价值更高的细长轴,算算账还是值的。
车削加工的未来:人退后,系统顶上去
说真的,我现在越来越觉得,车削加工快要变成一种‘专家系统+自动化’的组合了。以前靠人试切、听声、看铁屑颜色判断,现在智能刀柄直接测出切削力曲线,AI模型根据频谱预测磨损和崩刃,提前调整参数。甚至机器人自动换刀、自动检测补偿,夜里黑灯生产也不再是传说。但这不意味着老师傅失业,而是他们的经验被数字化、模型化,变成了系统里的决策逻辑。一个懂工艺又懂数据的人,才是未来最抢手的。
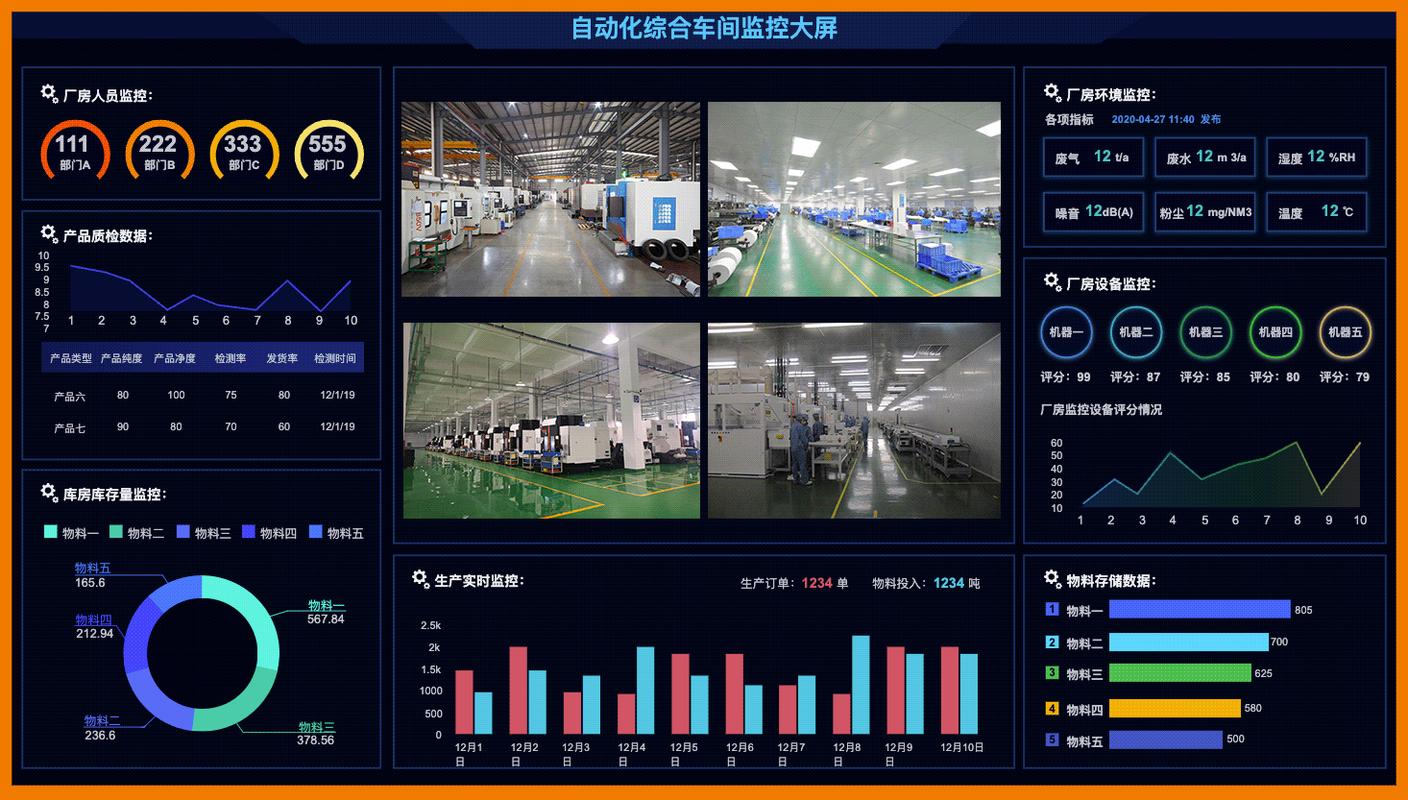
当然,乱象也不少。有些软件吹得天花乱坠,装上后水土不服,切削参数算出来比传统更离谱。所以说,别盲目信任算法,要人机结合,先在典型零件上验证,跑顺了再推广。这是我用教训换来的实话。车削加工,终究是和金属较劲的活,物理法则永远不会过时,但我们理解它的方式,该更新了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:死磕精度还是拥抱智能?一线实战复盘 https://www.dachanpin.com/a/tg/64991.html


