去年跑了广东17家中小机加工厂。见过太多把精益玩歪的。
老板花几万块听了两天公开课,回来就拍脑袋改流程,撤工位备用件,推全员5S,结果换模找扳手找了半小时,直接停线两小时。亏的,比省下来的多十倍都不止。
很多人一提起精益生产,第一反应就是降本、裁员、抠成本。好像做精益就是为了少花钱,这从根上就错了。
说实话,我见过东莞一家做汽车五金冲压的工厂,老板一开始上来就砍人,原来12个人的生产线砍到8个,结果老员工累跑了三个,新人上手次品率直接涨了12个点,半年亏了小一百万。本想降本,反而亏了本。
问:我们工厂只有几十个人,真的需要搞精益生产吗?
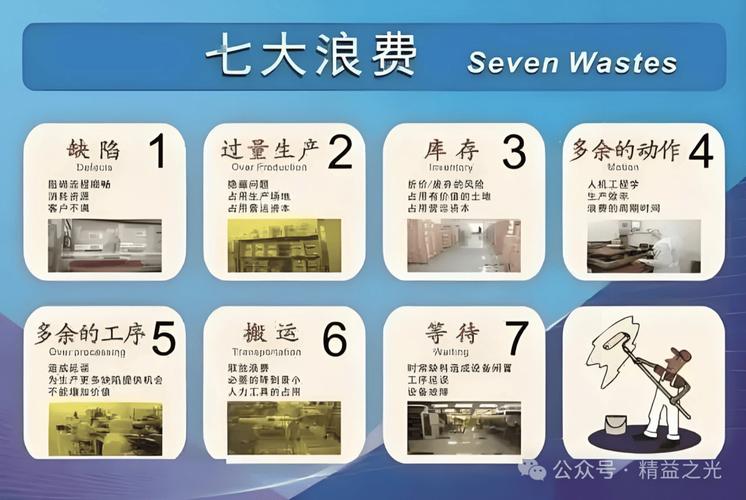
答:太需要了,但别搞全套。几十人的小厂,核心问题不是流程有多标准,是浪费都藏在看不见的地方:比如换模等工具,下料剩的边角料到处堆找不着,客户改需求之前做的半成品堆在仓库过期。精益生产核心是消除浪费,不是让你照搬万人大厂的体系,更不是为了做给客户看拿认证。
问:刚开始搞精益,从哪下手最省钱见效快?
答:别先搞信息化别先上几十万的系统,先去现场走三天。拿个本子把每天停线的原因一条一条记下来,把堆在通道上的三个月没用的半成品清出去,把每个工位常用的工具挂在伸手就能拿到的地方。就这三步,一周就能见到效果,停线时间至少降三分之一,总投入不到五百块。
,不搞虚的,抓住核心灵活调整,完全适配现在多品种小批量的订单趋势。
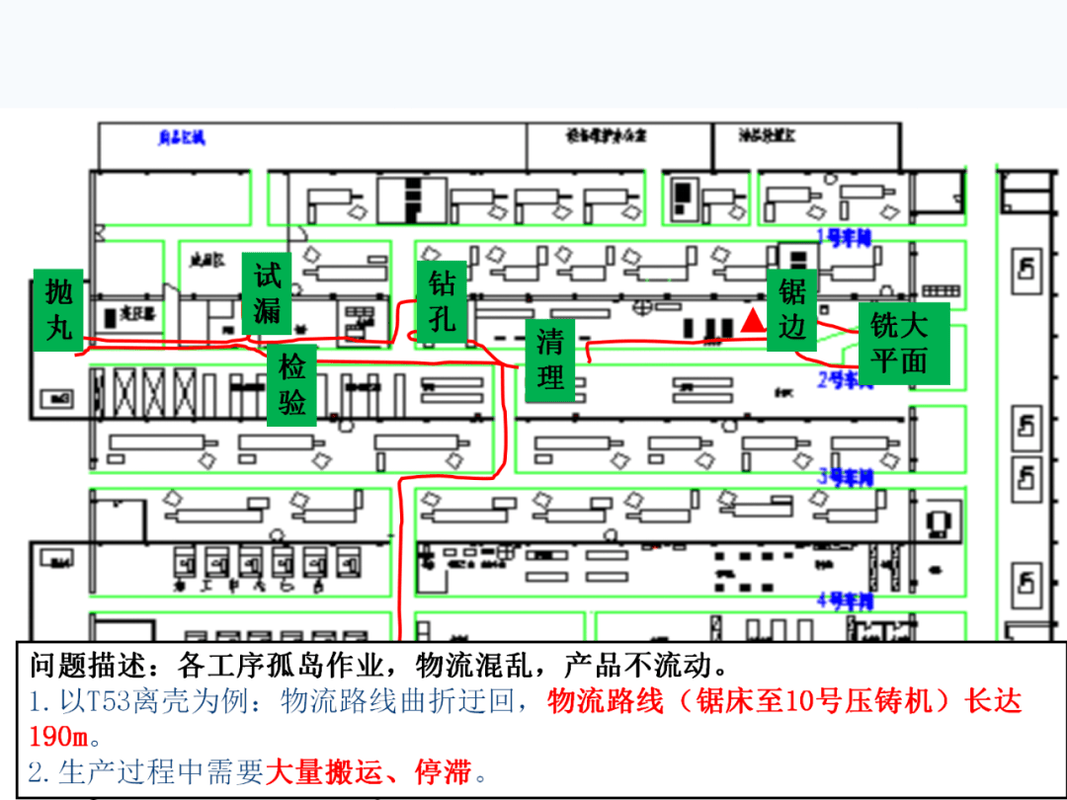
之前见过佛山一家做非标五金配件的厂,三十多个人,原来车间按设备分区,冲床归冲床,车床归车床,每个工序做完堆一起等下一道,一批货从头走到尾要七天,仓库堆了一两百万的周转库存。
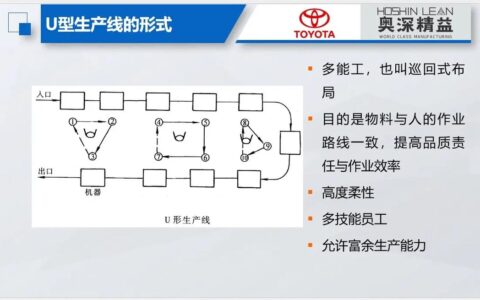
后来用精益生产的单件流思路改,把原来按设备分类的布局,改成按产品类型组单元线,做同类型产品的设备凑成一个小单元,工人跟着产品走,一批货走下来两天就能出货,周转库存直接降了七成。
💡 这里提个醒,小厂做单元线,别搞刚性改造,能用移动推车就别焊死地基,换产品的时候推走就能重新组,灵活得很,改造成本不到一万块,半个月就回本。
不过话说回来,现在网上总有人说精益生产过时了,那都是瞎扯。只不过大公司那套黑带绿带、几十份流程文件的玩法,不适合小厂而已。
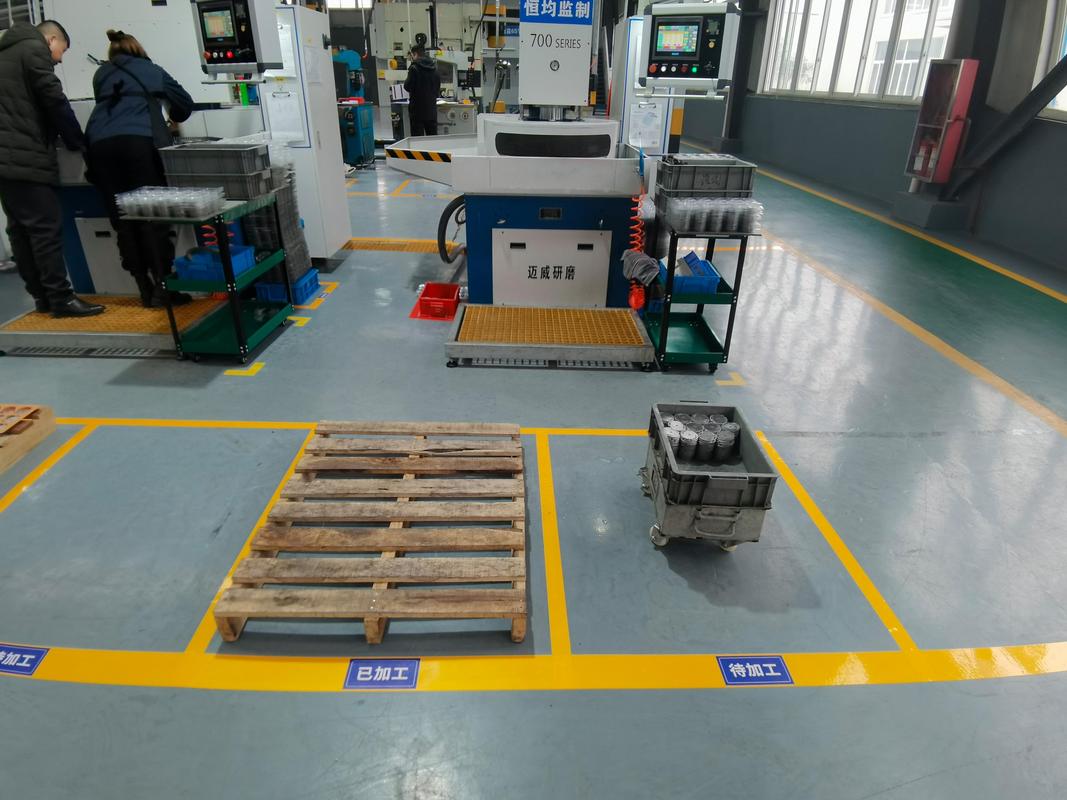
❗ 最常见的误区,就是把手段当成了目的。为了5S而5S,要求桌面上连一张纸都不能放,工人拿个工艺卡还要跑去远处文件柜拿,这不反而凭空添了浪费?
。
比如计划部排错了单,工人开工做了一半才发现原材料还在物流公司路上,白耽误半天。客户早上改了设计要求,销售忘了通知生产,整批做出来全是废的。换刀的工装早就磨坏了,仓管忘了买,工人等着开工没工具。
这种浪费,加起来能占工厂总浪费的四成还多,比你调整工人动作省出来的那点时间多太多了。
怎么解决?其实不用上几十万的MES系统,搞个在线共享表格,每天早上开工前更新一遍当天的生产计划、改单信息、物料到位情况,每个工位负责人花一分钟扫一眼,就能解决八成以上的问题,一年省下来的停工损失,少说也有十几万。
还有一种浪费,就是过度管理的浪费。老板怕乱,招了一堆统计员、文员,每天填各种报表,做各种汇总,一个人一个月五千块工资,其实那些报表做完之后根本没人看,完全是多余的。
我见过做的最好的一家小工厂,老板搞精益两年,原来年产值八百万,现在做到两千万,工人只加了五个,利润翻了三倍。没搞什么花里胡哨的东西,就是盯着浪费抠,一点一点改。
路走对了,慢就是快。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益生产:别拿教科书模板套在中小制造工厂头上 https://www.dachanpin.com/a/tg/69708.html