干了快二十年制造,见过太多人把电镀当成随便镀镀的边角活。一提起来就是“不就是给零件镀层铬防生锈吗”。扯。
手机的充电接口,里面的弹片,要是没电镀,用三个月就氧化得充不上电。汽车的发动机曲轴、活塞销,没有足够硬度的耐磨镀层,开个几万公里就磨得卡缸。航空航天的精密高温构件,要扛上千度的温度和腐蚀,全靠特种电镀的镀层撑着。
问:现在很多新材料都说能替代电镀,是不是这个工艺慢慢就被淘汰了?
答:还真没那么容易。PVD做的镀层普遍偏薄,对于需要承受高强度磨损的重型机械零件来说,根本撑不住设计寿命。喷涂的镀层结合力不够,受力大一点就整块剥落。电镀能灵活做到几微米到几百微米的镀层厚度,结合力是所有量产表面处理工艺里最稳定的之一,单位成本还低得离谱。哪怕现在有各种新玩家入场,批量生产里还是扛大旗的角色。
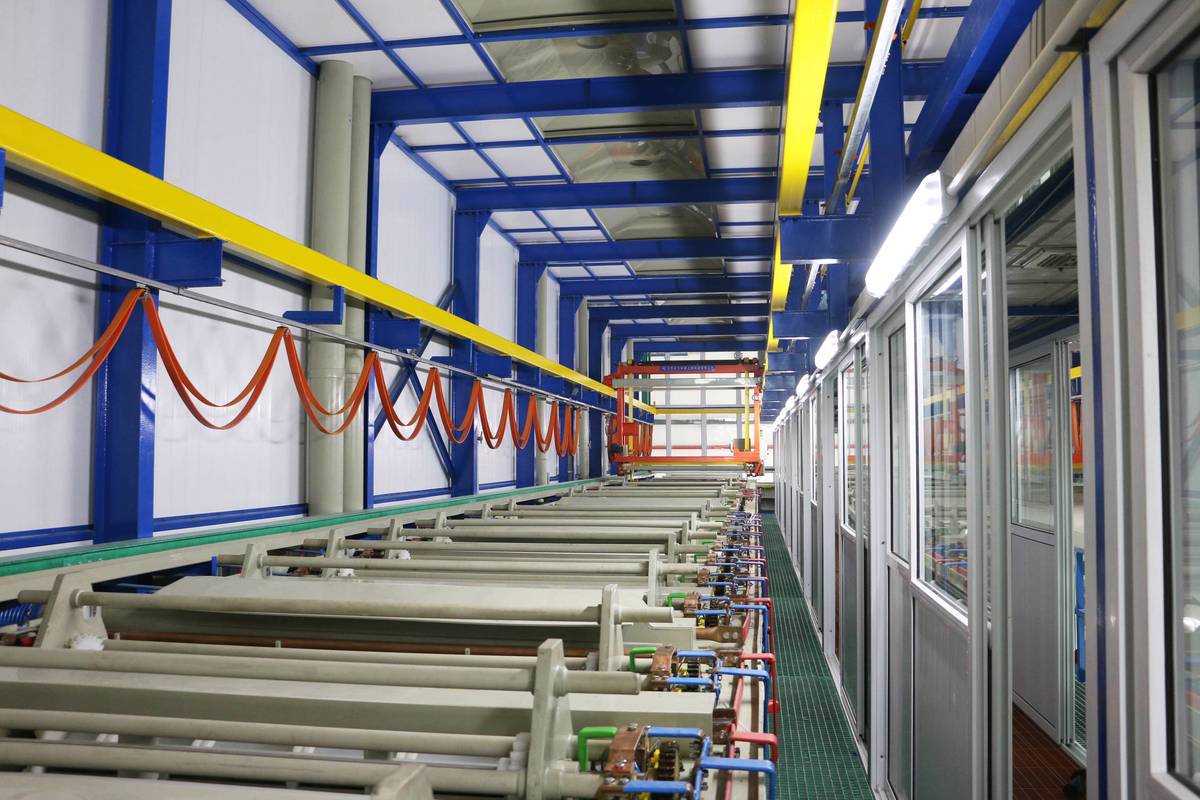
很多人一听到电镀,第一反应就是偷排污水、灰蒙蒙的脏车间,那都是二十年前的老黄历了。说实话,现在国内规上的电镀厂,环保要求严到什么程度?一吨镀液的废水处理成本比镀液本身的原料钱还高,谁敢乱排?早就都转清洁生产了。无氰碱铜替代了原来的氰化镀铜,三价铬镀铬逐步替代高污染的六价铬,废水全闭路循环,很多大厂的车间干净得能穿干净衬衫进去走一圈,一点灰都不沾。
自动化程度也早上去了,原来靠老师傅手调电流挂零件,现在全是数控流水线,参数差零点几伏机器直接报警,出来的镀层一致性比十年前好太多。
问:我做小批量定制零件,普通电镀厂接吗?成本会不会高得离谱?
答:这得分情况说。普通的镀锌镀镍镀锡,大部分电镀园区都有共享电镀线,几十件的小单也能拼单做,成本比早年间自己开线低了快一半。要是特种电镀,比如镀金镀铑,或者要符合军工航天级的精度要求,就得找有对应资质的专门厂,一定要提前把零件基材、公差要求、镀层厚度、盐雾测试要求说清楚,人家才好给你准确报价。别等镀完了才说要过一千小时盐雾,那谁都救不了。
很多人拿带气孔的铸铁件过来直接镀,不给做浸渗封闭预处理,镀完出气泡鼓包,反过来骂电镀质量差,这锅真不背。多孔基材必须提前做封闭,不然镀液渗进去,肯定出问题。
做沿海户外用的五金构件,非要镀5微米镍省成本,结果撑不过三个月就锈穿,省了几分钱一克的镀材钱,最后赔整个批次的产品钱,亏到姥姥家。💡 给个实在建议:普通室内用的零件,镀8-12微米镍足够,沿海户外工况至少要15微米以上,别省这一点。
这个九成的新手设计师根本不知道!高强度钢做电镀,过程中会吸氢,镀完不做除氢烘烤,零件放几个月受力就直接断裂,出了安全事故谁扛?❗ 记住:抗拉强度超过1000MPa的钢件,必须要求电镀厂做4小时以上的除氢处理,别省这几个小时的工序钱。
现在新能源汽车火成这样,你知道带动了多少电镀的需求吗?动力电池的汇流排要镀镍镀锡提导电性,高速连接器的插片要镀金防氧化,芯片的引线框架全靠高精度连续电镀做,误差控制在0.1微米以内,差一点整个芯片就废了。
不过话说回来,淘汰的都是那些不合规的小作坊,留下来的正经厂,工艺水平早就跟国际接轨了。很多人做制造,总盯着什么大结构大设计,偏偏忘了这些不起眼的表面处理,恰恰是决定产品能用三年还是能用三十年的关键。你说对不对?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀:被制造业低估的隐形核心工艺 https://www.dachanpin.com/a/tg/69761.html