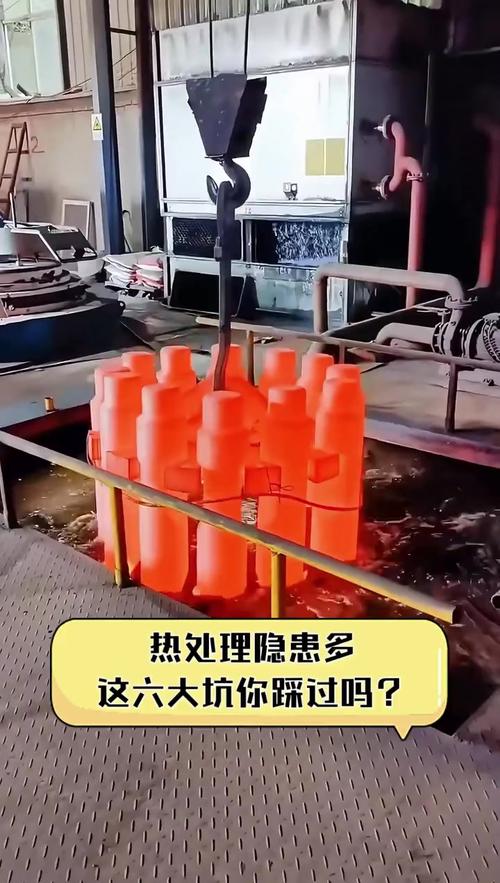
为什么说热处理是高端制造的隐形卡脖子?

上周跟一汽那边的老朋友吃饭,喝到半酣他拍着桌子骂。说我们能造3920MPa的高强度钢,造出来的齿轮就是干不过德国进口的,拆开看金相,人家的晶粒度就是比我们匀三级。 问题出在哪?热处理。

为什么说热处理是工业制造的“隐形内功”

很多外行人看制造,注意力全放在材料成分、加工精度上,觉得不就是把零件做出来尺寸对就行?错得离谱。所有金属零件的核心性能——强度、韧性、耐磨性、疲劳寿命,全是热处理捏出来的。材料成分对了,加工尺寸不差,热处理一步错,整件直接报废。

就说现在新能源汽车的扁线电机定子,那个铁芯的绝缘涂层,要经过真空热处理,整个炉腔的温度差必须控制在±5℃以内,差个10℃,绝缘寿命直接掉三分之一,跑不了十万公里就要出问题。还有风电主轴,一根上百万,最后一步去应力热处理没做好,转两年就断在风场里,赔起来能把工厂赔垮。
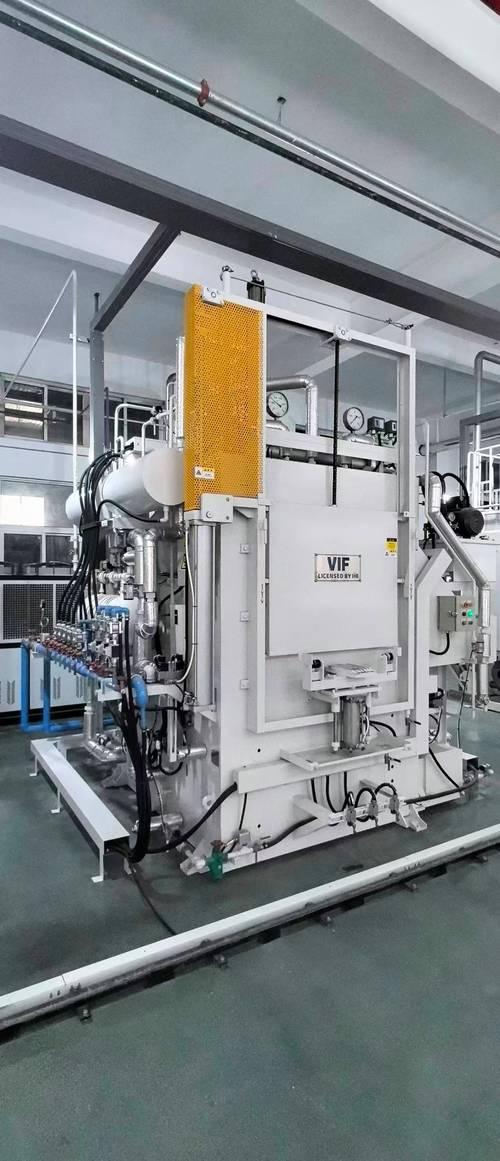
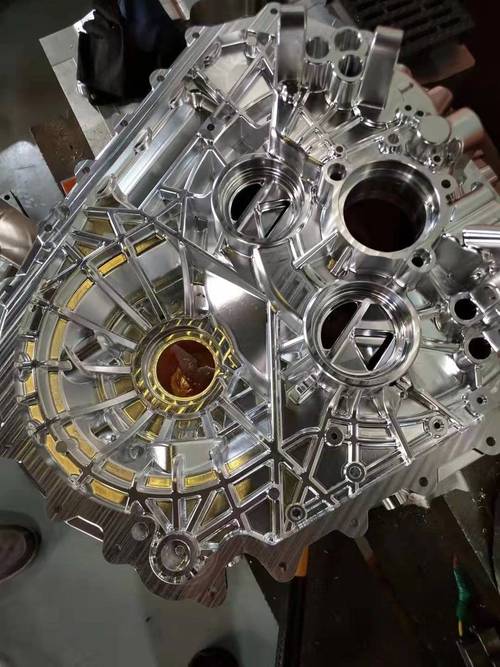
工业热处理车间真空渗碳炉工作场景
工业热处理车间真空渗碳炉工作场景
问:热处理不都是上百年的老工艺了,怎么到现在还成了卡脖子的东西? 答:这话只对了一半。早在春秋时期,我们的祖先就掌握了淬火技术,越王勾践剑埋了两千多年还能削纸,靠的就是当时的热处理工艺。但放到今天高端制造的语境里,热处理早就不是“烧红了扔水里”的手工活了。现在高端零件要求每一批次的性能一致性达到99.99%,从加热速度、保温时长、淬火介质的流速温度,到最后的回火梯度,每一步都要和材料成分、零件最终用途精准匹配。以前靠老师傅凭经验调炉,现在要全流程数字化闭环控制,我们在设备、工艺积累上,确实还差了不少。

当前热处理行业的最新实践变化

这两年我跑了二十多家不同规模的制造工厂,最大的感受就是,整个行业的变化比过去十年加起来都大。两个方向最明显:一个是数字化可控渗碳,一个是真空热处理的大范围普及。

以前做渗碳处理,渗碳层深度全靠经验算、事后切件测,要么渗浅了不够耐磨,要么渗深了零件太脆容易断,变形量控制全靠碰运气。现在不少新上线的生产线都加了原位渗碳深度监测,渗到目标值直接停炉,批量生产的变形量直接减了40%还多,省了好多后续校正的成本。

还有淬火介质这块,现在做高端零件早就不用普通机油了,大多改用可编程的聚合物淬火液,能根据冷却的不同阶段自动调整冷却速度——奥氏体转换的时候快冷,出来硬度够,马氏体转换的时候慢冷,减少内应力,零件开裂的风险直接降到几乎为零。
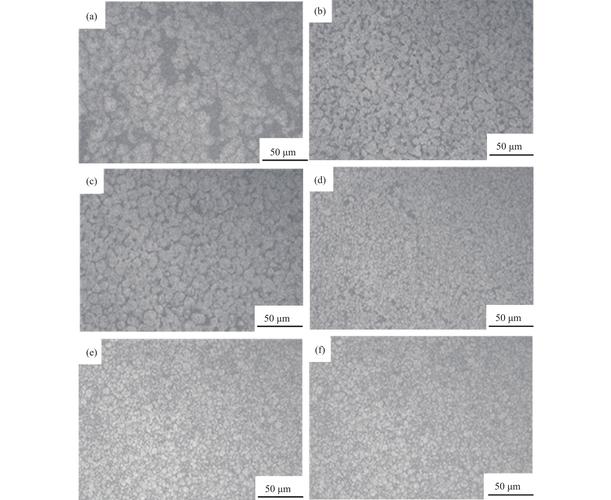
新能源汽车齿轮热处理后的金相组织结构图
新能源汽车齿轮热处理后的金相组织结构图
问:中小制造工厂想升级热处理工艺,一定要砸大几百万换全新的设备吗? 答:真不一定。很多小厂做普通汽配、五金结构件,现有设备改一套精度更高的数字化温控系统,换符合工艺要求的合格淬火介质,再把每一批的工艺参数整理存档规范起来,产品合格率就能提七到八个点,利润直接就上来了。当然要是做给新能源、风电供货的高端零件,那另说,必须上真空炉、智能化热处理线,不然根本过不了主机厂的二方审核。对吧,很多老板一上来就喊着要砸钱换设备,其实先把现有工艺理清楚,把参数规范了,投入产出比比盲目换设备高多了。

做热处理最容易踩的几个坑

做热处理最容易踩的几个坑
做热处理最容易踩的几个坑

干了几十年,见过太多厂在热处理上栽跟头,挑几个最常见的给你提个醒:

✅ 坑一:为了凑硬度,盲目提高淬火温度
很多工厂检测发现硬度差个1-2HRC,图省事直接把淬火温度提二三十度,硬度是凑够了,晶粒度直接长大粗化,零件用两三个月就断,出了问题还找不到原因。正确的做法是调整淬火冷却速度,或者稍微延长回火保温时间,远比提温度靠谱。

❗ 坑二:淬火后不及时回火,能拖就拖
不少工厂赶产能,淬火完的零件堆在车间放一两天才回火,尤其是大尺寸的合金钢零件,淬火后内部本身就有很高的内应力,放的时间一长,自己就裂了。这个坑踩过的厂家,没有一百也有八十,损失真的不小。

💡 坑三:只看硬度,不做残余应力检测
很多做承受交变载荷的零件,比如齿轮、主轴、轴承,硬度达标就出厂了,结果不到设计年限就疲劳断裂,出了问题全怪钢材不好,其实就是热处理最后一步应力没做好。现在高端订单都要求出残余应力检测报告,这块千万别省功夫。

说实话,现在国内制造业往高端走,所有人都盯着新材料、新机床,很少有人关注热处理这块。一块高端钢材原料十万,热处理做好了,做成成品零件能卖一百万,做不好,只能当废钢卖五万。这么大的差价,就是我们的空间。不过话说回来,这两年国产替代起来,好多主机厂已经把热处理工艺水平放在招标要求的第一位了,慢慢追,总会上得去的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么说热处理是高端制造的隐形卡脖子? https://www.dachanpin.com/a/tg/69760.html
赞 (0)
为什么高端制造都死磕表面处理?行内人不说的真相
上一篇 2026-09-21 08:41:56
电镀:被制造业低估的隐形核心工艺
下一篇 2026-09-21 09:46:08

相关推荐

  • 快速成型技术怎么选?聊聊工业级应用的实战经验

    说实话,搞了这么多年制造,我见过太多企业在快速成型上栽跟头。不是设备不行,是思路不对。上个月,一个医疗器械客户拿来一个手术导板的设计图,说第二天就要用。我们连夜用SLA打出来,配合后处理,第二天一早送到手术室。那一刻,你会觉得这技术真给力。 但问题来了:很多公司以为快速成型就是买台3D打印机,然后按一下打印键。哪有那么简单。快速成型是一套系统工程——从设计优…

    投稿 2026-08-14
  • 2026年交互设计趋势:从界面到智能体的体验重构

    随着人工智能、情感计算与多模态交互技术的成熟,2026年的交互设计已不再局限于屏幕内的点击与滑动,而是转向以用户为中心的“智能体协作”模式。本文将从交互设计的基础原则、技术驱动的范式演变、主流交互类型的设计要点、以及面向未来的设计策略四个层次,系统梳理当前交互设计的核心逻辑与实践方法。无论你是初入行的设计师,还是需要与设计团队协作的产品经理,理解这些内容将帮…

    投稿 2026-05-04
  • 工业服务化(PaaS):你还在卖设备?人家早就卖服务了

    上周,东莞一家注塑机厂的老板老陈找我喝茶,愁眉苦脸——原材料涨、人工涨,设备卖一台亏一台。我说,你试试把机器变成服务平台?他盯着我,像看外星人。其实,这事儿早在2015年就有苗头了,现在叫工业服务化(PaaS,Product as a Service),说白了就是设备不卖了,按用量收费,把一次性买卖掰成细水长流的生意。 那会儿我刚从德国汉诺威回来,满脑子都是…

    投稿 2026-07-24
  • 工业绿色包装:从成本包袱到增长引擎的转型真相

    很多工厂老板一提工业绿色包装,第一反应就是:加钱。要多花钱做合规,何必呢?我跑了上百家制造企业,见过太多这种想法。这错得离谱。 别被“绿色”标签忽悠,工业绿色包装根本不是你想的那样 不少人一听到绿色包装,自动对应成奶茶杯、快递袋换可降解材料,放到工业领域完全不对路。工业包装的核心需求从来不是好看,是保护——保护动辄几十万的精密机床、价值上千的汽车零部件、易燃…

    投稿 2026-10-07
  • 设施布局不是摆积木——一位老工程师的实战反思

    干了二十年工厂规划,最怕听到一句话:“把设备按工艺流程排一排不就行了?” 说实话,每次听到这种话,我都想把手里的布局图直接拍在对方桌上。设施布局要是真有这么简单,那些因为物流混乱、在制品堆积如山而停摆的生产线就不会出现了。它是一门揉合了工业工程、物流学、人机工程甚至心理学的硬功夫——而且,随着数字化浪潮涌来,这门功夫正在被重写。 几年前我们帮一家汽配厂做改造…

    2026-06-25

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息