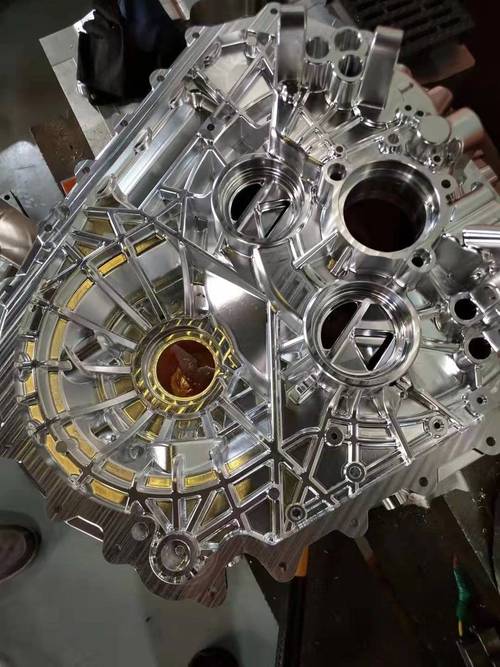
别拿常识套,阳极氧化根本不是你想的“镀层”
很多刚接触表面处理的新手,第一反应都是,阳极氧化不就是往铝表面镀一层东西吗?不对。它是把铝合金本身当作阳极,放在电解液里通电电解,让铝基体表面自发生长出一层氧化铝原生膜。说白了,这层膜就是铝本身变的,不是后来粘上去、镀上去的。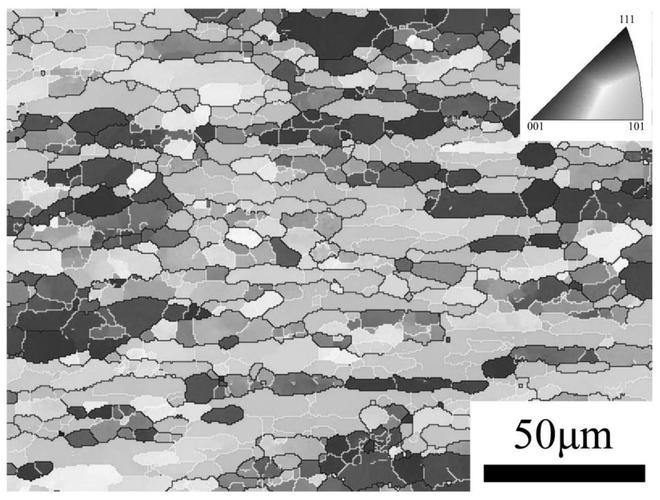
2024年工业生产里,阳极氧化这些坑一定要避开
说实话,现在很多工厂做阳极氧化还是老一套,按十几年前的工艺走,踩坑踩得莫名其妙。我整理几个最近一年见得最多的坑,都是真金白银堆出来的教训。 💡 选铝材就错了 很多人觉得只要是铝就能做阳极氧化,哪有这么简单。含硅量高的压铸铝,比如常用的ADC12,氧化出来天生发灰发黑,根本染不上均匀的颜色,想要做彩色装饰氧化,一定要选6系铝,杂质少,做出来膜层均匀通透。 💡 不提前留膜厚公差 这是设计新手最容易犯的错。阳极氧化是往表面长膜,单侧一般会长个0.005mm到0.1mm不等,看你做的膜厚要求。要是你的零件孔位精度要求正负0.01mm,不提前把膜厚算进去留余量,氧化做完孔直接小了一圈,装都装不上,只能报废。 ❗ 前处理偷工减料 氧化前要碱蚀除油,还要出光挂灰,很多厂图省成本省时间,碱蚀完直接进槽,残留的挂灰没清干净,做出来一块深一块浅,色差大到离谱。我去年见过十万个3C电源铝外壳,就因为这个,整批全废,老板亏了小两百万,连叹气的力气都没了。 问:普通阳极氧化和硬质阳极氧化到底怎么选? 答:太好分了,看使用场景就行。只要是受力、需要耐磨的零件,比如新能源汽车的铝结构限位块、无人机起落架、工业设备的滑动导轨,直接上硬质阳极氧化,膜厚够硬够厚,用个十年八年都磨不穿。只是做装饰防护,比如家具铝型材、小家电外壳,普通阳极氧化染色就够了,成本能降三分之一还多,完全够用。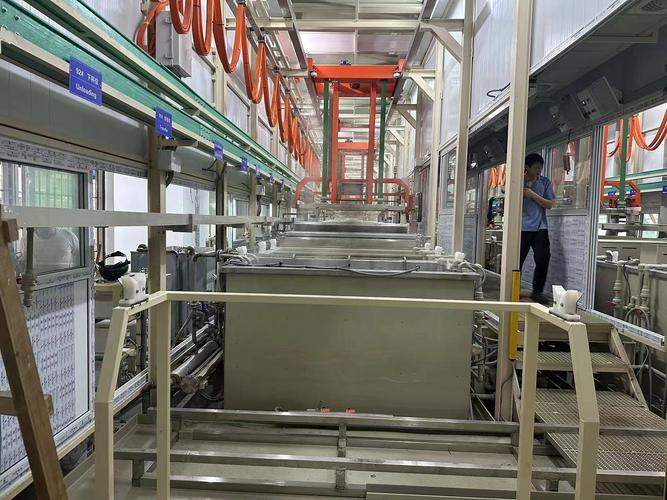
阳极氧化的新应用,早就不止传统防护了
现在工业升级快,阳极氧化的用法也变多了。不说那些实验室里的纳米应用,就说量产的工业场景,现在新能源汽车的电池包铝托盘,很多都用阳极氧化做绝缘处理,比传统喷塑薄得多,不影响组装精度,还不会掉屑,稳定性好太多。还有消费电子的铝外壳,现在主流中高端机型全都是阳极氧化做的,触感好,不掉漆,质感远胜喷涂。 不过话说回来,阳极氧化也不是万能的。它主要就是用在铝及铝合金上,别的钢材铜材很少用,这个要搞清楚。还有户外用的染色阳极氧化,一定要选无机染料,很多小厂为了省钱用有机染料,两三年就褪色发黄,到时候找售后都找不到。 出口的订单更要注意,现在欧美查环保重金属,一定要找有合规排放资质的工厂做阳极氧化,不合格的工艺出来的产品,重金属超标,到港了直接退运,来回运费加货值,亏到心疼。 干工业这么多年,我最大的感受就是,越是看起来基础的工艺,门道越多。阳极氧化就是这样,看起来就是泡电解液通电,实则从选材到前处理到电解液配比,每一步都能做文章,差一点,出来的效果就是天差地别。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:工业人容易踩坑的铝合金表面处理核心工艺 https://www.dachanpin.com/a/tg/69762.html