很多刚做铝加工的老板,上来就问我一个问题。为啥别人做的铝件放三年不花,你做的半年就出霉斑掉皮?
答案十有八九,阳极氧化没做对。
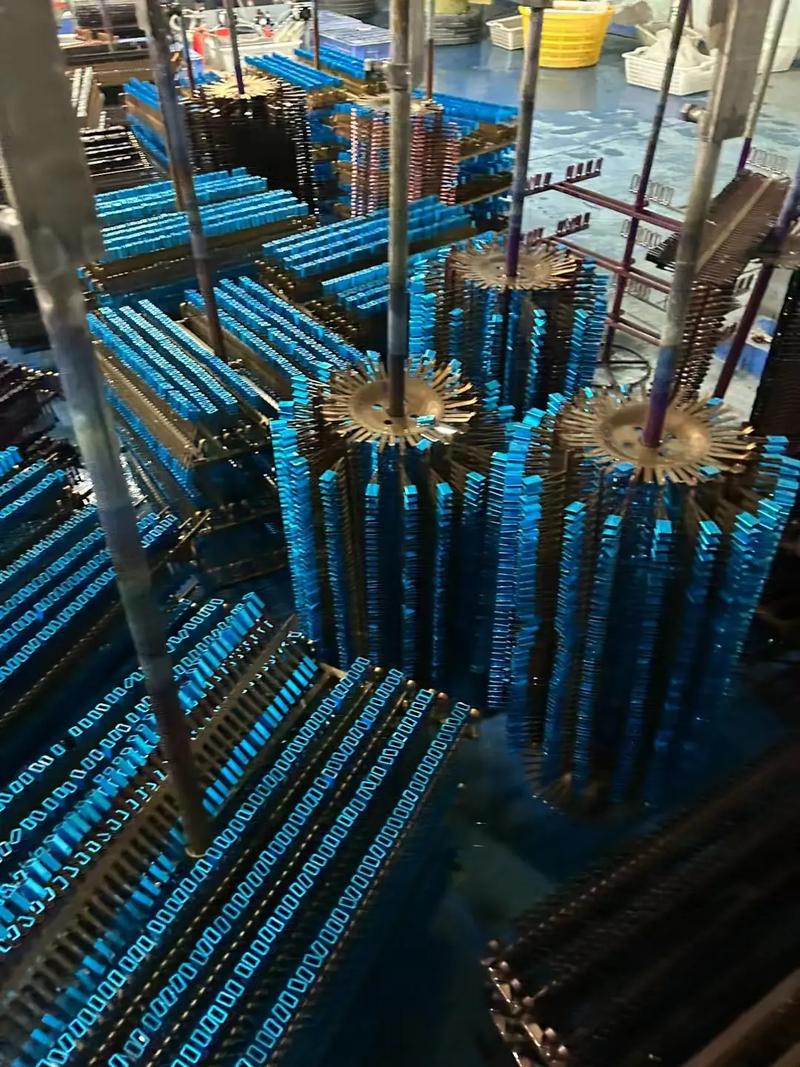
现在新能源汽车的铝结构件,储能电站的铝外壳,消费电子的铝中框,全靠这一层氧化膜撑着。别以为就是泡个酸通个电,没啥技术含量。这里面的坑,能把新手坑到怀疑人生。
普通阳极氧化膜的硬度能到HV300以上,是基材铝合金的三倍还多,耐磨性能拉满。它还能做任意上色,适配各种外观需求,甚至能做到很高的绝缘性,绝缘电阻能到几兆欧,用在高压电力铝件里太合适。
说实话,我见过太多小加工厂偷工减料。氧化时间砍一半,电流开不足,出来的
只有要求的三分之一,薄得像张纸。客户用半年就刮花变色,砸了招牌还亏了尾款。
问:阳极氧化和化学氧化、静电喷涂到底该怎么选?
答:完全看使用场景。要耐磨、要硬度、要高端不掉色的外观,选阳极氧化就对了。喷涂虽然便宜,但涂层是粘上去的,磕一下就掉,补都补不了。阳极氧化膜是从基材本身长出来的,根本不存在掉膜的问题。要轻量化还要长期防腐,对导电要求不高的,选阳极氧化准没错。如果只要求临时防腐,预算低到没边,那化学氧化凑活也能用,但别指望撑过三年。
干这行十年,见过的批量报废太多了。说几个最常见的,给大家避避。
第一个坑,铝材原材料选错了。很多人图便宜收杂铝就去氧化,出来的成品花得像斑马皮。为啥?杂质硅含量超标的话,氧化的时候硅不溶解,整层膜都会发灰发暗,根本修不了。一般来说,6系铝合金最适合做阳极氧化,杂质少,成膜均匀。7系铝强度高,但要是预处理不到位,很容易出不均匀的灰斑。
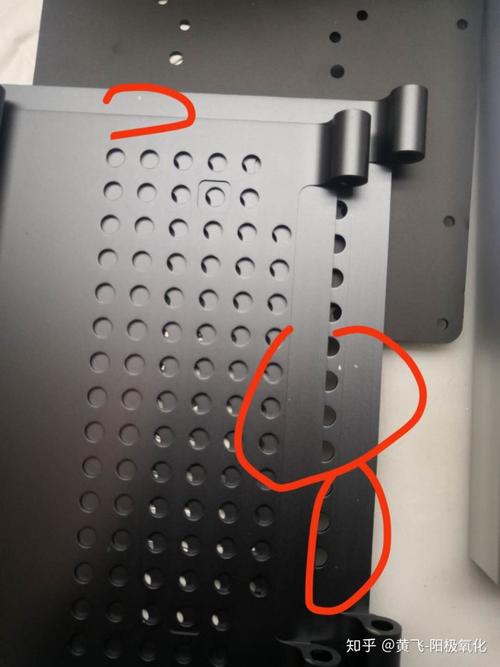
第二个坑,前处理敷衍。前处理碱洗过度,薄铝件直接给你洗穿了。碱洗不够,脱模剂、切削油脱不干净,氧化出来全是麻点白斑。我去年碰到一个做新能源电池托盘的客户,贪便宜找了小厂做1000套铝侧板,前处理没除干净油,整批报废,亏了快十万。那大哥跟我吐槽的时候,脸都绿了。
第三个坑,封孔工序偷工。很多厂为了省时间,封孔时间砍半,温度不够,出来的膜孔没封住。用几个月就渗进油污灰尘,擦都擦不掉,直接废了。
问:现在火的硬质阳极氧化和普通阳极氧化到底差在哪?我该怎么选?
答:核心差在膜厚和硬度。普通阳极氧化膜厚一般是5-25微米,做外观件、普通结构件完全够了。硬质阳极氧化膜厚能做到30-120微米,硬度能到HV500以上,耐磨性能提升好几倍,用在受力的结构件、耐磨的活塞、轴套上面,寿命翻三五倍都正常。不过话说回来,硬质阳极氧化价格比普通的贵一半还多,而且成品变形量更大,要是做外观精致的手机电脑外壳,没必要花这个钱,普通阳极氧化足够。
最近两年新能源、储能爆发,对阳极氧化的要求越来越高,很多厂都在改工艺,我跑了十几家广东的加工厂,总结几个现在用得最多的优化方向。
✅ 硫酸草酸混合电解液做硬质氧化:传统硫酸硬质氧化膜孔隙率高,防腐一般,混合电解液做出来的膜,硬度更高,孔隙率低30%,防腐性能直接提了一个档次,现在做新能源汽车的耐磨铝件,几乎都改用这个配方了。
✅ 无镍封孔全面替代含镍封孔:之前大多数厂都用含镍封孔,成本低效果好,但现在欧盟ROHS卡镍,国内环保也查得严,改成无镍封孔之后,不仅符合出口要求,成本还能降五个点左右,何乐而不为?
💡 提醒一下做户外铝产品出口的老板,一定要改用新型无机着色工艺。传统有机着色阳极氧化,放户外两年就褪色,新的无机着色,放五年都不会掉颜色,过客户耐候性测试稳稳的。
❗ 还有一个很多人忽略的优化,就是自动化控参数。原来老式生产线全靠老师傅手调电流温度,氧化时间全凭感觉,不良率普遍在10%以上。现在改成自动控温控电流,每个槽的参数精确到0.1,不良率直接降到3%以内,我见过一个厂改完之后,一年省了近八十万的废料成本,太香了。
干工业这行,就是抠细节。阳极氧化看起来就是个基础表面处理,每个环节差一点,出来的成品能差十倍。你要是碰到啥搞不定的问题,多找老师傅问问,别硬扛,亏的都是自己的钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:铝加工人摸爬滚打十年攒出来的实战干货 https://www.dachanpin.com/a/tg/69378.html