影响车削加工精度的核心坑,90%的人踩过
很多新手刚上车床,上来就追求转速快、进给大,想着赶紧干完交活。恰恰是这个心态,废了不知道多少毛料。 就说刀具刃磨这事儿,多少人觉得,反正现在都是成型刀片,磨什么磨?就算磨也只是随便蹭两下。 你用硬质合金刀车调质料,刃口不倒个0.1mm左右的小棱,车不了一百件,刃口直接崩出微缺口,车出来的面全是拉痕,光洁度直接废掉。
2024年车间最新车削加工实用优化技巧
现在数控车普及了,线轨替代了大部分硬轨,很多老的经验参数其实已经不适用了。 就说粗车之后留精车余量,教科书上写的0.2-0.3mm,那是给老硬轨车床留的。现在的线轨数控车刚性好,走刀准,留0.1-0.15mm刚好。留多了,精车的时候挤刀,容易让刀变形,公差稳不住;留少了,刀具直接蹭毛坯外皮,不到位不说,还费刀。 💡 给大家提个醒:粗车硬料的时候,把进给量提高15%,比降转速防崩刀好用太多。很多人怕切削力大崩刀,一味降转速,其实转速低了切削温度降不下来,反而更容易烧刀。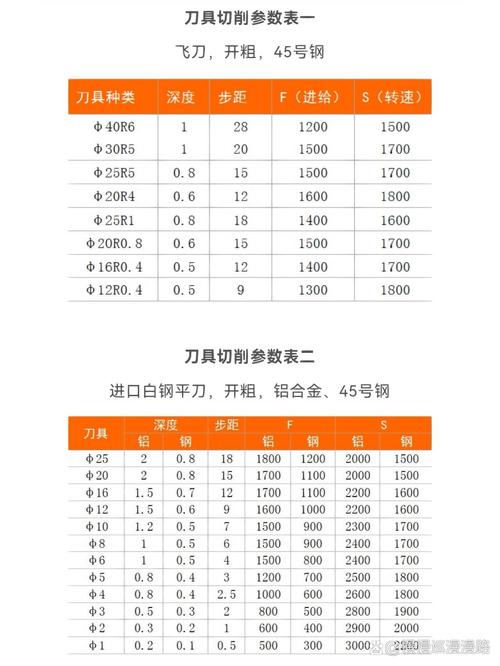
干车削容易忽略的降本和安全细节
相关推荐
-
那些藏在包裹里的温柔:仓储自动化如何悄悄温暖我们的生活
拆开快递盒的瞬间,指尖触到刚买的婴儿恒温杯,杯身还带着仓库里特有的干燥暖意。想起前一晚下单时的焦急 —— 宝宝突然发烧,夜里要频繁喂温水,普通杯子凉得太快。本以为要等两三天,没想到第二天下午就收到了包裹。后来才知道,这份 “及时” 背后,藏着一套默默运转的仓储自动化系统,它像一位不善言辞的守护者,把我们的需求悄悄变成了触手可及的温暖。 生活里有太多这样的瞬间…
-
磨削加工:凭什么它是精密制造的“终极大考”?
上周去一家液压件厂,车间主任老张拉着我吐苦水——一批柱塞泵的配流盘,平面度要求0.5微米,磨了废,废了磨,折腾三天。他说:“你说这磨削加工到底是技术还是玄学?” 我没接话。说实话,干这行二十年,类似的问题听太多了。磨削这玩意儿,课本上永远是“砂轮高速旋转、微量切削”那套话,可一到现场,全是变数。💢 不过话说回来,没有磨削,现代制造业的精度天花板得塌掉一半。发…
-
PCBA 加工厂:电子制造产业链的核心支撑力量
在现代电子产业飞速发展的背景下,PCBA(Printed Circuit Board Assembly,印刷电路板组件)作为各类电子设备的核心载体,其加工质量与效率直接决定了终端产品的性能与竞争力。PCBA 加工厂作为产业链中的关键环节,承担着将设计图纸转化为实体组件的重要使命,无论是消费电子、工业控制,还是汽车电子、医疗设备等领域,都离不开专业 PCBA …
-
热处理避坑指南:我如何把一炉模具钢全淬裂了
上周三凌晨三点,车间电话炸响,我这辈子都忘不了值班员那句——“老大,一炉子全裂了!”我脑子嗡地一声。全裂。不是一根。是一炉。 老规矩栽新跟头:那一炉的噩梦 赶到现场,淬火油槽还冒着热气。Cr12MoV,840度保温,直接下油。结果呢?当场就听到炸裂声。真的,像放鞭炮。后来一个个检,表面全是发丝纹。深度有的超过2mm。报废。老板那脸色……唉。不过话说回来,这次…
-
工业工程(IE)到底有没有未来?——一个老IE的实话
干了快二十年工业工程,常被问:现在都工业4.0、AI了,IE还有啥用?说实话,刚入行时我也晕——整天测工时、画流程图,车间大妈都嫌我碍事。可这几年跑过的工厂越多,越发现这行远没到尽头,反而变得更有意思了。💡 IE不是计时器,是工厂的“内科医生” 很多人以为IE就是拿秒表掐时间。我带的实习生第一周就吐槽:“师傅,咱不就是个人形秒表吗?” 气得我差点把咖啡泼他脸…