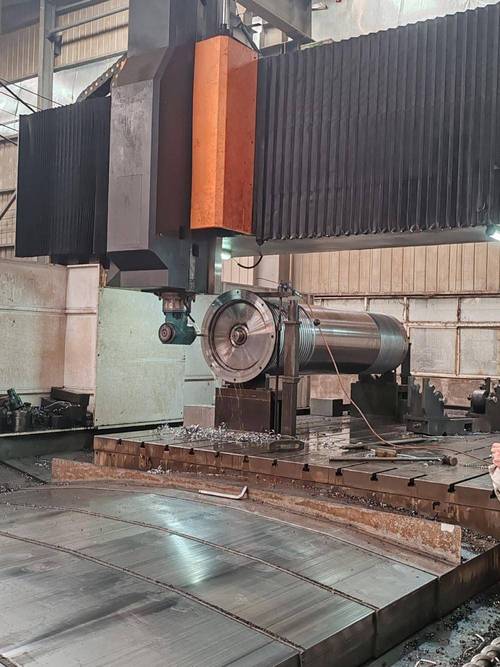
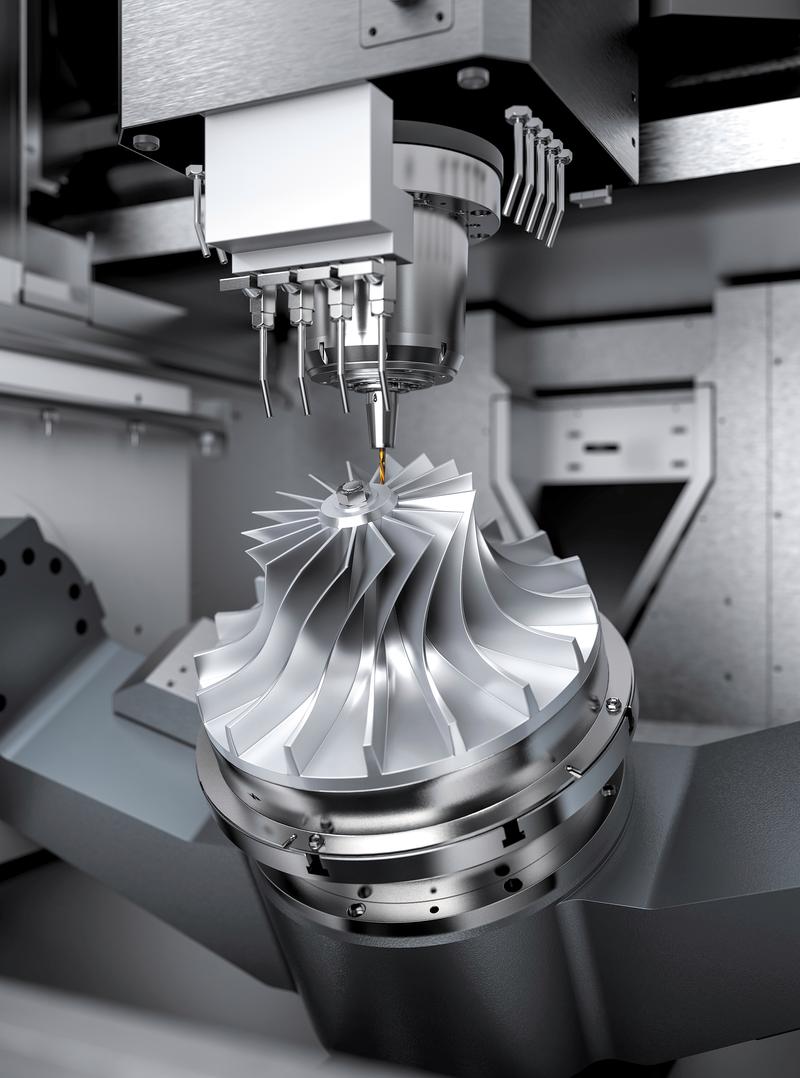
前阵子帮东莞一家做新能源汽配的工厂调设备,五个师傅熬了三个通宵,铣出来的安装座平面度总是差0.02mm,报废了三块进口铝坯,老板脸都绿了。
差一丝,就要命。
很多干了十几年铣削的老师傅都懂,铣削加工说穿了就是去除材料,但要把精度稳在丝级,真不是换最贵的刀具就能解决的。
我当时拆开主轴拉爪,一看就明白了,刀柄锥面沾了半粒绿豆大的铁屑,抠出来之后再打跳动,直接从0.03mm降到0.005mm,再试切,精度直接合格。就这么点事,耽误了三天,废了几万块的料。
很多新手甚至干了五六年的师傅,都容易犯这个错。换刀的时候图快,刀柄随便擦一下就塞进主轴,沾点铁屑碎渣太正常了。就是这不起眼的小东西,能把你所有的精度努力都毁了。
问:铣削加工薄壁零件的时候,怎么避免装夹变形?
答:别死卡油压硬压,老一辈传的软爪垫铜皮不是过时的办法,是真有用。我现在做批量薄壁件,习惯先轻夹紧走粗铣,然后把油压松个两丝,再轻轻夹紧走精铣,对壁厚不到1mm的铝合金件,变形量直接降七成。要是长期做同一款产品,直接浇一个跟工件外轮廓完全贴合的环氧树脂软爪,接触面积够大,压力分散,变形比硬装夹小太多了。
装夹没问题,那就是参数的问题。现在很多工厂赶订单,开粗一刀吃10mm,主轴转得嗡嗡抖,你让它怎么出精度?粗铣就是粗铣,留足0.3到0.5mm的精铣余量,不是什么丢人的事,总比整批报废强。
别觉得新技术都是给大厂五轴机准备的,很多小工厂花个几百块就能用上,实打实降本提效。
就说摆线铣削开粗,我之前也觉得这是五轴才用得上的花活,直到去年给一个做模具的小作坊调机,才发现不对。普通三轴铣床,只要编程软件开摆线刀路就行,不需要额外加设备。
问:小工厂没有高端编程软件,能用摆线铣削吗?
答:现在免费的编程插件都有摆线刀路选项,哪怕是用了十年的老软件,搜一下插件就能装,根本不用花钱。传统开粗铣凹槽,刀具整个刃都挤在材料里,排屑差,散热差,崩刀是常事。摆线走刀让刀具始终只有三分之一左右的切削刃接触材料,排屑顺,温度上不来,刀具寿命直接翻一倍都不止。我那客户之前一把刀开粗80个模芯,现在能做180个,光刀具钱一个月省小两万。
还有现在的微量润滑MQL,取代乳化液干铣,我之前也不信,后来去浙江一个做铝合金结构件的工厂看,人家干铣出来的工件,表面粗糙度直接到Ra0.8,不用后续洗油,省了清洗线的钱,还不用处理乳化液废水,环保罚款都不用交了,一年省几十万。小工厂哪怕买个几百块的外置MQL喷嘴,装在普通铣床上就能用,试错成本极低。
💡 换刀之后一定要打跳动,花两分钟,避免整批报废。很多师傅嫌麻烦,装完刀直接开干,运气好没事,运气不好就是一整箱报废,这个账怎么算都不划算。
❗ 顺铣不是万能的,铣削钢件之前一定要先测机床丝杆间隙,间隙超过0.05mm还硬用顺铣,十有八九会打刀,这个坑我刚入行的时候踩过,崩碎的刀片差点飞到脸上,现在想起来还后怕。
✅ 精铣的时候,尽量保持一致的走刀方向,别一会左一会右,走刀纹不一致,后续抛光都不好抛,尤其是做外观件,直接影响验收。
说实话,干铣削这行,没有什么绝密的不传之秘,就是靠一次次试错攒出来的经验,你对刀上心,对细节上心,出来的活就不会差。现在很多人都在说智能制造,说AI编程,但是真到机台上调精度,还是得靠人手上的那点感觉,对吧?
很多年轻师傅上来就想玩高端的,看不起基础的装夹对刀这些小事,其实恰恰是这些小事,决定了你活的好坏。铣削加工发展了上百年,从来不是什么高大上的玄学,就是实实在在的手艺,你把每一步都做扎实了,精度自然就上来,钱自然就赚到了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老技工私藏的精度优化实战经验 https://www.dachanpin.com/a/tg/69765.html