很多搞精密加工的老炮,一碰到硬脆材料就头大。陶瓷、碳化硅、蓝宝石、金刚石,这些材料强度高硬度大,偏偏就是脆,传统铣削磨削上去,要么崩边,要么直接裂成两半,废品率高到肉疼。这时候你就得试试超声波加工。
它不像传统切削是靠刀具硬挤硬磨,它是靠工具端面16kHz以上的高频超声振动,带动磨料悬浮液不断冲击工件表面,把需要去除的材料一点一点击成碎末,作用力分散,不会给工件整体带来大的应力冲击。这不就是天生为硬脆材料准备的?
哪怕是几微米的微孔,哪怕是形状复杂的异形型腔,它都能给你做出来,精度轻轻松松控制在微米级。适合的材料范围太广,凡是传统工艺搞不定的硬脆非金属、甚至硬质合金这类难加工金属,它都能hold住。
问:市面上都说超声波加工只能做微孔,是不是真的只能干小活?
答:那都是十年前的老黄历了。现在大功率超声波加工设备早就普及了,大尺寸的碳化硅反射镜坯、半米见方的陶瓷封装基座都能加工,而且精度依然能稳定控制在微米级。只不过现在行业里用得最多的还是精密微小结构加工,所以给人留下了只能干小活的印象,说白了就是大活需求相对少而已。
说实话,就算只干小活,那也是别人干不了的金饭碗,对吧?
这两年新能源、半导体、航空航天起飞,对硬脆精密材料的需求爆涨,超声波加工也跟着火了起来。现在用得最多的几个方向,全都是高端制造的核心领域:
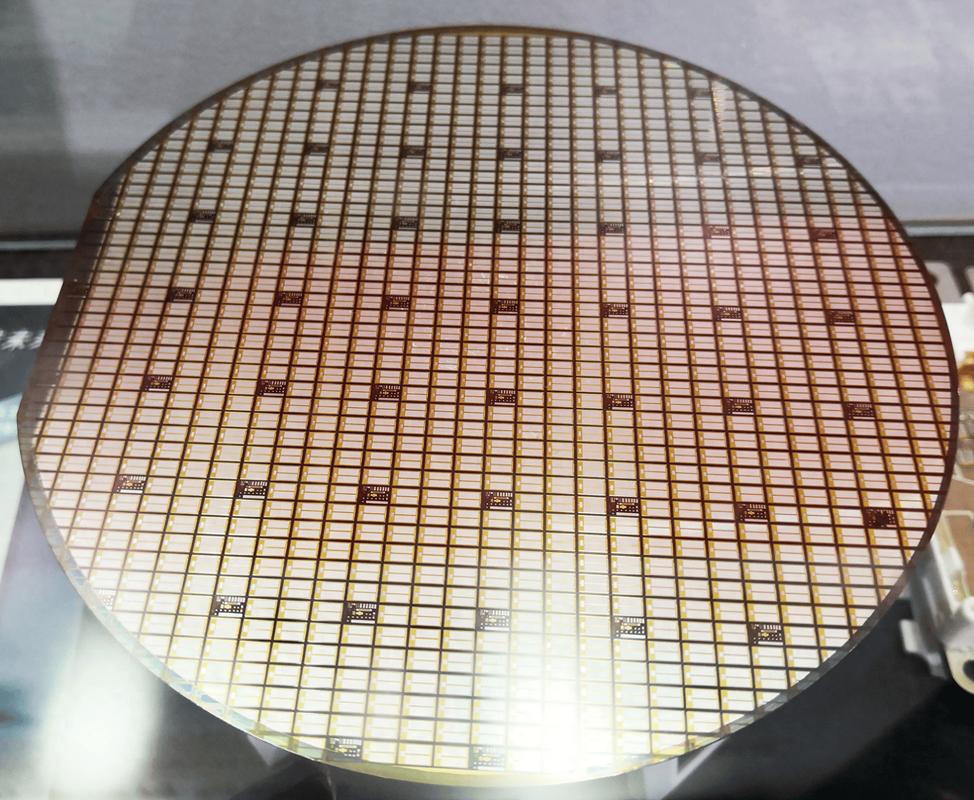
– 第三代半导体碳化硅衬底的划线、切割,异形槽加工
– 消费电子蓝宝石窗口、陶瓷指纹盖板的精密成形
– 航空航天陶瓷基复合材料热端部件的微孔加工
– 医疗植入物陶瓷牙根、人工关节的表面微结构加工
不过话说回来,现在纯超声波加工已经不多见了,大部分都是复合工艺,比如旋转超声波加工、超声波辅助金刚石磨削,加工效率比传统纯超声波加工高3-5倍,表面质量还更好。我之前碰到一个客户,拿别家做崩了一半的300mm碳化硅反射镜坯过来,改走超声波加工,最后成品率直接从不到30%升到85%,那老板当时拉着我们技术吃饭,酒都多喝了三杯。
问:超声波加工是冲击去除材料,会不会给工件留下隐性损伤?比如肉眼看不到的微裂纹,影响使用寿命?
答:这个问题问得太到位了,早年工艺不成熟的时候确实有这个问题。但现在,磨料粒度配比、超声频率的精准闭环控制早就做到微米级了,加工氮化铝陶瓷这种极脆的材料,表面粗糙度能做到Ra0.1以下,根本没有有害的微裂纹,反而比金刚石线切割的残余应力小太多。只要参数调对了,完全不用担心这个问题。
现在进场做超声波加工设备的厂子越来越多,鱼龙混杂,新手很容易交学费,给大家提几个醒:
💡 不要只看标称频率,一定要看实际输出功率。很多小厂的设备,标的频率很好看,实际一加工硬材料,功率掉一半,频率还飘,根本干不了活。
❗ 不要盲目追高频。不是频率越高精度越好,要匹配你的加工需求:加工1mm以下的微孔选50KHz以上没问题,加工大尺寸型腔,20KHz的大功率反而效率更高,成本也更低。
✅ 一定要拿自己的工件先打样。不同材料的声学特性差很多,参数不匹配,再好的设备也出不了好活,试了没问题再交钱,这一步绝对不能省。
我见过不止一个客户,一开始图便宜买了小厂的改装旧设备,用了不到半年,换配件修稳定性的钱,比买台正经新设备都贵,说多了都是泪。
高端制造越往深走,越需要这种能解决特殊问题的细分工艺。超声波加工以前藏在幕后,很多人连名字都没听过,现在随着硬脆材料的需求爆发,它早就成了高端制造离不开的核心工艺了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆精密材料加工领域的隐形王牌 https://www.dachanpin.com/a/tg/69772.html