我干工业加工快二十年了,第一次见水刀一刀切透150mm厚的钛合金,切口连多余毛刺都没有,当时我下巴都差点掉在地上。
谁能想到几十年前只有航空军工才用得起的工艺,现在街边的加工店都能接活。
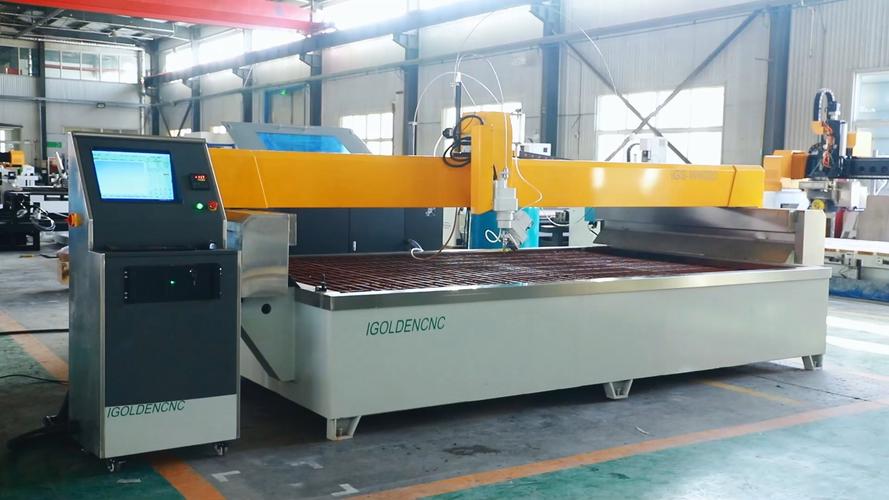
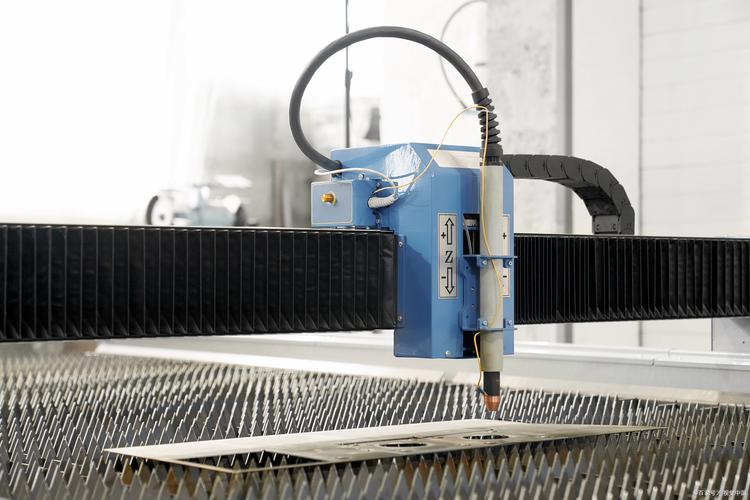
水刀切割的原理其实不复杂,就是通过高压泵把水加压到几百兆帕,再从极小的喷嘴喷出来,加上石榴石磨料加速,就能切开几乎所有你能想到的材料。
早在上世纪七十年代就已经工业化应用了,为什么之前一直没铺开?核心还是成本。早些年进口的高压泵一套设备下来上百万,小厂根本玩不起,只能停留在高端领域。
最近十年国产高压泵技术突破太快了,现在一套入门级的水刀切割设备二三十万就能拿下,保养成本也降了大半,才一下子走进了大大小小的加工厂。
说实话,我见过很多刚接触水刀的新手,上来就有一堆问题,刚好在这里答两个问得最多的。
问:水刀切割是不是必须加磨料?纯水不能切吗?
答:纯高压水当然能切,只是场景不一样。像泡沫、布料、纸张、食品这些软材料,纯水刀切得干净还不粘料,你平时喝的瓶装水的标签,很多就是纯水刀切的。但是要切金属、石材、陶瓷这种硬材料,必须加磨料,磨料才是切割的主力,切割能力能翻几十倍。
问:水刀切割和激光切割比,到底选哪个?
答:这个问题真的问到点子上了。激光切割速度快、单位成本低,切普通碳钢薄板确实比水刀划算。但是激光有两个绕不开的短板:第一,切不了高反射的铜、铝、紫铜这些材料,容易损坏激光头;第二,是热切割,切完会留下热影响区,导致材料变形、硬度变化,有些对精度要求高的工件直接报废。水刀是冷切割,完全没有这个问题,这也是它不可替代的核心原因。
我之前接过一个航天院所的活,做密封垫片,要求整体变形量控制在0.02mm以内,材料还是热处理过的不锈钢。激光切完翘边,变形量超了三倍,线切割太慢,一张垫片切大半天,成本顶不住。最后试了水刀切割,切完拿三坐标测,变形量才0.01mm,直接达标。
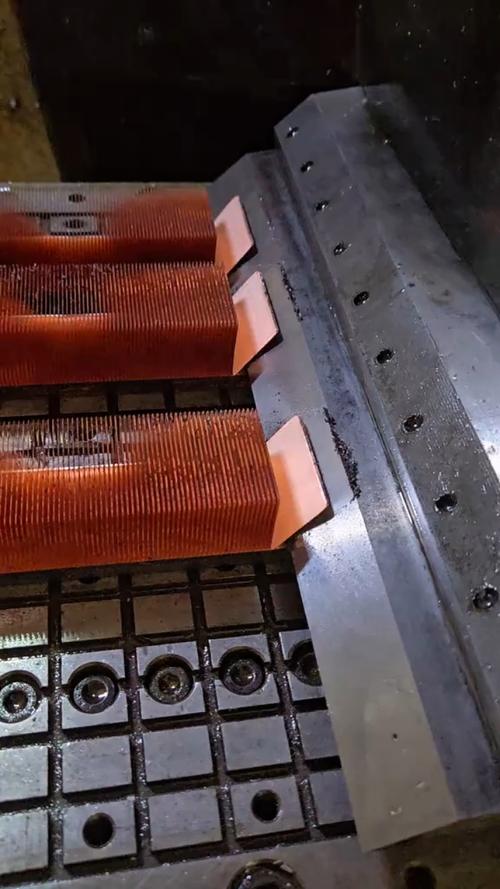
现在新能源汽车的电池散热片,很多都是铜或者铝做的,就是水刀切割的活。激光切不动还会让材料变色影响散热,水刀完美解决。
从几毫米厚的海绵,到几百毫米厚的花岗岩、钛合金、金刚石,水刀都能一刀切透,不需要换刀调整,只要改个参数就行。之前有个做艺术玻璃的客户,要切夹胶玻璃做隔断,玻璃夹着胶片,热切割会把胶片烫化,只有水刀能做,切口整整齐齐,不用二次打磨。
第三个优势:环保,几乎没有污染。
不像等离子切割会有大量粉尘废气,水刀切割的水可以循环过滤使用,磨料也是天然的石榴石,无毒无害,符合现在工厂的环保要求,不用花大价钱上废气处理设备。
❗ 第一个坑:磨料贪便宜
很多小厂为了省成本,用回收的再生磨料,杂质多,硬度不够,不仅切出来切口坑坑洼洼,还特别容易堵砂管。一根原装砂管大几百,堵一次换一根,省的那点磨料钱不够填坑的。一定要选80目或者120目的
,差不了几个钱,省心太多。
❗ 第二个坑:高压管超期服役
高压管里走的是几百兆帕的高压水,压力比一般的液压管高十几倍,橡胶会老化开裂。我见过一个小厂,高压管用了五年没换,裂了之后高压水喷出来,直接打断了旁边放的角钢,差点伤到操作工,太危险了。一定要记住,高压管最多两年一换,别省那几千块,出了事得不偿失。
❗ 第三个坑:厚板切割盲目提速
很多老板赶工期,要求师傅把进给速度拉满,结果就是上半部分切透了,下半部分崩口,整块料报废。100mm以上的厚钢板,进给速度一定要降到每分钟10mm以内,稳比快重要,切坏一块料的钱,够你切十块了。
不过话说回来,水刀也不是万能的。批量切薄板,效率还是不如激光,成本也高,没必要硬上。但是只要碰到复杂材料、高精度要求、厚板加工,水刀永远是最稳妥的选择。
现在定制化加工越来越多,各行各业对精度的要求越来越高,水刀切割的场子只会越来越大。说不定哪天你拿到一个难搞的活,试试水刀,就打开新世界了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:为什么它是复杂加工的”万能手术刀” https://www.dachanpin.com/a/tg/69771.html