我上个月在珠三角跑了三家中小汽配厂,同样做发动机连杆装配,单位产品的人工成本差出20%。问了一圈管理细节,核心差异在哪?其中一家的生产主管靠时间测定(MTM)优化了每个工人的装配动作,剩下两家还在靠十年工龄的老师傅拍脑袋估工时。
差一点,就是差很多。
我接触过的工厂老板,十个里有七个说知道MTM,但提起落地就摇头。无非两个原因:要么觉得这是外资大厂才玩得起的高端方法,小厂体量小犯不上;要么被早年过来接单的咨询顾问坑过,一套完整体系做下来收几十万,最后拿到一本厚厚的报告,扔在档案柜里落灰,啥用没有。
说实话,这锅真不该MTM本身背。都是被过度神化和复杂化搞坏了名声。
问:是不是只有千人以上的大厂才能做时间测定(MTM)?
答:当然不是。我前年见过一家三十人的小型电子装配厂,做消费类蓝牙音箱的,老板让自己的IE工程师花了三天蹲线,只优化了贴标和拧外壳螺丝两个动作,每条线每天就多出120台成品,整个过程除了工程师的工资,没花额外一分钱咨询费。现在时间测定(MTM)早就有轻量化的适配模块,比如MTM-UAS就是专门针对中小批量多品种生产开发的,根本不用搞全套上百个编码的复杂系统,抓核心动作就行,小厂完全玩得转。
不过话说回来,小厂做MTM别贪大,先优化瓶颈工序,拿到收益再说,别一上来就全工厂铺开,耗不起。
我见过太多做了一半就做不下去的MTM项目,大多不是方法错了,是执行走歪了。给大家列三个最常见的:
💡 坑1:只测动作,不看现场布局
很多IE做MTM,蹲在角落掐表算拿螺丝的时间,算来算去觉得没问题,抬头一看,螺丝料盒放在工人伸手要走30公分的位置,挪个10公分,单个动作时间直接省15%。动个位置的事,比你抠半天动作有用多了。
❗ 坑2:把MTM标准工时当成逼工人的KPI
这是最蠢的做法。不少老板算出标准工时是10分钟做一台,要求工人必须做到,做不到就扣工资,最后工人受不了直接辞职,项目也黄了。时间测定(MTM)本质是帮你优化流程的,不是帮你逼工人干活的。标准工时出来,首先改的是产线不合理的地方,不是改工人的工资考核。
✅ 坑3:做完一次就一劳永逸
现在的工厂,哪还有两三年不换产品的?上个月你做的是A产品的MTM,这个月换B产品,产线工位改了,物料位置变了,原来的标准就全废了。我见过一家厂五年前做的MTM,现在还在用当年的标准,算出来的工时差出一倍,有啥用?
问:时间测定(MTM)和我们平时用的秒表测工时到底有啥不一样?
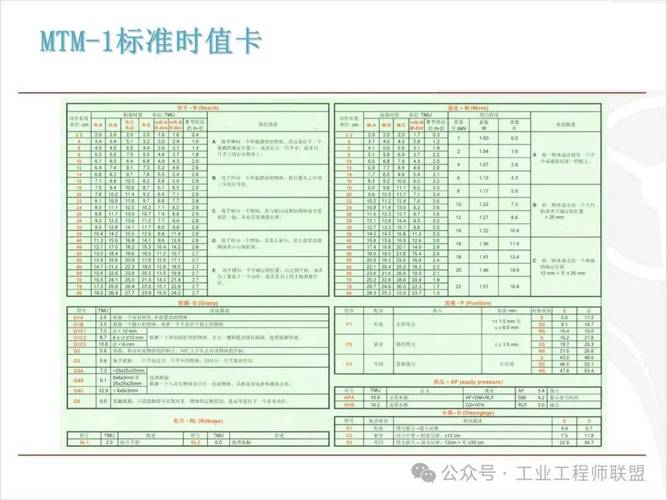
答:核心逻辑完全不同。你用秒表测工时,测的是「现在工人实际是怎么做的」,做出来的标准是现有工人操作水平的体现,还会把工人磨洋工、动作错序的时间不自觉算进去,根本发现不了隐藏的浪费。MTM是从动作本质出发,把所有操作拆成伸手、抓取、移动、放手这些最基础的动作单元,每个单元的时间是行业已经验证过的预设值,不受工人熟练度影响,算出来的是「这个操作合理应该用多少时间」,拆分的过程中直接就能看出哪个动作是无用的,哪个位置摆得不对,直接就能改。
差的不是测量工具,是解决问题的逻辑。
别觉得MTM是几十年前的老方法,现在结合新的数字化工具,早就变了玩法。
现在很多工厂已经开始用AI视觉配合做时间测定(MTM)了,不用IE工程师天天蹲线拍视频掐表,AI摄像头直接识别工人的每个动作,自动拆分基础单元,不到一天就能算出一条线的标准工时,原来一个IE一周才能搞定的活,现在一天出结果,人力成本直接降了八成不止。
还有头部的新能源制造企业,已经把MTM和数字孪生结合了,新产线还没物理搭建,先在数字孪生模型里把每个工位的动作用MTM算一遍,调整物料位置、工位高度、工具摆放,优化完线平衡再动工,新线投产时间直接提前10-15天,一次性投产成功率提高10个点左右,这收益真的吓人。
说实话,很多工厂现在喊着降本增效,花大价钱上自动化,买新设备,结果上线之后才发现线体平衡率才60%出头,一半的设备在那空等,几百万的投资直接浪费了一半。要是提前用时间测定(MTM)把每个工位的动作算清楚,调好平衡,哪会出这种低级错误?
你今天就去自己车间转一圈,随便拉一个工位看五分钟,十个工人里有八个在做没必要的无用动作——多走的一步,多伸的一次胳膊,多转的一次身,加起来就是每个月几万十几万的浪费。时间测定(MTM)不是什么高大上的玄学,就是帮你把这些看不见的浪费挖出来的工具罢了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:时间测定(MTM):制造工厂降本提效的隐形密钥 https://www.dachanpin.com/a/tg/69783.html