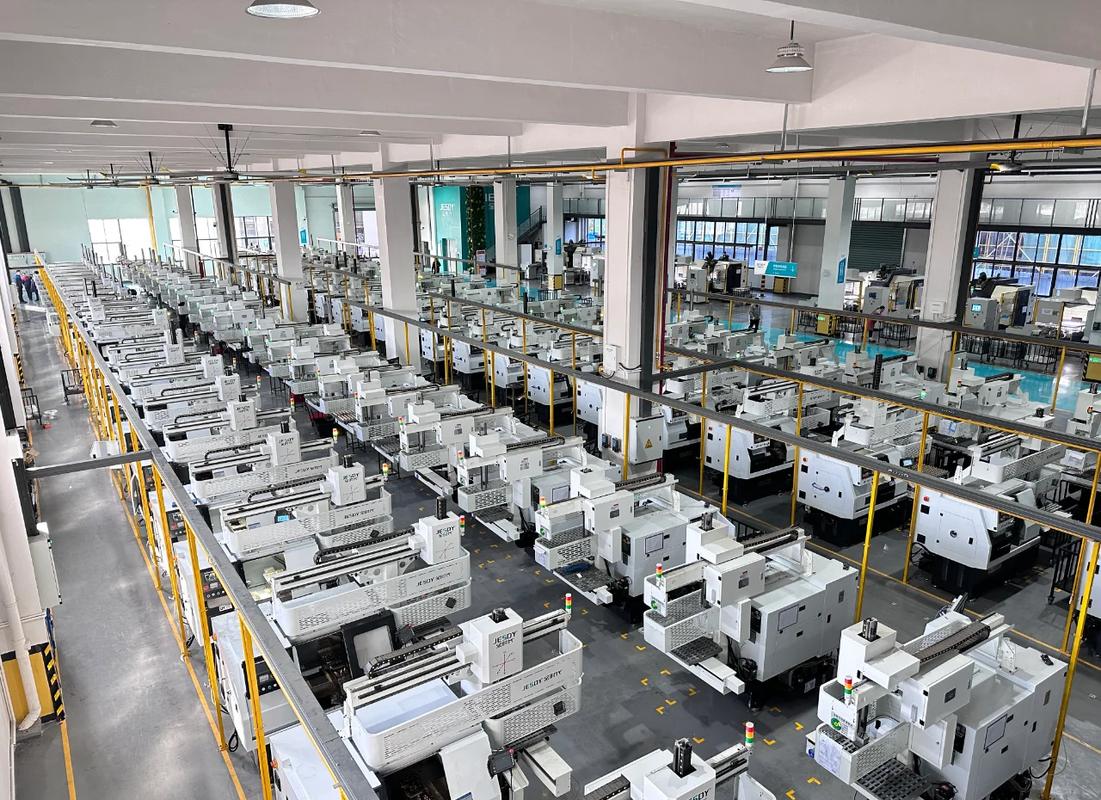
我干了快二十年工厂精益,见过太多老板盯着设备OEE、盯着原材料单价抠得头秃,却对生产线平衡的浪费视而不见。一年亏出去几十万,连根响都听不到。真的亏到肉疼。
你去线旁站十分钟,肯定能看到:有人手不停连厕所都不敢上,有人靠在工位上刷手机等上道工序送料。这种情况,平衡率能到70%就烧高香了。大部分小厂,能到60%都不错了。
问:我们工厂做小批量多品种,一天换线两三次,生产线平衡还有必要折腾吗?
答:太有必要了。换线频繁不代表你可以任由工位负荷乱堆。我去年接触东莞一家做汽车电子配件的厂,原来换线后线长全凭经验排人,从来不算每个工位的耗时,结果每条线每天少出至少两三百件成品。后来他们做了适配多品种的
,提前给每个产品做好工位匹配,换线后十五分钟就能重新调整到位,单班产出直接涨了12%,全是实打实的新增利润,没加一分钱成本。
说实话,越是多品种小批量,越要靠生产线平衡挤利润,不然换一次线乱一次,积少成多,一年下来少赚的钱真的够你付好几个工程师的年薪了。
我不说那些虚头巴脑的理论,说几个我跑现场攒出来的干货。
✅ 先测真实节拍,别拿标准工时拍脑袋
很多工厂做生产线平衡,直接用工程师编的标准工时算,误差能到20%以上。工人实际干活的速度,有没有异常等待,有没有换料、修模的时间,标准工时根本不会算进去。我的习惯是,带个秒表,在线旁蹲三天,每个工位测至少十个循环的实际耗时,去掉异常值,拿真实数据说话,这是所有优化的基础。
✅ 能拆能合,别死抱原来的工位分工
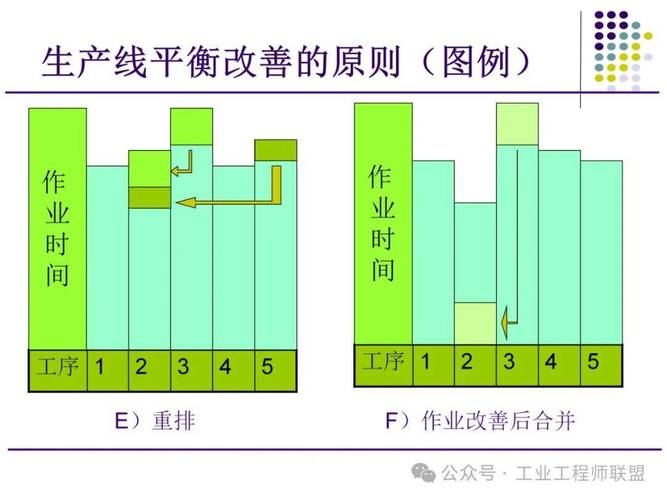
很多工厂的工位分工是建厂的时候定的,十年二十年没动过,产品都换了好几代了,分工还没变。优化生产线平衡最核心的动作,就是拆分合并工序。某个工位有10秒空闲,能不能把隔壁工位多出来的5秒活拆过来?原来两个工序各剩10秒空闲,能不能合并成一个工位,省出一个人去别的线?这些调整一分钱都不用花,效果立竿见影。
能到80%就已经是优秀水平,很多中小工厂还在60%左右晃。60%是什么概念?相当于每个工人每天有三分之一的时间在无意义等待。我去年接触浙江一家做家具五金的厂,原来四条线做门锁,平衡率才58%,优化之后,三条线就能产出原来四条线的量,多出来的整组工人直接转去开新品线,当年新品就赚了近百万,哪来的成本增加?反而省了场地,省了管理成本,净赚。
现在最新的实践,很多工厂已经在用数字化工位终端实时采集节拍数据了,不用工程师蹲在太阳底下掐秒表,系统自动算平衡率,遇到瓶颈工位自动预警,调整起来比原来快好几倍,这个对日均换线两次以上的工厂来说,真的太香了。
现在很多软件厂商盯着生产线平衡这个方向吹,上来就卖几十万的AI自动平衡系统,说实话,大部分中小工厂真吃不下这个。
💡 给大家提个醒:先把线下的基础工作做透,再考虑上数字化。你连每个工位的实际节拍都测不明白,买回来的系统,数据全是错的,线长还是按老经验排工,最后系统只能堆在角落里吃灰,钱花了,啥效果没有。
❗ 我见过最夸张的例子,珠三角一家电子厂,花八十多万上了智能生产线平衡系统,结果原来的IE工程师都离职了,没人会维护数据,现在系统打开,平衡率永远显示85%,实际现场才65%,你说扯不扯?
不过话说回来,只要你基础工作做对了,生产线平衡给你带来的收益,真的会超出预期。我二十年前刚入行的时候,待的那家老国企总装线,原来平衡率72%,一帮人蹲在线旁折腾了一个多月,优化到85%,单月产出直接涨了14%,没加一台设备,没多招一个人,全是纯利。那个时候厂长给我们发奖金,发完还说,原来钱都躺在生产线的缝隙里,我们居然瞎了看不见。
真的,现在制造业利润这么薄,别盯着那点原材料的几分钱砍了,回头看看你的生产线,把生产线平衡做好,挖出来的都是真金白银。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:工厂降本提效的隐形抓手 https://www.dachanpin.com/a/tg/69784.html