什么才是制造工厂能用对的约束理论(TOC)
很多工厂老板最近都卡在同一个问题上:订单涨了两成,现有生产线做不完,扩线要投大几百万,投吧怕后续行情回落亏本金,不投吧眼睁睁看着订单飞走赚不到钱。
这时候回头翻老理论,你会发现约束理论(TOC)才是真的降本增效的法宝,不是书本上飘着的概念,是真能一分钱不花涨产能的工具。只不过百分之九十的工厂,都用错了。
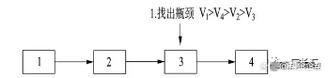
很多人的认知停留在:TOC就是找生产线上最慢的那台设备,然后围着它排产。这话方向没错,但漏了最核心的点。
问:我们工厂已经找过瓶颈了,不就是最慢的那台设备吗?TOC不就是排产的时候优先给瓶颈排? 答:对也不对。大部分工厂找的都是静态瓶颈,默认它永远是瓶颈,但实际生产里,订单变了、原材料变了、人员变了,瓶颈随时会“飘”。上个月我在东莞一家做汽车结构件的工厂,他们前两年把一台800吨冲压机当固定瓶颈,所有排产全围着它转,结果上个月批量接了小型新能源车的小零件订单,瓶颈直接飘去了后面的CNC精加工工位,一周就拖了三个客户的交期,你说坑不坑?约束理论(TOC)的核心从来不是一劳永逸找个瓶颈刻在墙上,是动态识别系统里真正拖慢产出的那个约束,整个系统只围绕这个约束优化。其他环节哪怕有闲置,都比全环节优化堆一堆在制品强。
制造工厂落地约束理论(TOC)的五步实操
我整理了最近三年帮十多家工厂落地后的实操步骤,没有虚的,每一步都能直接干:
- 💡 第一步:找对当前的真实约束。不要看设备标称产能,不要拍脑袋定,连续统计三天各工位的实际产出和等待时间,哪个工位天天连轴转还堆着活做不完,那个才是真瓶颈。很多工厂错把OEE低的工位当瓶颈,其实OEE低是因为前面经常断料,那真正的约束就在供应链,不是设备。
- ✅ 第二步:挖尽约束的所有可用产能。就是不能让瓶颈有一分钟不必要的闲置。我之前见过浙江一家汽配厂,给瓶颈CNC工位配了专门的换刀工和提前备料员,把换刀时间从平均20分钟压缩到8分钟,单月产能直接涨了12%,一分钱新设备都没添。
- ❗ 第三步:所有非约束环节必须服从约束的节奏。这是最多人踩的坑,为了不让工人闲下来,给每个工位都塞满满的活,结果几十吨在制品堆在瓶颈工位前面,找料都要找半天,还占了几百万的流动资金。非约束环节慢一点没关系,瓶颈不饿肚子,整体产出就最高。
- 💡 第四步:提升约束的产能。如果挖尽之后还是满足不了订单,再考虑加设备、加人、外发,不要上来就投钱扩线。
- ✅ 第五步:干掉旧约束,找新约束。旧瓶颈解决了,一定会有新的瓶颈出来,过段时间重新找,一轮一轮优化,产能就能一点点涨上去。
说实话,现在最新的制造业数字化转型实践里,都是先拿约束理论(TOC)梳理清楚动态瓶颈,再给APS设置排产优先级,上线成功率直接比盲目上线翻了一倍。很多工厂搞反了顺序,钱花了,还说数字化没用,太冤。
三个容易翻车的TOC落地误区
很多人学了TOC回去用,没出效果,大多是踩了这几个坑:
- 误区一:只认设备约束,不认其他约束
约束可以是任何东西:原材料缺料、熟练工人手不够、销售接单打乱排期、甚至旺季港口缺集装箱舱位,都是约束。珠三角很多做出口的家具厂,旺季的瓶颈根本不是木工设备,是舱位,用TOC思路优先排高毛利订单的舱,整体利润直接涨了15%,比优化设备管用多了。 - 误区二:全工厂推倒流程改一遍
完全没必要。TOC只需要调整瓶颈环节和瓶颈前后的配套流程,其他环节该怎么干就怎么干,改的越少,工人越容易接受,落地成功率越高。上来就全公司推TOC改KPI,搞得人人怨声载道,最后肯定做不下去。 - 误区三:非要把瓶颈利用率拉到100%
真不是。瓶颈一定要留10%左右的缓冲空间,应对突发的质量异常、换型调整,不然一点点波动就会卡住整个系统,整体产出反而更低。留缓冲不是浪费,是让整个系统更稳。
说实话,现在制造业卷成这样,大家都喊着要降本增效,一提到涨产能就想到扩线买设备,其实把现有生产线的瓶颈梳理清楚,用约束理论(TOC)调一调,少则涨10%,多则涨30%的产能,真不需要大投入。
不过话说回来,别死套书本上的公式,你的工厂订单天天变,约束就天天变,动态调,跟着实际走,才能真拿到结果。
相关推荐
-
街角那些默默守护出行的充电桩
城市的角落藏着许多不显眼却至关重要的设施,充电桩就是其中之一。它们不像高楼大厦那样引人注目,也没有商场橱窗那般光鲜亮丽,却在日复一日中为无数新能源车主解决出行的后顾之忧。无论是住宅区楼下的停车场,还是商场周边的露天车位,亦或是高速公路服务区的专属区域,这些带着线缆和接口的设备,正以安静的姿态融入人们的生活。 不同场景里的充电桩有着各自的模样。住宅区地下车库的…
-
藏在日常里的亲子密码:那些温暖联结的建立与守护
亲子关系从来不是一纸血缘就能定义的牢固纽带,它更像一株需要用心浇灌的植物,每一次耐心的对话、每一个专注的陪伴瞬间,都是滋养它生长的阳光与雨露。很多时候,家长们会陷入一种误区,认为给孩子提供优渥的物质条件、报满各类兴趣班,就是对亲子关系最好的投入,却忽略了孩子内心最真切的需求 —— 被看见、被倾听、被理解。事实上,真正紧密的亲子联结,往往藏在那些看似平凡的日常…
-
确定性网络:给工业生产装上永不堵车的信息高速路
去年跑珠三角工业带,见了不下十个做高端制造的老板,开口吐槽第一件事不是缺订单,是网络坑。上了千万的自动化线,换了最先进的机械臂,动不动就因为网络卡一下,全线停摆。疼吗?真疼。停一小时,几十万的产能说没就没。这种坑,本质上都是网络的“不确定性”闹的。 工业生产为啥非得换确定性网络? 咱们做工业的都知道,原来用的普通工业以太网、WiFi,都是“尽力而为”的模式。…
-
冲压工艺实战笔记:毛刺、开裂与模具寿命的破局之路
凌晨两点,车间里刺耳的冲床声突然停了,电话那头操作工老李声音发紧:“陈工,零件毛刺大得能刮胡子!快来看看。” 我披上工作服冲进车间,果然——刚切下来的厚板件边缘泛着粗砺的银光,手指一摸,哎!这哪是冲压,简直是撕扯。说实话,冲压这行干久了,毛刺就好比牙疼,不算大病但折腾人没商量。 毛刺——冲压人的头号公敌 很多人以为调调模具间隙就能搞定毛刺,天真!间隙当然关键…
-
液压系统维护避坑指南:从菜鸟到老手的血泪总结
我第一次独立处理液压故障,是在半夜两点。生产线停了,压力表指针纹丝不动。工具摊了一地,汗流进眼睛——却找不出毛病。那种绝望感,干过现场的都懂。后来发现,只是吸油滤网堵了。就这么简单?对,大多数液压系统故障都源于不起眼的小问题。可当时没人告诉我这些。 常见故障现象与快速诊断 液压系统出问题,往往有前兆。噪音变大、油温异常、动作变慢……但很多人忽略它们。直到彻底…