我去过珠三角好多中小制造工厂,很多老板听完两天精益训练营的课,捧着一摞笔记回来就全工厂推拉动,喊着要干掉库存,结果不到半年,车间乱成一锅粥,库存没降多少,交期延误率涨了两倍。
亏了钱的老板找过来,问我哪里错了。我去车间转一圈,差点笑出声。满墙花花绿绿的看板,上面的数字还是半个月前的。工序员该批量生产还是批量生产,看板就是个摆设。
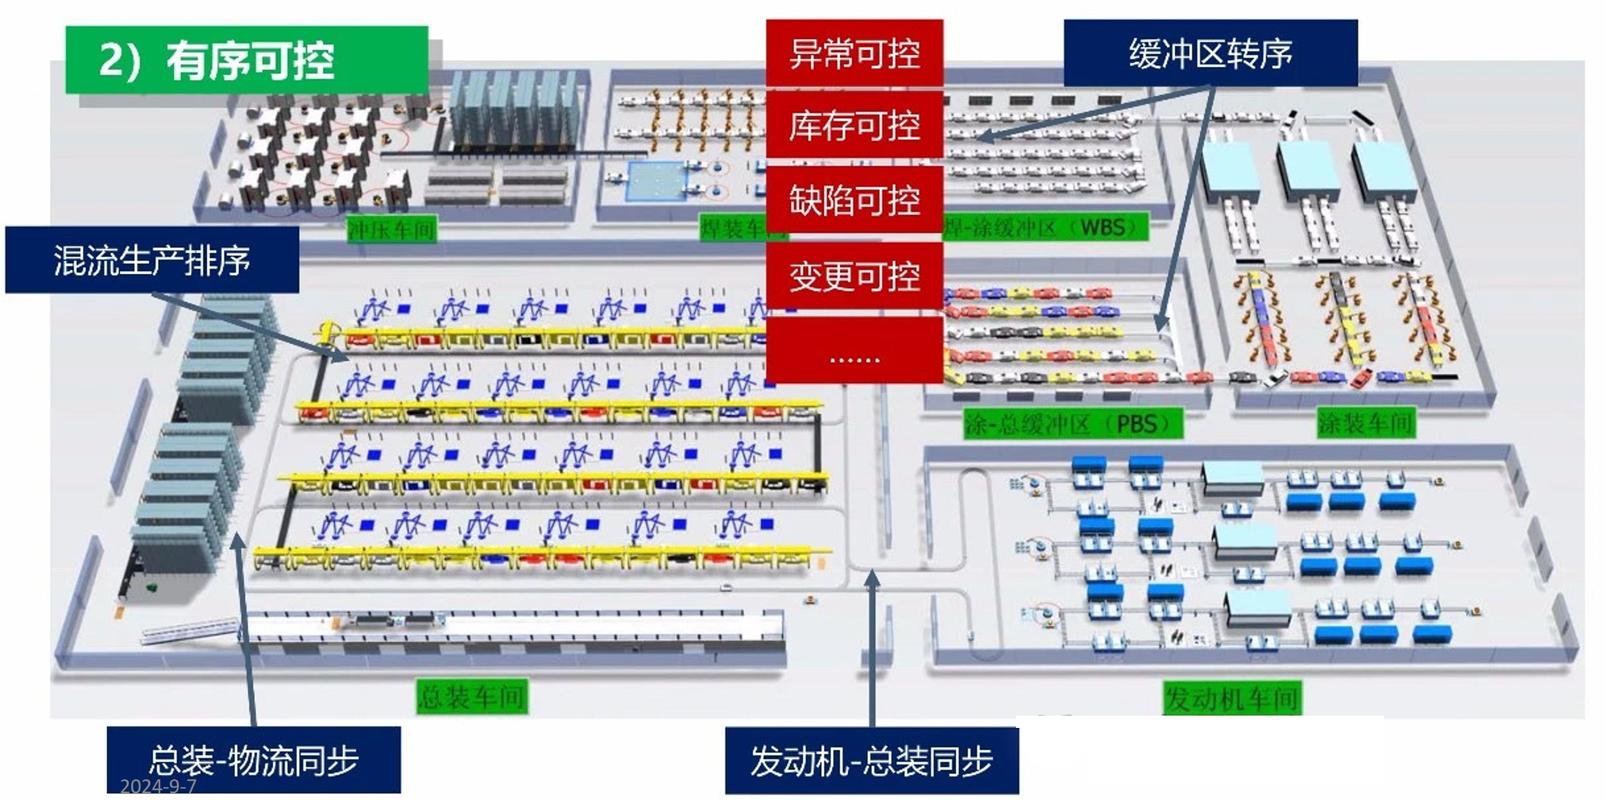
说穿了,原来的推动式生产,是计划部门说我要做一万件,分给各个工序从头做到尾,做完放仓库,卖不卖得掉另说。拉动呢,是客户要一千件,最后一道工序向上道要一千件的料,上道再往上要,一级一级拉上去,没有多余的在制品。
逻辑听起来很简单,做起来坑太多。
问:拉动系统是不是必须全工厂都推才行?
答:完全不是。我见过最棒的实践是珠三角一家做新能源电池结构件的工厂,只在最后三道成品工序推拉动,前面的冲压工序还是按批量排产——因为冲压换一次模要两个小时,小批量拉动完全不划算,光换模的人工和能耗就吃掉了所有降本的利润。这种半拉动,反而把成品库存从15天降成了3天,账上一下子多出来两千万流动资金,香得不行。
问:拉动系统是不是一定要上昂贵的MES系统才能做?
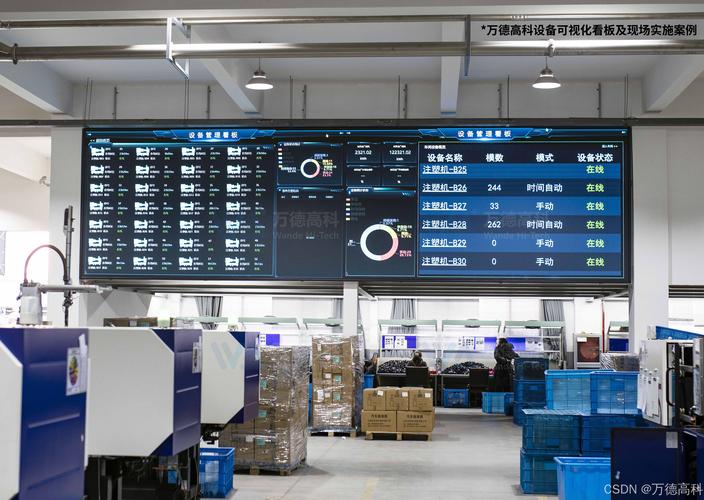
答:真不是。我去年看过浙江一家做汽车紧固件的小工厂,二十多台设备,老板自己找表弟做了个简单的Excel表格,做了电子拉动卡,车间挂个四十寸电视实时更新,总成本不到五千块,一样把线边库存降了六成。早期丰田的拉动不就是纸质看板吗?工具从来不是核心,核心是你有没有摸对流动的逻辑。
不过话说回来,很多工厂就是把工具当成了目的,为了做看板而做看板,最后做成了全员陪老板玩的接龙游戏,除了应付审核的时候好看,啥用没有。
你别不信,很多工厂推拉动之前,设备OEE不到50%,换个模动不动三四个小时,工序良率波动十几个点。这种基础,你推什么拉动?下游要一百件,上游做一半停机了,全车间都得等着喝西北风。
我一般给工厂的建议是,推拉动之前,先花一两个月把主要设备的TPM做顺,把换型时间降下来,良率稳住,再动手,不然都是白搭。
💡 第二个前提:
很多人学精益,被“零库存”洗脑了,觉得缓存就是越少越好,恨不得线边一块余料都没有。这是疯了。
供应商交期会不会波动?设备会不会突发故障?订单会不会突然加量?总得留缓冲啊。缓冲不是浪费,是为了不让整个拉动线停下来。我见过最极端的例子,一家工厂把线边缓存从两小时压到二十分钟,结果每个月因为断料停个三四天,损失的产能比缓存占用的资金多十倍,太蠢了。
💡 第三个前提:
拉动不是万能的。如果你全都是散单急单,一天插八次单,全链路拉动肯定乱成狗。
正确的做法是把订单分分层,稳定的大订单走拉动,小批量急单走专门的快速响应通道,分开排产,互不干扰。
这两年工业数字化火了,很多人说传统拉动过时了,要搞全链路自动拉动。说实话,我见过大部分所谓的数字拉动,都是换汤不换药,甚至还不如原来的纸质看板好用。
当然,也有好的实践。去年我接触到江苏一家做光伏支架的工厂,他们把原来的纸质看板换成了带二维码的数字拉动卡,工序员扫一下码,上游就收到补料信号,不用专门跑送看板,省了好多人工。同时核心逻辑还是原来的拉动,没有瞎改,保留了合理缓存,也分了订单层,上线三个月,库存降了四成,人工省了八个,实实在在赚钱。
很多老板现在容易走极端,要么觉得拉动是老古董,不如搞APS自动排产,要么觉得拉动就是神,不管什么情况都硬上。其实啊,哪有什么万能的方法?适合自己工厂的才对。
你一个十几个人的小加工厂,就别学万人大厂搞全工厂拉动,先从成品库拉起来,降点成品库存,先吃到甜头再说。你订单波动大,就别硬推全拉动,搞个半拉动,一样赚钱。
说实话,我见过太多为了精益名头瞎折腾的工厂,花了几十万请咨询,花了几百万上系统,最后落得个交期乱库存高,老板还觉得是自己员工执行力不行,从来不想想是不是路走错了。
沉下心,先试一条线,跑顺了再扩,比啥都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂生产端拉动系统:为什么很多工厂推了反而亏了? https://www.dachanpin.com/a/tg/69787.html