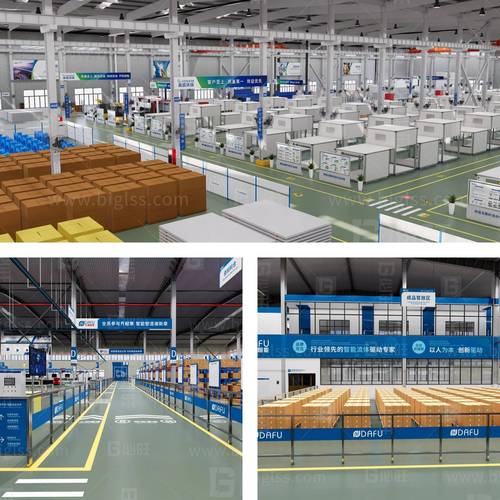
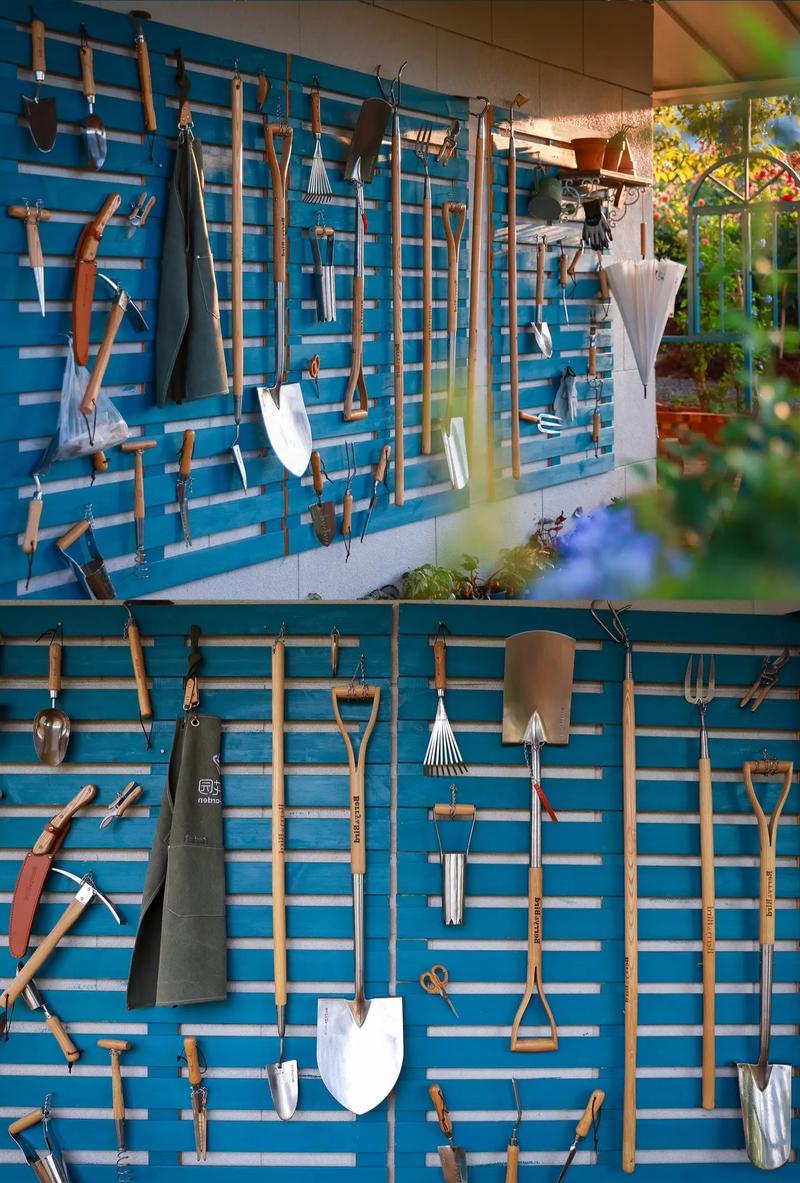
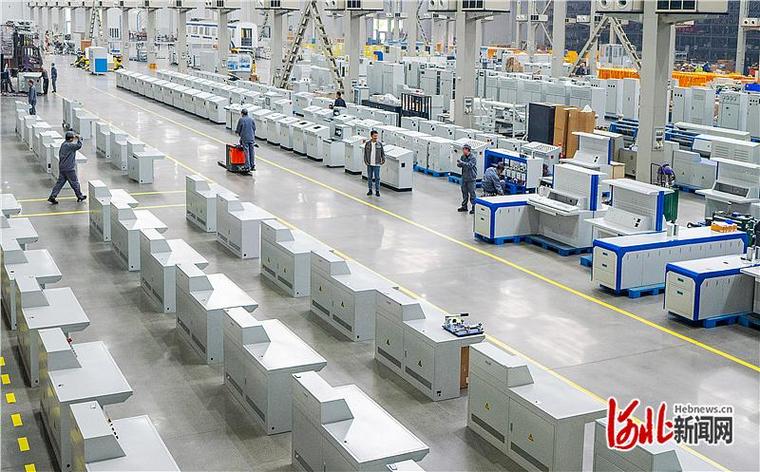
我见过太多刚投产不到一年的新工厂,就闹着要拆了重新摆设备。流水线挪不动,原料堆得连叉车都掉不了头,工人取个工具要绕大半个厂区。都是设施布局没搞对,埋下的坑。
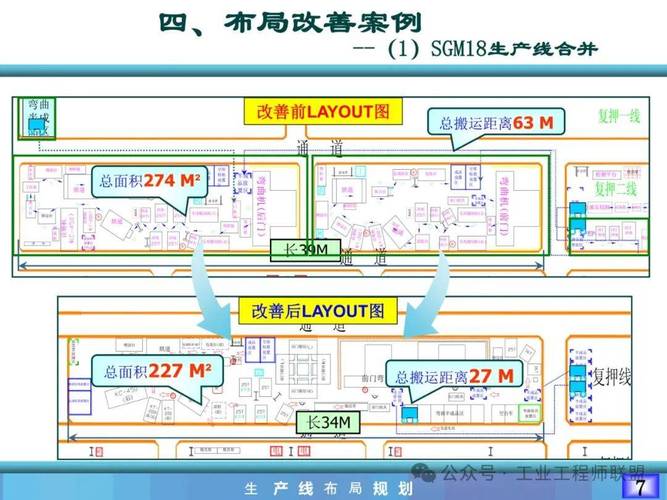
过去几十年做批量生产,大家都习惯按功能划分区域:机加工区、冲压区、装配区、仓储区,一块一块切得整整齐齐。那套方法放到今天的多品种小批量生产里,完全不适用。你算一笔账:现在中小制造厂里,物料从原料到成品,有超过30%的时间都花在跨区域搬运上,搬运成本占总生产成本的15%-20%,纯属浪费。
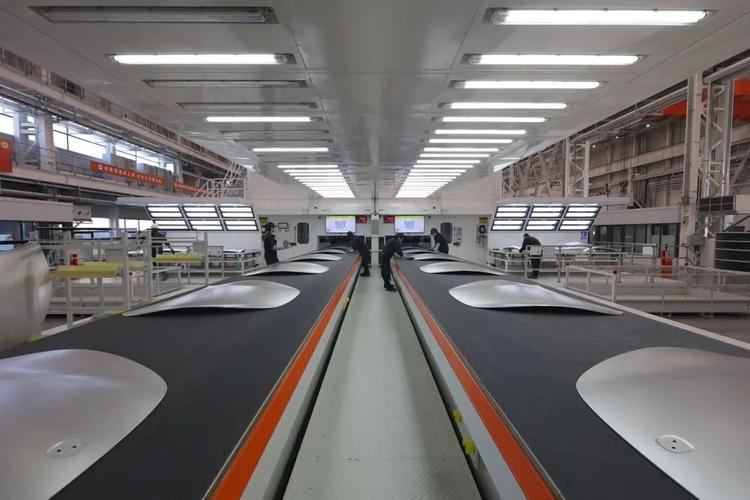
,把同一产品族的所有加工、装配设备,整合到一个独立的生产单元里,物料进去转一圈,就能直接变成成品出单元,不用拉得满工厂乱跑。我去年跟团队去东莞一家做新能源汽车精密结构件的工厂,老板听了建议把原来按功能划分的布局,改成三个独立的产品单元,结果生产周期直接砍了三分之一,物料搬运成本降了42%,老板乐得多给了我们三成咨询费,说省出来的钱远不止这点。
问:中小工厂本来场地就紧张,改设施布局会不会花很多钱,还耽误生产?
答:真不一定。绝大多数中小厂的空间浪费,都不是真的场地不够,是闲置设备堆着、不合理通道占着、原料放得离生产线太远。我碰过好几个1000平以内的五金加工厂,只是卖掉了淘汰的旧机床,把通道拓宽到刚好能过叉车,把常用原料挪到生产线旁的线边架上,整体流转效率直接提了20%,一分钱没多花。真要做大改,也可以分单元逐步调整,不用一下子全停产改造,停工损失就能控住。
踩过坑的人都知道,布局这事儿,错一步亏几十万都是常事。我总结了三个最常见的坑:
1. ❗ 只看当下产能,不留未来空间。很多老板建厂,就盯着现在手头的订单,把设备塞得满满当当,留个一两米的空就觉得够了,过两年接了大订单要上新设备,连放的地方都没有,只能拆东墙补西墙,越改越乱。
2. ❗ 只追求摆得整齐,忽略人和动线。有些老板为了好看,要求所有设备横平竖直对得齐整,结果工人拿个工具要走五十米,一天光走路多绕两三公里,人本就累,效率还上不去。
3. ❗ 动线交叉,天天堵车。进原料的叉车和出成品的叉车走同一条通道,天天在厂区里堵,堵一次十几分钟,一天堵个七八次,大半天就没了。
说起来我都印象深刻,三年前江苏有个做钣金的老板,为了拿智能制造示范牌,专门找人做了个看起来特别漂亮的设施布局,横平竖直跟棋盘似的,结果一投产发现三条动线交叉,天天堵车,改了三次才理顺,光停工损失就花了六十多万,老板一提这事儿就懊恼。
问:新建工厂第一次做设施布局,第一步应该做什么?
答:千万别上来就打开CAD摆设备。先算清楚未来三到五年的产能增长预期,把你的产品按品类分好族,把原料入厂、生产流转、成品出库的物流动线,还有工人上下班、物料员取货的人流动线,全都先拉出来捋顺,把未来上新设备的预留空间先定死,最后再摆设备。90%的新厂布局错了,都是顺序搞反了。
放在十年前,做设施布局就是一帮工程师围着图纸改半个月,全靠经验拍板,错了只能落地改。现在不一样了,数字孪生技术早就用开了,把场地尺寸、设备参数、物料流量全都输入数字模型,直接模拟跑一个月的生产,哪里堵哪里挤,哪里空间浪费,一目了然,改完再落地,试错成本直接降了八成。💡 很多人听说过SLP系统布置方法,其实不用把它想的太复杂,核心逻辑就一句话:关系越密切的设施,越要挨在一起放,简单又好用。
还有,现在自动化越来越普及,很多厂都上了AGV小车,做布局的时候一定要留够AGV的转弯和避让空间,别AGV跑一半被货架卡住,那笑话就闹大了。✅ 最近两年我推得最多的小优化,就是线边仓前置,把常用的物料直接放到生产线旁边的小型周转仓,不用工人天天跑几公里去大仓库拉料,不少厂改完,换线时间从四个小时直接砍到四十分钟,效果立竿见影。
不过话说回来,不管用什么新工具新方法,核心都是降本提效,别为了赶时髦搞那些花里胡哨的东西,没用。
很多老板觉得设施布局就是建厂的时候做一次,之后就可以一劳永逸。真不是。现在产品迭代快,产能需求半年一变,设施布局就得跟着小调整,一两年一大调,太正常了。你躺着不变,你的生产效率就比别人低,成本就比别人高,慢慢就被卷没了。你去逛过那些做的好的工厂就知道,进去走十分钟就能感觉出来,动线顺,不拥挤,该放哪的东西就在哪,这种厂,赚钱是应该的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造工厂设施布局:踩过坑才懂的优化逻辑 https://www.dachanpin.com/a/tg/69801.html