上个月跑东莞出差,见了一家做汽车结构件的压铸厂厂长,一坐下来就拍大腿。三个月前他那台1200吨的进口压铸机主轴断了,整条线停了三天,订单赶不出来,赔了客户十几万违约金,加上停工损失,小一百万打了水漂。
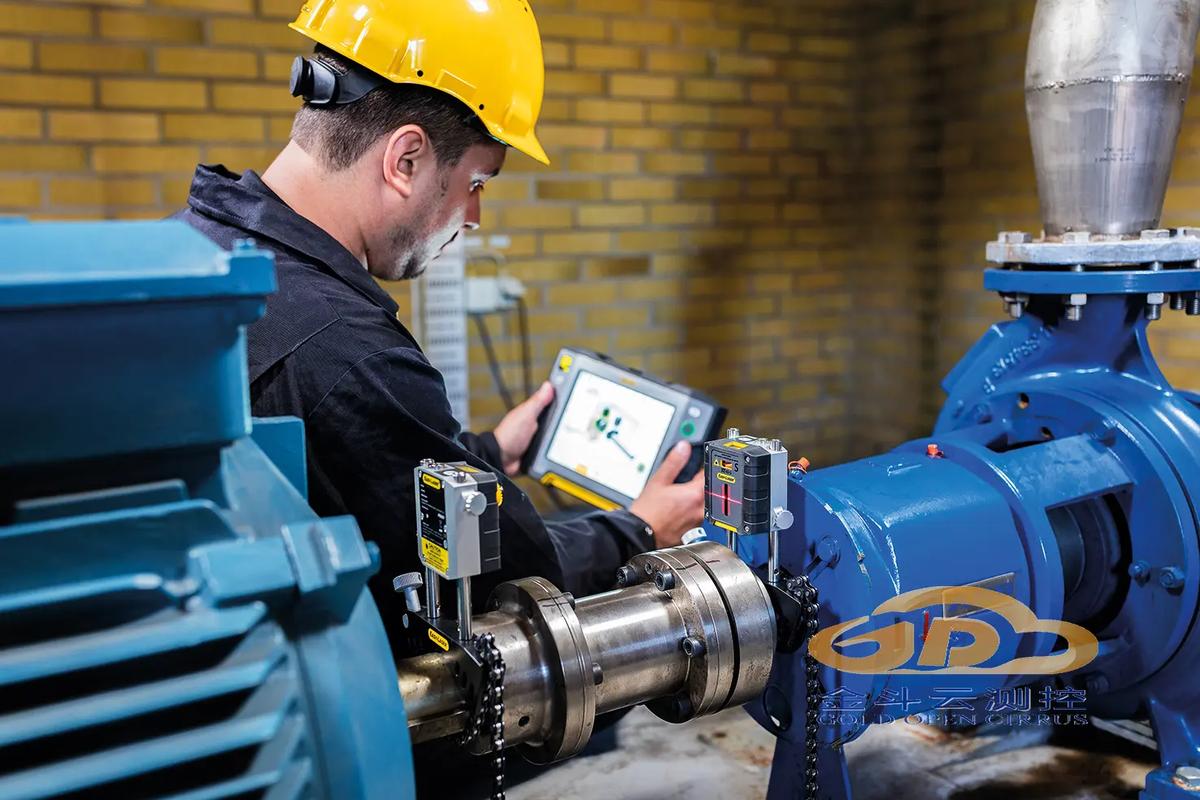
现在呢?他拉着我去车间看,主轴、进料压缸、风机所有核心动部件都装了传感器。“现在睡觉都能关手机铃声了”,他说。原来每天晚上还得轮值工人接电话,怕哪里出问题,现在异常了CMS直接推报警给维修班长,没事根本不会打扰人。
工业设备的维护,这么多年走了三个阶段。最早坏了再修,拼的是维修师傅手速和备件库存。后来改成定期维保,到点就拆,到点就换,看起来安全,其实浪费。好好的零件提前换了,几万块直接扔水里。
很多中小厂算过这笔账,定期维保的浪费,能占到设备维护成本的三成以上。
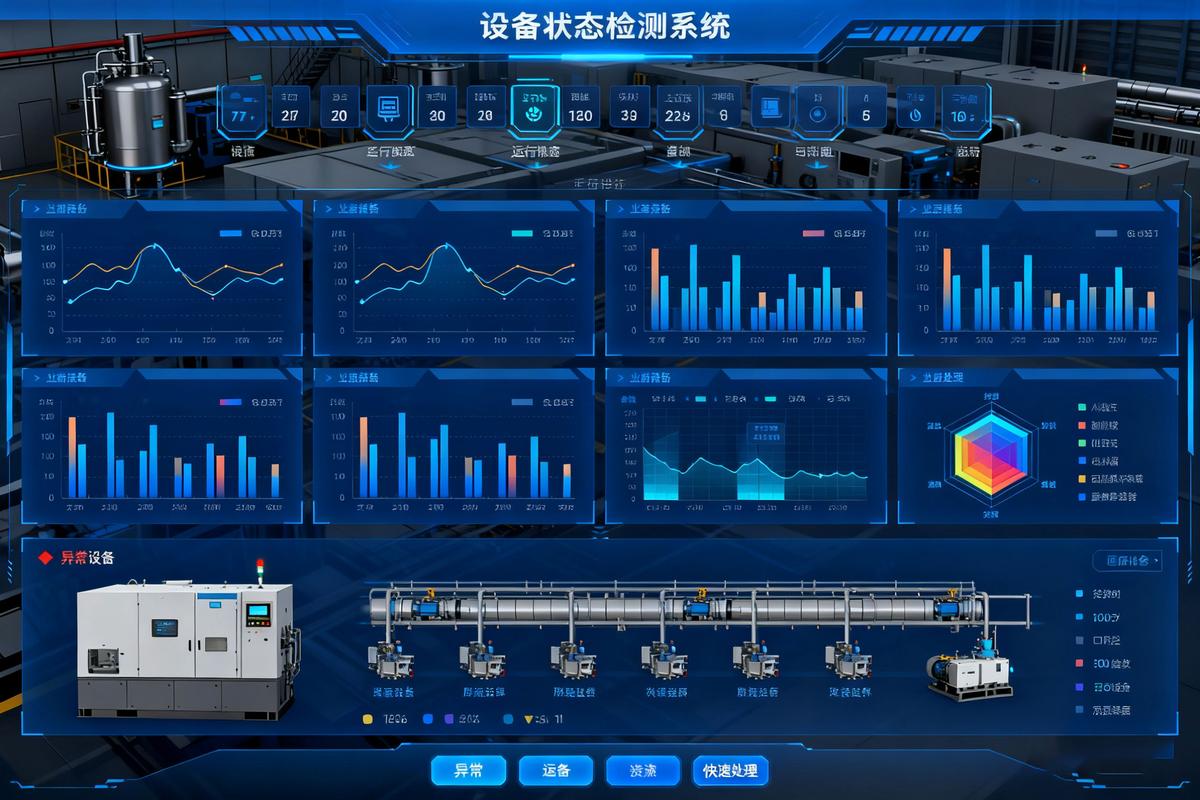
状态监测(CMS)就是干这个的,它靠布置在设备核心位置的振动、温度、油液传感器,实时采集数据,分析设备的健康状态,出问题提前预警。
问:是不是只有千万级的大型设备才配装状态监测(CMS)?
答:真不是。现在模块化的CMS节点,一个节点才几千块,只要是停了就影响整线生产的核心设备,哪怕是几十万的国产设备,装一套都划算。我去年接触过佛山一家二十来人的汽车零部件小厂,给三台冲压机装了CMS状态监测,花了不到两万八,上个月提前测出主轴承间隙超标,趁着周六周日换完,周一正常开工,光停工违约金就省了十二万,这笔账谁都算得过来对吧。
问:状态监测(CMS)和预测性维护(PdM)是一回事吗?
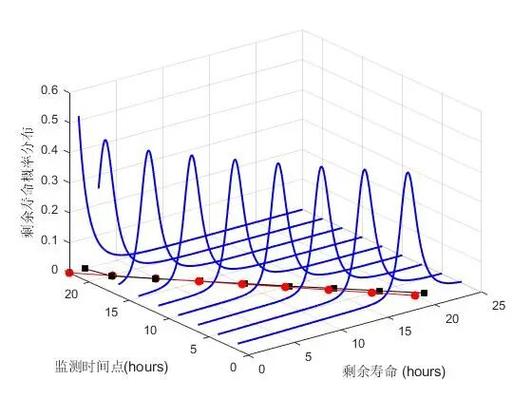
答:简单说,CMS是预测性维护的基础,预测性维护是CMS的最终应用。CMS负责拿数据、判状态,预测性维护基于CMS的数据算剩余寿命,安排最优的维保时间,两者是配套的,不用纠结概念区分。
说实话,我见过不少装了CMS最后弃用的厂子。不是技术不行,是方案做错了。
第一个坑❗传感器选不对。测低频振动的旋转轴承,你给人装高频加速度传感器,数据根本抓不到异常。测齿轮箱的,你只装温度传感器不装振动传感器,等温度升起来,轴承已经磨坏了。
第二个坑❗布线不防干扰。工业现场动力线的电磁干扰有多强,没做过的人根本想象不到。通讯线和动力线走一个桥架,出来的数据全是噪声,报警误报一堆,到最后工人干脆把报警关了,CMS成了摆设。
第三个坑❗不做适配,硬上大系统。很多厂子上来就要搞全工厂所有设备全接入,光调研就做了半年,项目拖到老板都没耐心了,最后不了了之。正确的做法是先找一到两台最核心的设备做试点,跑通了再推全工厂,试错成本低,效果出得快,所有人都能看到收益,后续推进也就顺了。
已经成了主流,电池能用三到五年,粘上去就能用,老设备改造半天就能装完一套,太方便了。
还有边缘计算的普及。原来的CMS要把所有数据都传到云端,不仅占带宽,延迟还高。现在边缘节点直接在本地做异常判断,只有出了异常才上传报警,省了带宽成本,响应还快。很多中小工厂宽带不好,也能用得顺顺的。
不少厂商现在还支持和工厂现有MES、ERP系统对接,异常报警出来自动派单给维修师傅,师傅手机上就能看故障位置、需要带什么备件,不用车间主任挨个跑着喊人,省了好多沟通成本。
不过话说回来,CMS也不是万能的。它就是帮你24小时盯着设备的岗,原来你得安排工人每天去听去摸,现在它帮你盯,有问题提前喊你,本质就是帮你省人力,省停机损失。
我上个月见一个水泥厂的设备主管,他们给窑尾的引风机装了CMS,原来按规定六个月就得换一次轴承,现在根据状态换,最长的一台已经用了二十一个月,光轴承和停机的钱,一年省了近八十万。
现在工业行业利润越来越薄,省下来的就是赚的。给核心设备装个状态监测(CMS),相当于给设备买了份靠谱的保险,还能年年返利,这种买卖,真的不多。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业旋转设备状态监测(CMS):从被动抢修到主动预判 https://www.dachanpin.com/a/tg/69814.html