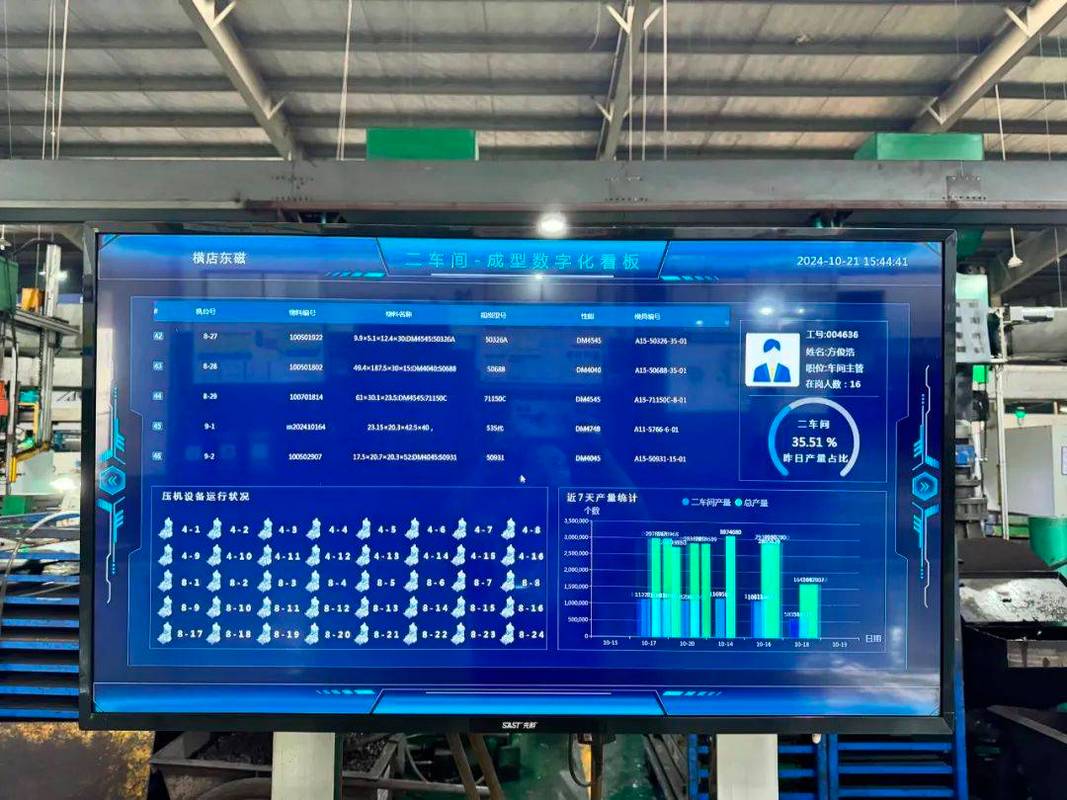
上个月去珠三角一家做汽车零部件的智能工厂改造,厂长拉着我看他新换的产线,说原来的总线卡了大半年,换了工业以太网之后,半年没停过机。很多人对工业以太网的认知还停留在“就是工厂里用的网线”,大错特错。
商用以太网追求的是高带宽,能稳定刷视频下文件就行,丢一两个包无所谓,大不了重发。工业场景不一样。
车间里有多脏?温度能到五六十度,震动从早传到晚,周围全是变频器、焊机的电磁干扰,核心控制指令差几毫秒都不行。
你要控制八轴机器人同步焊接,某一个轴的指令晚了10毫秒,焊出来的缝就是歪的,整车零件直接报废。
问:我见过不少工厂师傅用普通超五类线接家用交换机连PLC,不也能用?这怎么说?
答:小项目、低要求凑活用当然没问题。要是你只连几个温度传感器,偶尔采个数据,那确实没差。但只要你上了高速机器视觉、多轴同步运动控制、AGV实时调度,坑就来了。普通交换机没有数据优先级调度,运动控制的指令和监控摄像头的数据流挤在一起,指令排队等半天,机器人直接抖给你看。
我见过太多改造项目,钱花了,效果没出来,多半是踩了坑。
1. ❗ 协议选错了
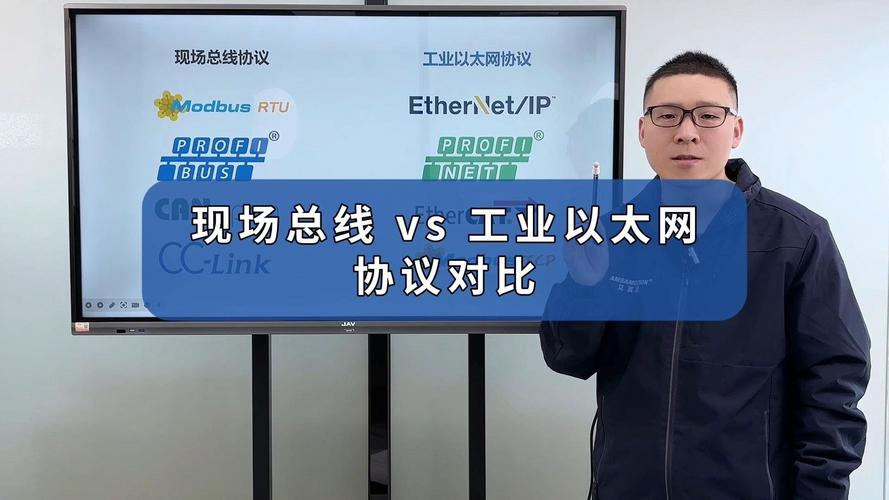
现在工业以太网协议少说有十几种,Profinet、EtherCAT、Modbus TCP、CC-Link IE…很多人图便宜选了不对的,最后出问题返工。核心记住:做高速同步控制选EtherCAT或Profinet IRT,只是普通数据采集用Modbus TCP就够,省钱还够用。
2. ❗ 布线不规范
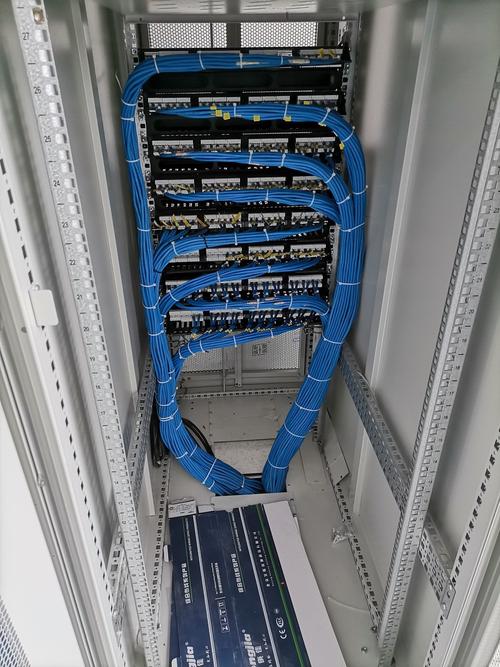
很多施工队图省事,把工业以太网网线和380V动力线走同一个桥架,省了桥架的钱,电磁干扰直接找上门。我去年帮一个包装厂查故障,他们每天用电高峰准点掉包,查了三天,最后发现就是网线和动力线走一起,干扰把信号冲没了。重新换桥架布线,问题立马解决。
3. ❗ 带宽预留不够
现在工厂加设备加功能太快了,今天加两台视觉检测,明天上一套MES系统,后天又加十台AGV。很多一开始改造只留了10%的带宽余量,不到三年就得全部重新布线,折腾不说,停机好几天损失多大?一般改造,至少留一倍以上的带宽余量,绝对不吃亏。
问:老厂改造,能不能复用原来的旧网线?能省不少材料费和施工费。
答:得看情况,不能一概而论。如果原来的网线是达标屏蔽超五类以上,屏蔽层完好,单段长度不超过100米,用测线仪测过丢包率在千分之一以内,那完全可以用。但如果是早年的四芯非屏蔽线,或者线皮破了屏蔽层氧化,别省那点钱。工业现场停机一小时,换线的钱就出来了,犯不上。
,原来工厂里都是多网并行:控制走工业以太网,视频走监控网,数据采集走另一个网,多个网络得分别布线分别维护,成本高还容易出问题。TSN能让不同类型的数据都走同一个工业以太网,还能保证控制指令的优先级和低延迟,不用再做多网,布线维护成本直接降三分之一。现在国内很多新建的光伏、新能源汽车工厂,已经开始用TSN做核心网了。
第二个就是
,很多人现在吹全无线工厂,说实话,固定产线的核心控制,工业以太网的稳定性和成本,目前还是无线比不了的。但AGV、移动机器人这些移动设备,拖个线肯定不方便。现在最主流的玩法就是:固定产线的核心控制用工业以太网,移动设备用5G补覆盖,结合下来,成本比全5G低一半还多,稳定性比全无线好太多。珠三角我接触过的新建光伏切片厂,几乎都是这么干的。
说实话,工业以太网发展到现在,技术已经很成熟了,原来很多现场总线解决不了的实时性、带宽问题,工业以太网都能解决。别被各种花里胡哨的新概念忽悠,现阶段工厂智能化改造,核心网用工业以太网,绝对是稳赚不赔的选择。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业以太网:为什么现在工厂都在换掉传统现场总线? https://www.dachanpin.com/a/tg/69829.html