很多做机械制造的老板,盯着钢材牌号、CNC加工精度抠到头发掉,偏偏最后一步工业表面处理随便找个小厂做了。
说白了,就是没当回事。
零件的疲劳腐蚀磨损,全都是从表面开始的。
你把钢材强度堆得再高,加工精度再准,表面有一点点缺陷,用不了多久裂纹就从这里往里钻。
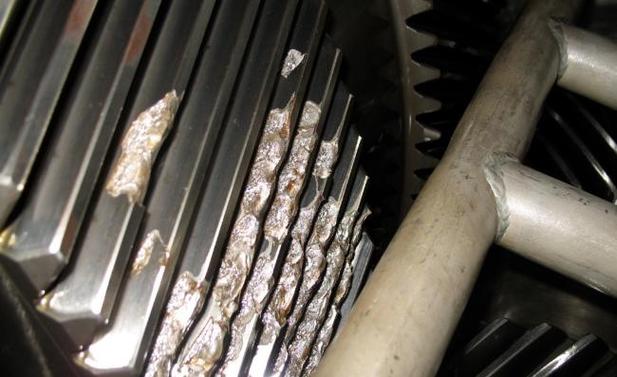
去年帮山东一个做风电齿轮的客户排查问题,进口的齿轮钢,五轴加工出来精度丝毫不差,装机不到八个月就大面积点蚀报废。
拆开看,就是表面氮化处理的时候,渗层厚度差了
就是核心功能工序。航空发动机叶片的热障涂层,没有这层东西,叶片根本扛不住一千多度的燃气烧;高铁车轮的纳米淬火渗层,直接决定了车轮的抗疲劳寿命,差一个等级,运营成本差好几倍。
说实话,真不是我危言耸听。我见过一个做挖机斗齿出口的工厂,一开始舍不得在表面处理上加钱,用普通淬火,出口的斗齿三个多月就磨穿了,整批退运赔了小两百万。后来改了等离子喷涂碳化钨涂层,成本只涨了一成,寿命直接翻三倍,现在客户抢着给订单。
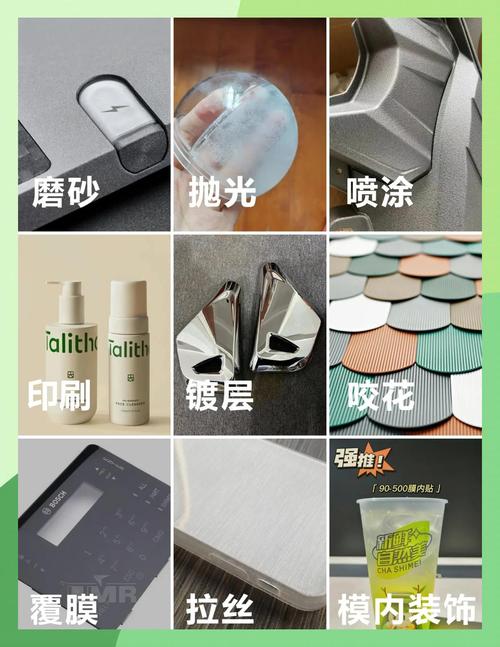
现在市面上工艺少说几十种,从传统的电镀、电泳、喷塑,到现在热门的纳米涂层、激光冲击强化、等离子喷涂,很多人根本不知道怎么选。
要么一味省钱选最便宜的,要么盲目追新砸钱做高端,最后都不讨好。
问:中小制造企业选工艺,怎么平衡成本和性能?
答:核心就是一句话:只选对的,不选贵的,也不选贱的。比如你做普通室内用的五金结构件,防锈要求也就两三年,普通镀锌钝化就足够,成本一块钱一公斤都不到;如果是户外工程机械的耐磨零件,那一步到位选等离子喷涂,单次成本高一点,全生命周期算下来,换件的钱省出来,不知道有多少。
不过话说回来,现在环保要求这么严,选工艺首先要合规。原来那种氰化物电镀、含铬钝化,早就该淘汰了,现在无氰电镀、环保陶化的技术已经非常成熟,成本也就涨了几个点,别抱着老工艺不放,哪天环保局上门封厂,哭都来不及。
💡 给大家提个醒:
– 出口订单一定要提前确认环保标准,RoHS、REACH这些要求必须落实到工艺里,别存侥幸
– 对尺寸精度要求高的零件,做完表面处理一定要预留磨量,很多涂层本身就有厚度,没预留的话最后尺寸超差直接报废
❗ 最常见的坑:很多小厂报低价,偷偷减薄渗层或者涂层厚度,你拿到手肉眼看不出来,用三五个月问题就全出来了
我十几年前跑工厂,提到工业表面处理,想到的就是露天的池子,黄烟滚滚,工人满脸都是化学腐蚀的印子。
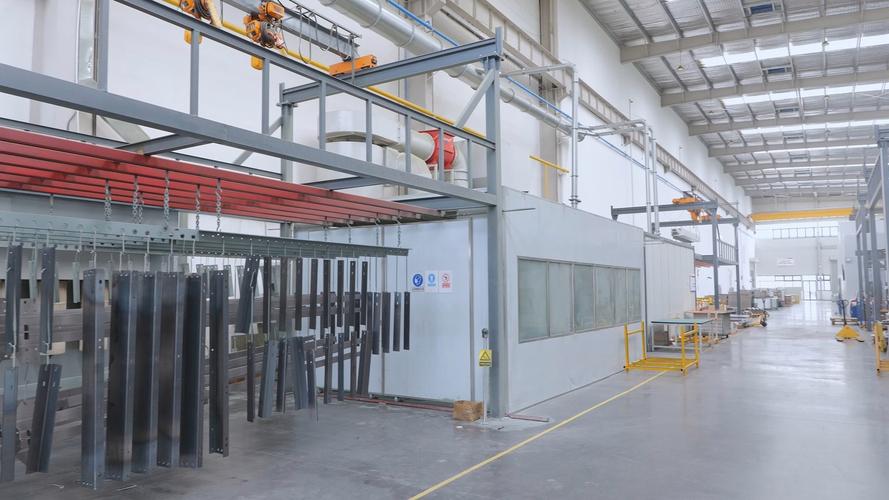
去年去苏州看一个新建的表面处理产业园,真的吓一跳。全封闭自动化生产线,工人只要在中控室操作,废水循环利用率99%,出来的零件一致性比原来手工做的高了两个等级,完全没有原来那种脏乱差的样子。
现在新能源、半导体这些新产业起来,对工业表面处理的要求也完全不一样了。动力电池的铜箔集流体,要做表面粗化处理,才能提高粘接强度,原来的工艺根本做不到纳米级的均匀粗化;半导体芯片的封装基座,对表面平整度要求是亚微米级,差一点点就会导致封装失效。这些需求反过来推着技术往前走,新的工艺层出不穷。
太惊喜了。原来我们总说表面处理是配套工序,现在它已经变成卡脖子的核心工序了,国内不少企业已经做出来能对标进口的高端涂层,成本比进口低一半还多,很多航空航天领域都开始用了。
工业这行,从来都是细节定输赢。你看不见的那一层表面,恰恰最能体现一家工厂的功力。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:被低估的工业表面处理:决定零件寿命的最后一公里 https://www.dachanpin.com/a/tg/69927.html