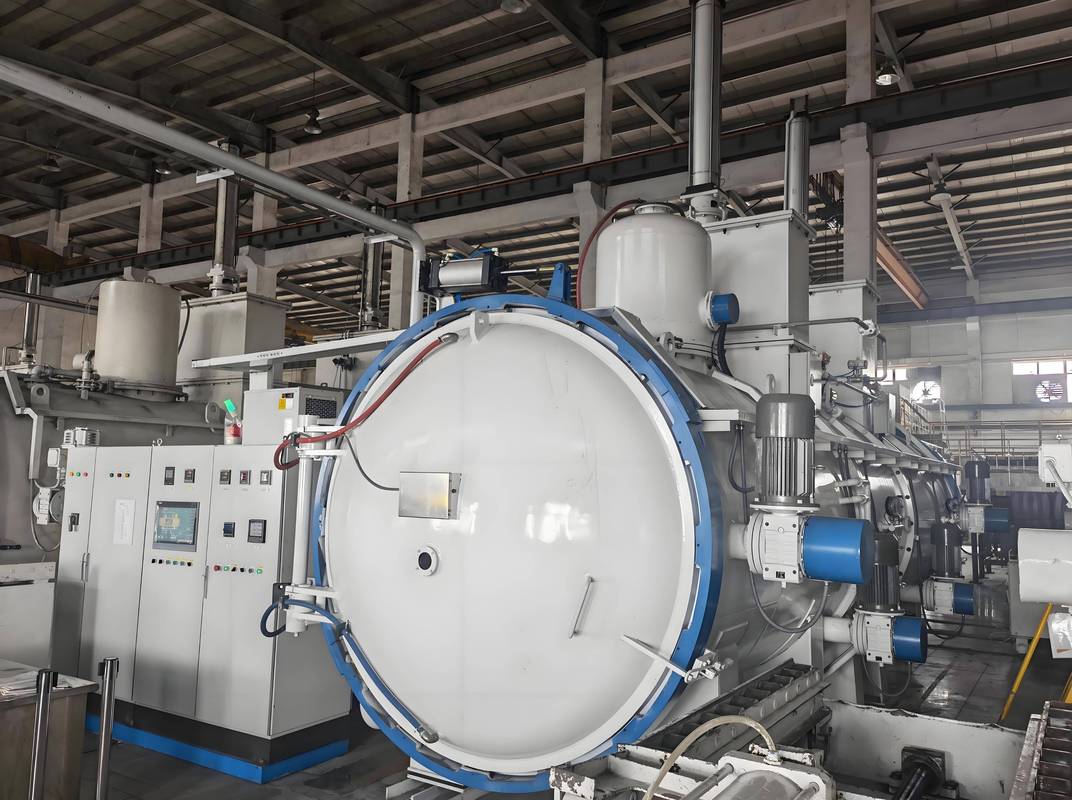
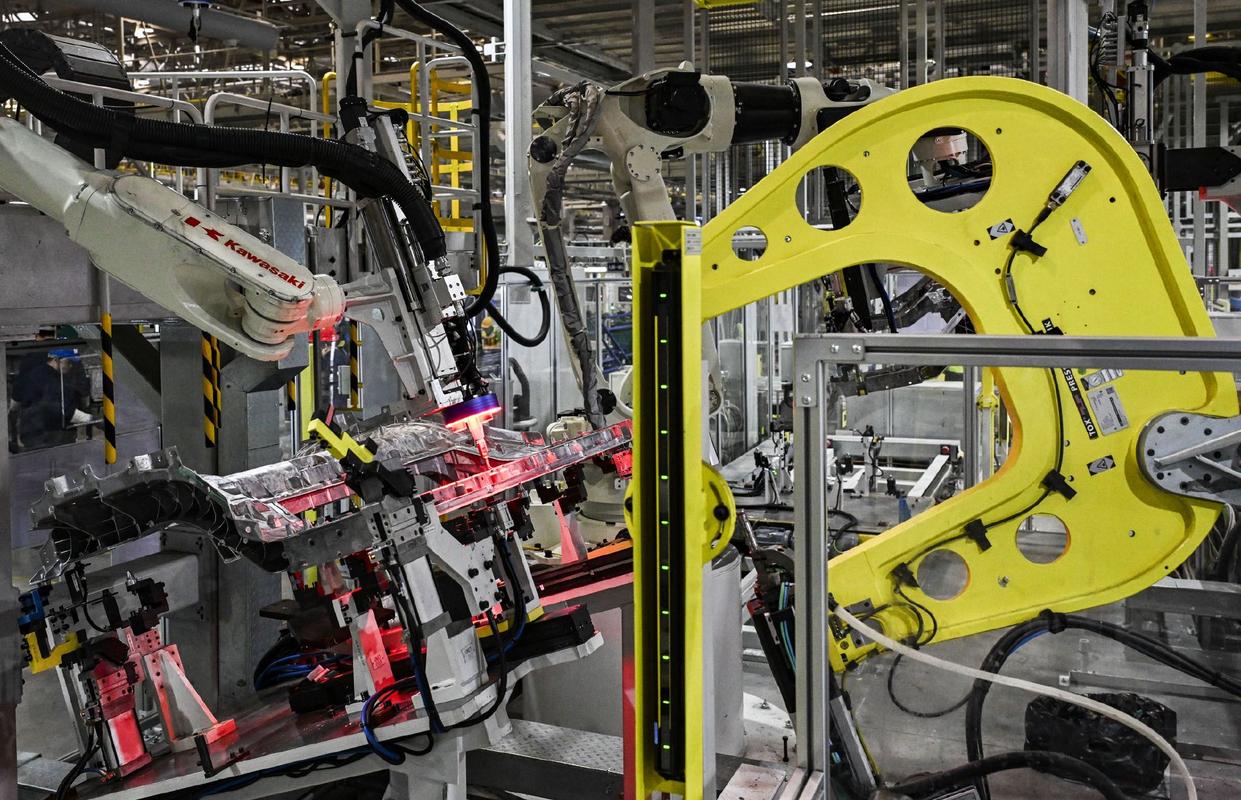
随便找一家做高端工程机械的工厂问,核心竞争力是什么?十个老板有九个会说材料和加工,还有八个会漏掉工业热处理。
很多入行十几年的老工程师,都容易小瞧这道工序。不就是把工件烧一烧再泡进油里冷一冷吗?能有多大技术含量?
说实话,能说出这种话的,基本都是没在这上面吃过亏的。现在高端液压件、航空主轴、风电轴承造不出稳定的合格品,卡脖子的地方十有八九卡在工业热处理工艺上。
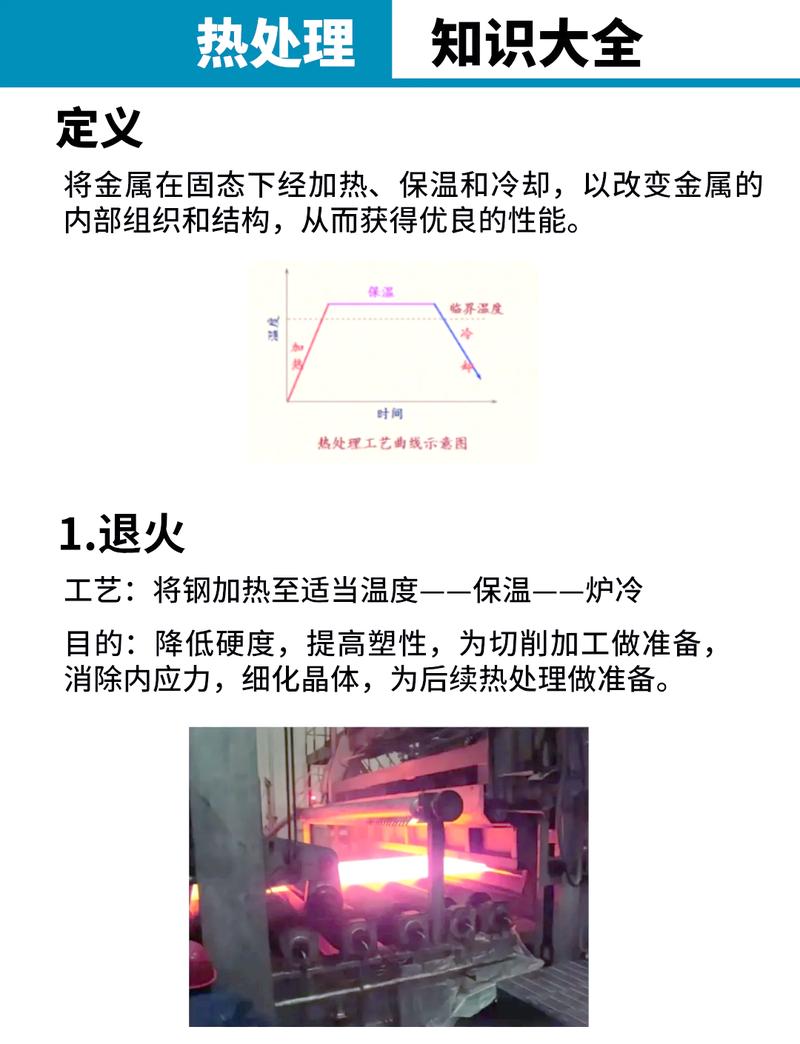
一块钢材从矿石冶炼成板材,再切割锻造成工件,只有经过工业热处理,才能真正获得符合要求的强度、硬度、韧性和耐磨性。
你拿到一台国产挖掘机的斗齿,用三年就磨穿了,进口的能用八年,拿去做光谱检测,化学成分差不到1%,差在哪?就是热处理那几个小时的温变曲线,差了一点点。
我上个月去常州一家给风电做主轴的工厂调研,老板拉着我看刚投产的智能热处理生产线,算了一笔实打实的账:原来传统井式炉淬火,批次合格率只有86%,每十根就有一根不合格要回炉,现在换成动态控温的渗碳淬火线,合格率直接涨到99.2%,每根合格主轴多赚小两千,一年下来就是小几百万的纯利润。
问:工业热处理不就是改变钢材硬度吗?能差这么多?
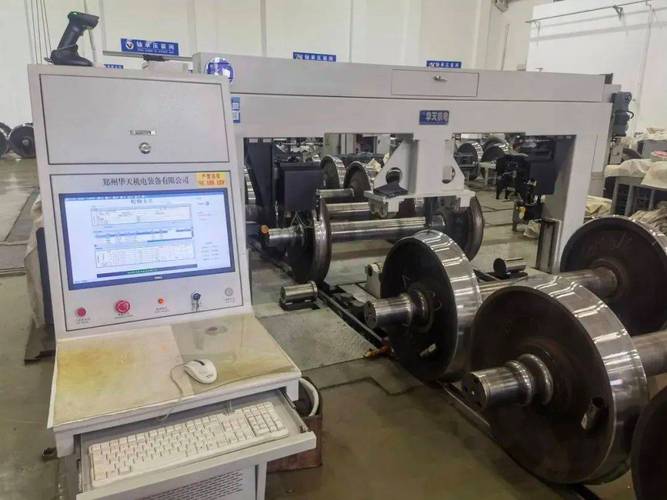
答:早不是几十年前的作坊工艺了。现在的高端工业热处理,要求控温精度到±5℃以内,冷却速度要精确到每秒几摄氏度,甚至要严格控制炉内的气压、碳势、氧含量,差一点,工件的晶粒度就不对,疲劳寿命直接打对折。就拿高铁轮对来说,热处理后的残余应力差100MPa,跑个几十万公里可能就出安全问题,这可不是闹着玩的。
这些年国内制造业升级,工业热处理也跟着更新了一大批新工艺,很多以前解决不了的问题,现在都有了成熟方案。
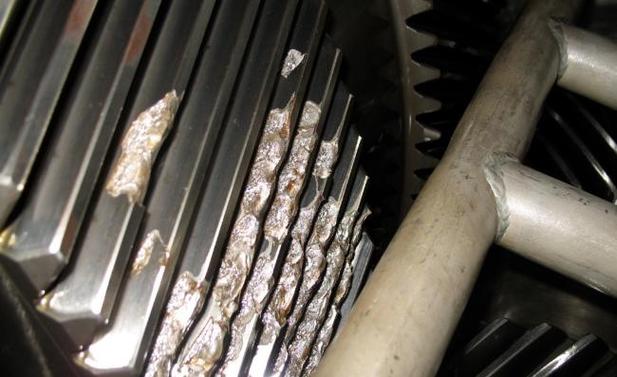
以前做热处理最怕什么?变形。薄壁齿轮、细长轴做完热处理,歪歪扭扭,后面磨都磨不回来,直接整块料报废。现在呢?
💡 几个已经规模化应用的新技术方向:
✅
说实话,现在新能源汽车、风电、光伏这些新行业起来,对工业热处理的要求比以前高太多了。比如新能源汽车的电机轴,要承受每分钟一万多转的转速,对动平衡、残余应力要求苛刻,放在十年前,国内根本做不了符合要求的热处理,现在一条感应淬火生产线下来,合格率稳得很。
绝大多数中小加工厂没有能力自建热处理车间,基本都是外包,这里面的坑真的不少。
我前几年在东莞遇到一个做五金模具的老板,为了省每公斤两块钱的热处理费,把一批给汽车厂做的模具外发给了当地一个小炉房,结果模具交付不到三个月,模腔就开裂了,客户直接索赔一百八十万,老板那段时间见人就吐槽,说贪小便宜吃大亏,懊恼了好久。
问:中小厂外包工业热处理,怎么避坑?
答:第一,别只看报价,抽时间去对方厂里转一圈,连个晶粒度显微镜、硬度检测仪都没有的小厂,报价再低也不能合作。工业热处理是看不见摸不着的,你拿到工件表面硬度对了,晶粒度不对,用几个月就坏,哭都没地方哭。第二,一定要把要求写死,你要的是表面硬度HRC58-62,还是心部韧性达到多少,抗疲劳要求多少,别只说一句“按常规工艺做”,一百个厂有一百种“常规”,出了问题连说理的地方都没有。
不过话说回来,这十年国内工业热处理的进步真的看得见。早十几年,高端刀具、航空轴承的热处理都要送到国外去做,运费都比加工费贵,现在国内很多专业热处理厂就能做,质量达标,价格还能砍一半。
高端制造的竞争力,从来都不是只在那些看得见的大设备、大集成上,恰恰是这些不起眼的工艺细节,把高低水平分得清清楚楚。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业热处理:被低估的高端制造隐形门槛 https://www.dachanpin.com/a/tg/69928.html