
离散制造为啥偏要啃工业联动控制这块硬骨头
很多人提起工业联动控制,第一反应就是连续化生产的流水线用的,比如化工、食品饮料、汽车总装,跟多品种小批量的离散制造不搭边。 其实错得离谱。离散制造的痛点,从来都不是单台设备不够快,而是工序之间的协同乱。你做汽配的,十个八个工序,每个工序节拍不一样,上道快了下道堆料,上道慢了下道停工,一天下来有效开机时间能有一半就不错了。 工业联动控制的核心,就是把所有设备、输送系统、仓储单元甚至机器人AGV的动作,按照生产流程协同成一个整体,该动的时候动,该等的时候等,把浪费在等待上的时间全抢回来。
工业联动控制落地最容易踩的三个隐形坑
我跑了快二十个改造项目,见过做得好的,也见过烂尾的,总结下来,大多踩了这三个坑: ❗ 第一坑:只盯设备信号联动,不管流程卡点 很多改造方上来就给你装传感器,把所有设备的信号连起来,完事收工钱。结果原来车间换模的流程就不合理,原来上料的路径就堵,联动起来反而把错误放大,该停还是停,甚至错得更快。做联动之前,一定要先顺一遍现有流程,把明显的卡点先改了,再动控制系统,顺序不能反。 ❗ 第二坑:忽略老设备的协议兼容问题 这是重灾区。很多工厂的老设备,有十年前的国产冲床,有进口的焊接机器人,通讯协议五花八门,甚至有的老设备根本没开放通讯接口。有些不负责任的方案商硬转信号,要么经常丢包,要么误触发动作,我听说过有家厂因为信号误判,机器人撞坏了十几万的模具,亏到姥姥家。现在靠谱的服务商都会提前做全设备勘测,从老的Modbus RTU到新的PROFINET,都能做适配,没勘测就动工的,一律别信。 ❗ 第三坑:把联动逻辑锁死,不给现场留调整空间 很多做程序的工程师没在车间待过,把联动逻辑写得死死的,换个不同规格的料都要找服务商改参数,车间老师傅有经验调整节拍,根本动不了。时间长了工人嫌麻烦,直接把联动系统关了回到人工喊料的老路子,几十万改造费直接打水漂。好的工业联动控制方案,一定给现场留足可调空间,老师傅能根据实际生产微调参数,这才是能用的系统。
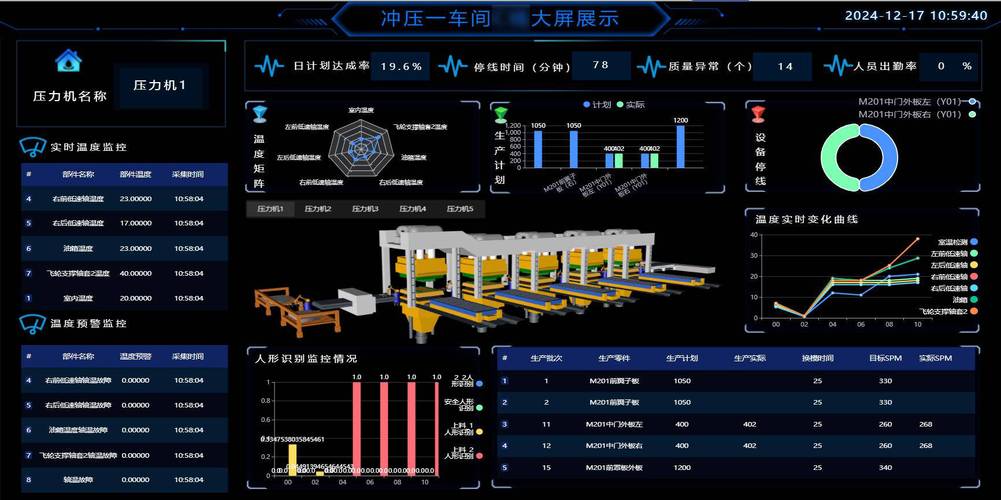
2024年工业联动控制的新趋势
相关推荐
-
预防性维护:别再给设备当急诊医生了
凌晨三点,电话狂响——生产线又停了。你骂骂咧咧爬起来,赶到车间,发现又是那台老冲床,轴承卡死。修了三个小时,天亮了,订单延误。客户电话打爆。说实话,这种日子你过够没? 这就是典型的‘坏了再修’(Run-to-Failure)。但很多人不知道,其实预防性维护(PM)能让你睡个安稳觉。不过话说回来,PM不是换个油、拧个螺丝那么简单——搞不好比不维护更糟。 预防性…
-
5G专网(工业)落地实录:从“鸡肋”到“真香”,我们走了多远?
一开始,很多人觉得5G专网在工业领域就是个噱头。包括我。两年前参观某自动化展,看到各种“5G全连接工厂”的demo,设备闪着蓝光,数据在屏幕上跳转,说实话,我内心毫无波澜——Wi-Fi 6不也能干这事儿吗?而且延迟?工厂里那些实时控制,差个几毫秒真会死机?直到去年自己厂里上了条新产线,被现实狠狠教育了一番。 ✅ 场景一:AGV 调度,差点把仓库撞了 我们厂主…
-
单件流,我被那些“完美理论”坑惨了
开门见山吧——单件流这东西,我十年前就信了。那时我刚接手一个装配车间,库存堆满地,流程乱七八糟。咨询公司说:做单件流,立竿见影!于是我们画价值流图、调整布局、搞U型线。结果呢?头三个月效率直接掉了一成。工人怨声载道,生产经理看我的眼神就像看一个败家子。❗ 现在回想起来,不是单件流的错,是我们理解得太浅。那些培训PPT上画得漂漂亮亮,一个零件进去一个产品出来,…
-
状态监测(CMS)那点事:到底是救命稻草还是智商税?
真金白银砸下去,结果发现设备该坏还是坏,这事儿你遇到过没? 说实话,前些年跟风上了一套CMS,销售吹得天花乱坠——什么预测性维护、AI诊断、事故归零……结果呢?报警天天有,拆开一看轴承好好的,最后发现是传感器松了。那感觉就像花大价钱买了个私人医生,结果天天跟你念叨“你可能感冒了”,搞得你神经衰弱。 不过话说回来,CMS这个东西,用好了是真香。但前提是,你得跳…
-
掌心的温度:一块智能手环里的科技温情
陈明第一次意识到科技能装下牵挂,是在母亲摔断腿的那个冬天。那天他正在实验室调试新研发的传感器,妹妹的电话突然打进来,声音带着哭腔说母亲在菜市场结冰的路面上滑倒,被路人送到医院时已经疼得说不出话。他握着手机往医院赶,寒风刮在脸上像刀子割,脑子里反复闪过母亲独自生活的画面 —— 每天清晨去买菜,傍晚坐在阳台择菜,晚上对着空荡荡的客厅看电视,这些日常里藏着的孤单,…

