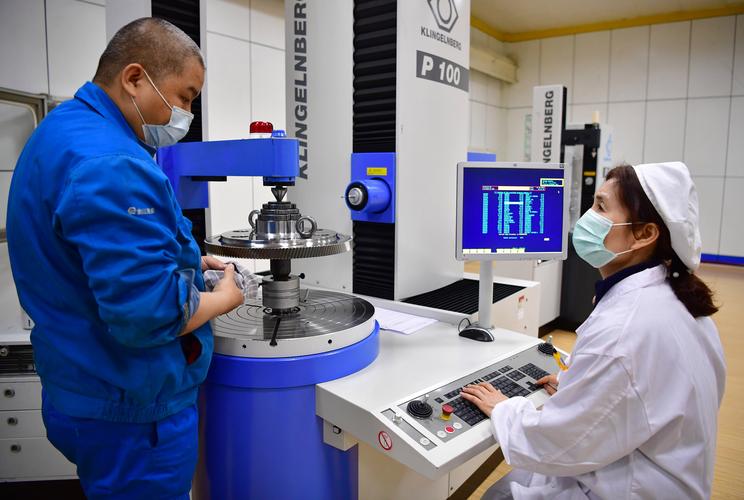
干了快二十年汽车零部件制造,见过太多栽在小细节上的项目。
批量生产出来的零件,每个单独拿出来测尺寸,全在公差范围内,可就是装到客户的产品上,要么卡紧,要么留缝,根本达不到设计要求。
问题出在哪?十有八九是跳过了
很多人把它和普通尺寸检测混为一谈,这完全是两码事。
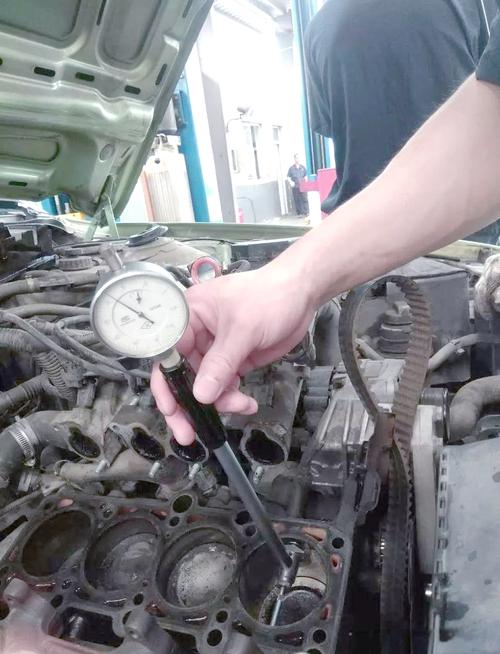
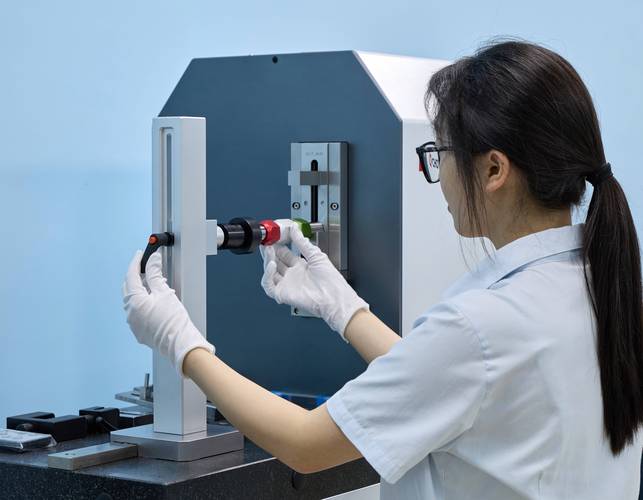
普通尺寸检测是抽测几个关键点位,对照图纸看超不超差。工业比对验证,是把实际产出的实物,全尺寸全型面和设计端的数字模型、标杆成品、客户的装配基准做完整匹配,把每一处微小偏差都找出来。
问:是不是只有复杂的航天航空零部件才需要做工业比对验证?
答:错。小到一个汽车门锁的卡扣,大到飞机机身蒙皮,只要是需要配合装配、对形位公差要求到丝级的零件,都得做。我之前见过给新能源车企做充电枪接口的厂商,批量出货前只测了单个尺寸,没和原车充电口做工业比对验证,结果十万根货全部卡涩插不到底,返工赔了小两千万,说多都是泪。
放在十年前,做一次大型零件的比对,三五个工程师打表测一周,还只能测几十个点,漏差是常事。
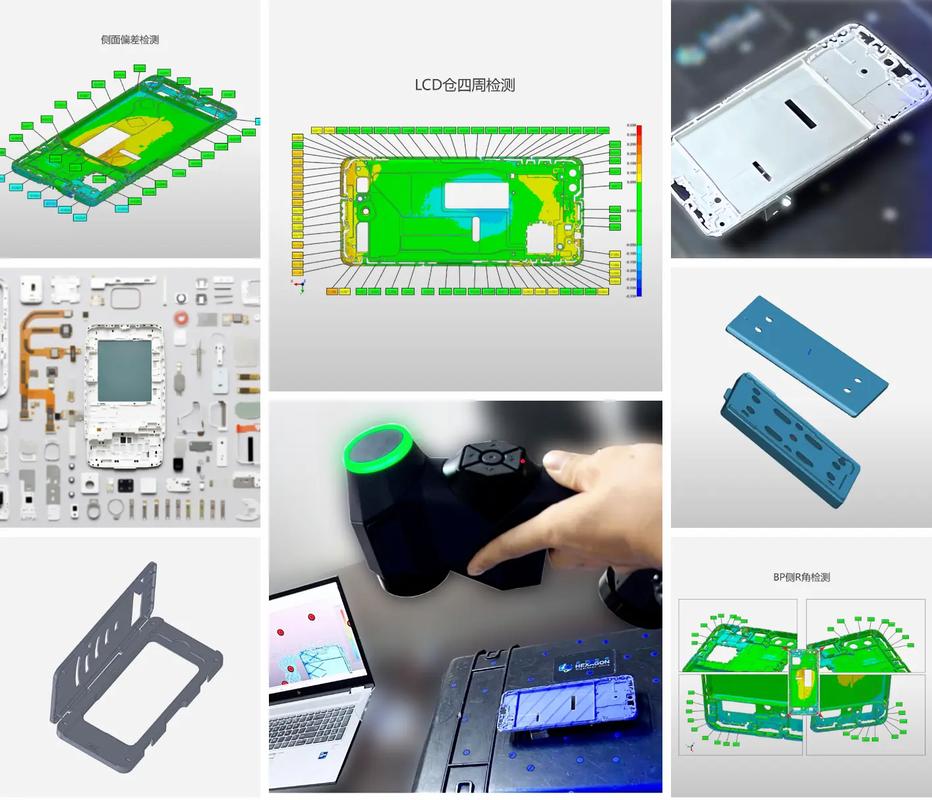
现在不一样了。蓝光三维扫描设备十分钟就能扫完一个中等大小的零件,生成几百万个点的点云数据,直接和原始三维模型做坐标对齐叠合,偏差大小用不同颜色标注,哪里凸了零点零几毫米,哪里凹了零点零几毫米,一眼就能看明白。
很多中小厂老板一听到这就皱眉头,觉得这套设备太贵,舍不得投入。说实话,那点设备采购费,还不够一次批量返工赔偿的零头。💡 真要是订单量不大,完全可以找第三方专业计量机构做,按件收费,做完直接拿带CMA认证的报告,成本比自己上设备低太多。
问:工业比对验证和我们天天做的首件三检到底有啥区别?
答:核心差在覆盖范围。首件三检是抽测关键尺寸,是点对线的检查。工业比对验证是全型面的比对,是面对模型的检查。那些藏在倒角、配合面、贴合面上的微小形变,抽几个点根本查不出来。之前接触过一家做新能源汽车电池PACK上盖的注塑厂,单个尺寸抽测全合格,就是批量装配的时候漏液,拆开来做工业比对验证才发现,注塑冷却收缩不均匀,整个上盖翘曲了0.12mm,抽测的几个点位刚好都在合格区,差点把整个项目拖黄。
干了这么多年,见过的错漏能堆一仓库,挑几个最常见的给你们提个醒。
❗ 坑一:忽略温度对零件形变的影响
我之前在珠三角的一个加工厂见过,夏天车间温度三十六七度,铝制零件比常温下膨胀了0.07mm,当场比对全合格,运到客户的恒温装配车间,直接全部超差,几十万件货全部返工,亏到姥姥家。做工业比对验证的时候,一定要把零件放在和客户装配环境一致的温度下恒温放置足够时间再测,别图快。
❗ 坑二:基准选错,全功尽弃
很多工厂做比对的时候,图方便,拿自己零件上的加工孔做基准,忘了客户装配的时候用的是另一侧的基准面。坐标系不对,整个比对结果全错,等于白做。✅ 正确做法,不管多麻烦,一定要严格按照客户的装配要求选基准,有条件的直接拿客户的基准件来对齐坐标系,别自己瞎改。
不过话说回来,现在越来越多的企业已经把工业比对验证从出货前的检测环节,提前到了工艺开发阶段。开模之后第一件就做比对,哪里偏差直接调模,不用等批量生产了再改,省下来的时间和钱,真的数不清。
现在去看头部主机厂、新能源车企的供应商准入要求,工业比对验证报告早就是必交的材料。它不是什么额外加出来的繁琐流程,是帮你把偏差堵在批量生产之前的闸门。漏了这一步,前面做的再多,都可能白搭。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业比对验证:高端制造隐形的质量闸门 https://www.dachanpin.com/a/tg/70016.html