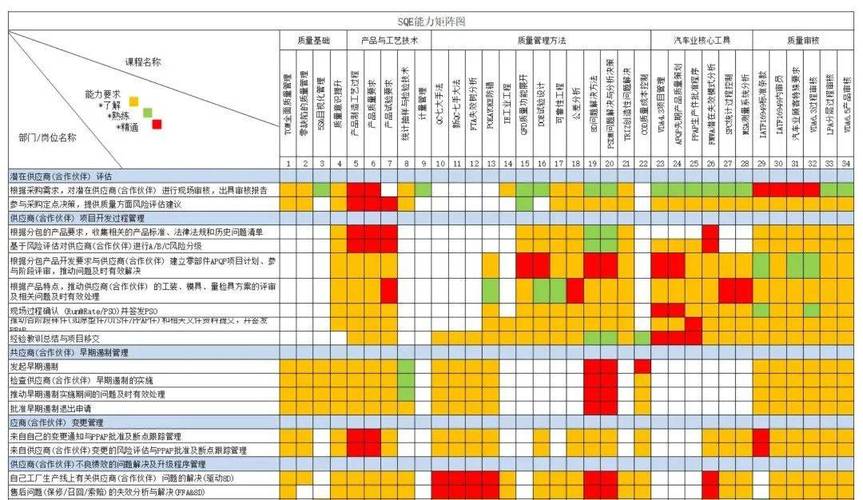
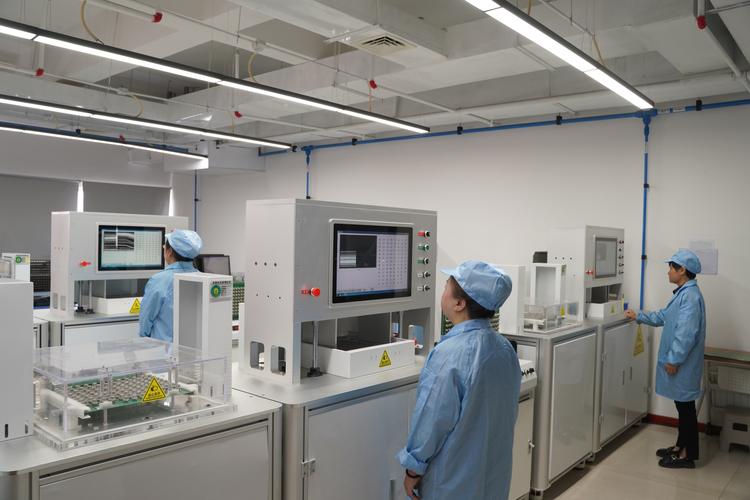
。我凑过去看,屏幕上就是预测性质量控制的实时监控界面,绿线代表参数正常,黄线跳出来就提示调机,还没出不良就已经调整完了。
传统质量控制的逻辑,说白了就是“事后堵”——生产完了再捡,捡出不良报废,漏出去就挨索赔。
现在下游客户对公差的要求越来越严,汽车新能源零件的公差动不动就要控在0.01mm以内,稍微偏一点就是整批报废。
全检?一条线一天出几千上万件,全检的人工成本比零件本身还贵。抽检?总有漏网之鱼,流到客户那里一次召回,小工厂半年利润就没了。
预测性质量控制的逻辑完全反过来,它是“事前防”。在生产过程中就实时采集设备、工艺的参数,通过训练好的模型预判哪一个环节会出不良,在不良品生产出来之前就触发调整,从源头把不良掐灭。
问:预测性质量控制和预防性质量控制是同一个东西吗?
答:很多人会搞混,其实差得很远。预防性质量控制是定规则,比如规定“刀具加工1000件必须更换”,不管你这把刀实际磨耗到什么程度,到点就换。很多时候刀还能用,换了就是浪费;运气不好碰到刚换的刀有问题,照样出不良。预测性质量控制是动态预判,传感器盯着刀具的振动、电流,什么时候磨耗到临界值了什么时候换,既不浪费,也不会漏过不良。
说实话,前两年这个事儿确实是头部大厂的游戏,一套系统下来大几十万上百万,小工厂想都不敢想。这两年变化很大,工业传感器价格掉了一半还多,边缘计算盒子几百上千块就能拿下,通用的预测模型都做成了SaaS服务,一个月几千块就能订阅,不用自己养算法团队调参。
我上个月刚接触东莞一家做五金紧固件的小厂,一共12个工人,三条冷镦线,老板咬咬牙花了七万多改造了一条线,不到三个月,省下的废品和刀具成本就收回了投资,现在正忙着改剩下两条线。
别听厂商瞎吹什么全车间智能化改造,预测性质量控制完全可以先挑最痛的那个工序改。比如CNC加工、冲压、注塑,这几个工序本来不良率就高,改完见效快,ROI比什么都高。
问:上预测性质量控制,最容易踩的坑是什么?
答:我见过不下十个项目折在两个坑里。第一个坑就是贪大求全,什么参数都往模型里塞,环境温湿度、电网电压都加进去,看起来数据很多,反而把核心影响因子给盖住了,最后模型准确率不到60%,钱花了没人用。第二个坑就是脱离一线,工程师坐在办公室调模型,不找天天摸设备的老师傅讨经验,很多隐性的影响因子根本抓不到,准确率当然上不去。
去年有个做注塑的客户,一开始塞了十几个参数进去,准确率一直上不去,后来找车间主任聊,人家说只要料筒温度和射胶压力稳不住,肯定出披锋,最后模型只留了两个核心参数,准确率直接干到94%,用得顺得很。
上线之前先拉技术人员和一线工人碰,把你这个工序影响质量最核心的两三个变量找出来,比如冲压看滑块间隙和液压压力,注塑看料温和射胶压力,CNC看主轴振动和刀具电流,先把核心变量摸准了,再加其他变量也不迟。
❗
天天摸设备的人比谁都懂设备,哪个参数一变,声音不对了就出不良,这种经验是书本上没有的,把这些经验转化成模型的特征,准确率能提升一大截。而且工人参与进来了,就不会觉得这玩意儿是来抢饭碗的,配合度高多了。
✅
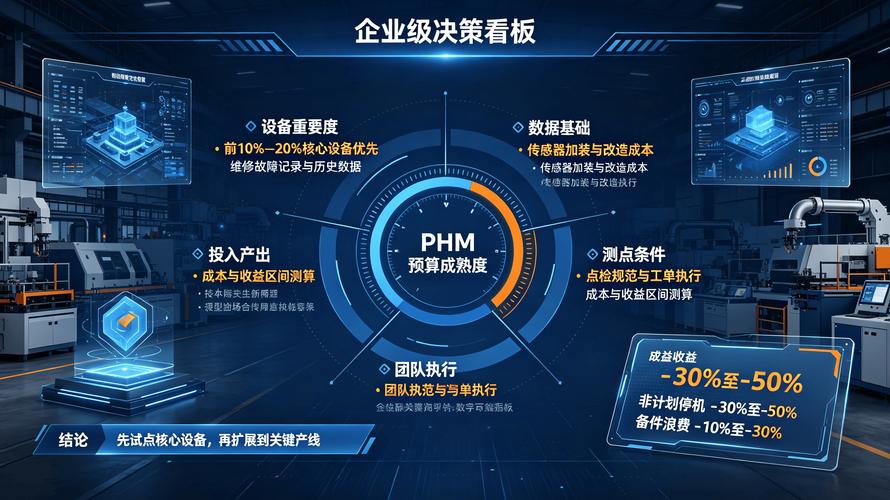
别想着一下子把全车间所有工序都改完,先挑一条不良率最高的线试点,跑两三个月,把模型调准,拿到实实在在的降本数据,老板开心,团队有信心,再慢慢扩到全车间,稳得很。
现在制造行业赚点钱不容易,降本增效喊了那么久,最实在的降本就是少出废品。废品少出一件,省下的原料、人工、电费都是纯利润。预测性质量控制不是什么飘在天上的概念,就是实实在在帮你赚钱的工具。
不过话说回来,也别抱不切实际的期待,没人能给你做到100%零不良。能把不良率从3%降到0.5%以内,就足够给你省出几十万甚至上百万的净利润了,这不香吗?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:给制造企业省出百万利润的隐形抓手 https://www.dachanpin.com/a/tg/70112.html