上个月跟一个做新产品开发的老板喝茶,他拍着桌子骂——前两年做一款便携咖啡机,开模花了27万,样品出来才发现握柄弧度不对,改模又花了6万,最后产品上市的时候,风口已经过了,几十万打了水漂。
要是早两年用上现在的快速成型,根本不会亏这么多。
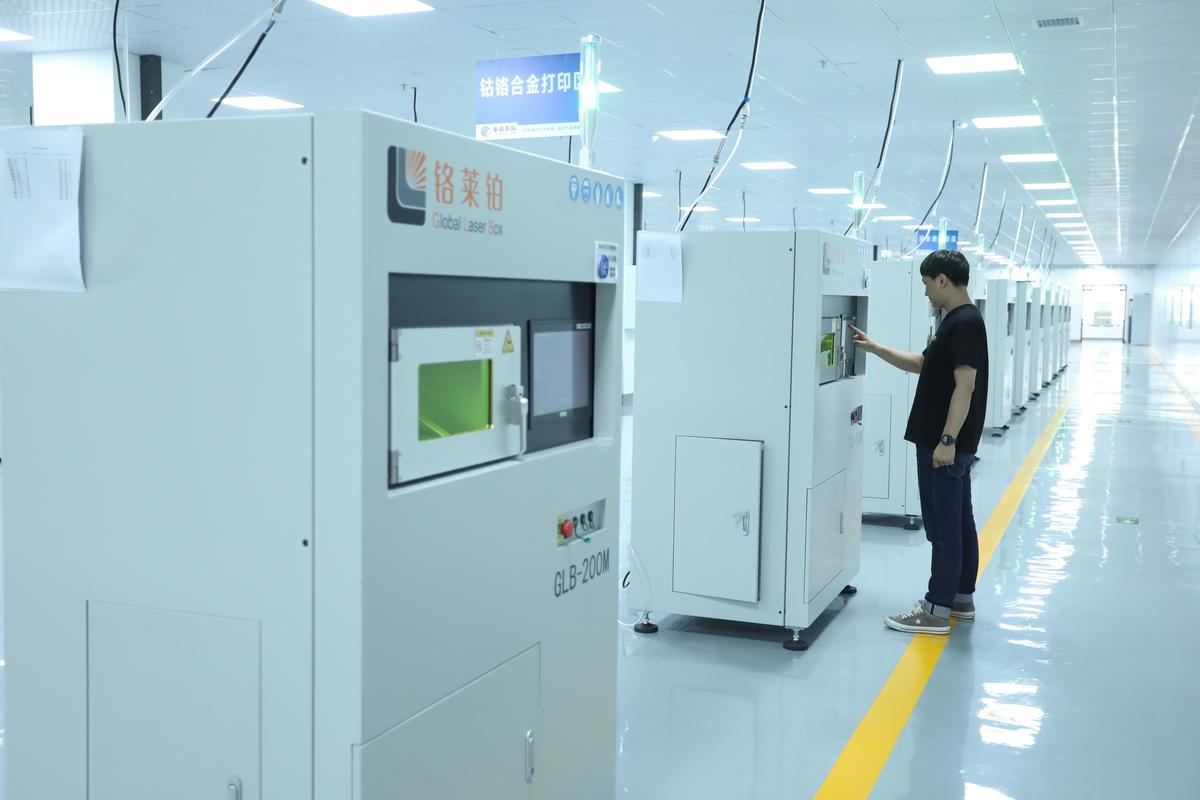
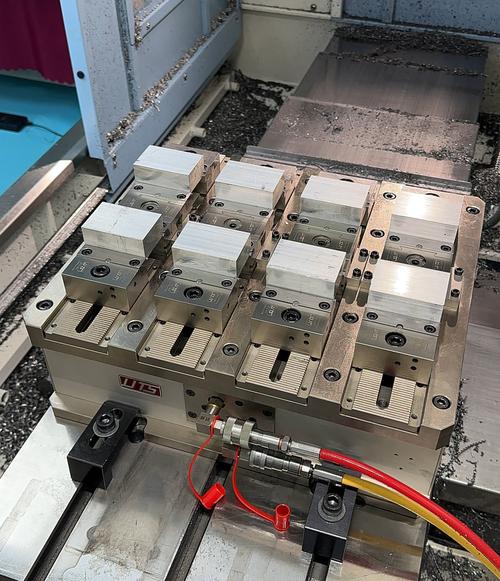
现在不光普通塑料,铝合金、钛合金、不锈钢甚至高温陶瓷都能打,打完做个简单后处理,就能直接装在终端产品上用。很多小众定制产品,早就完全不用开模了。
问:快速成型到底适合做多大量的订单?
答:说出来你可能不信,从1件样品,到10000件以内的批量,快速成型的综合成本都比传统开模低。传统开模本身就是一笔固定投入,量越小,摊到每件上的成本越高,快速成型没有开模费,只算材料和工时,量小的时候优势大到离谱。就算量到几千件,现在的批量快速成型流水线,交付速度也比传统注塑快三分之二以上。
很多人还停留在十年前的印象,说快速成型精度差、强度低,上不了正经产品。那真的错得离谱。现在顶尖的工业级设备,
说实话,现在这个行业鱼龙混杂,什么阿猫阿狗买台二手设备就敢开门接单,踩坑的人真不少。我见过太多贪图便宜吃大亏的例子了。
问:拿到快速成型件怎么第一时间判断质量好不好?
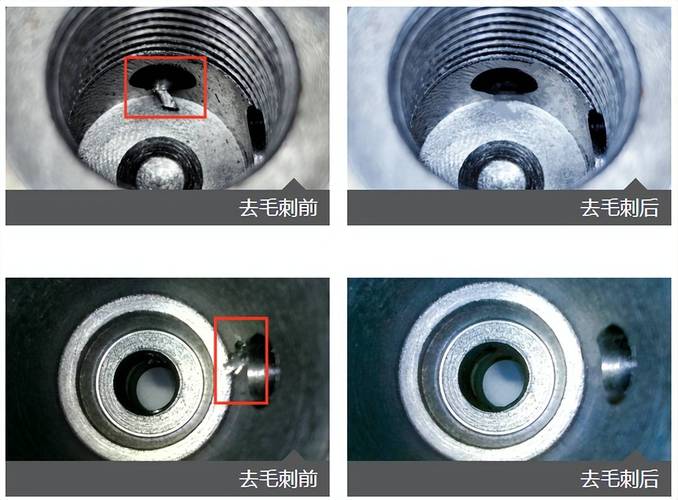
答:两个办法,非常简单。第一,拿卡尺量三个你自己提前标记的关键尺寸,只要公差超过你要求的范围,直接退,别听厂家说什么“一点点差不影响用”,装配的时候差一毫米,整台产品都装不上,耽误的交货期谁赔你?第二,看表面有没有细微的孔隙,尤其是受力的金属件,要是表面有肉眼可见的小坑,大概率是打印参数不对,受力容易断,绝对不能用在终端产品上。
💡 我见过最坑的一个案例,一个做新能源汽车充电桩接头的客户,找了个便宜厂家做快速成型,没做去应力处理,交货的时候尺寸全对,放了一个月准备安装,发现接头全都弯了,整整一百多件全废了,损失十几万。
所以一定要记住,金属快速成型件,必须要求厂家做
,别嫌多那几百块钱,不然哭都没地方哭。
❗ 还有,如果你做的是要过食品接触认证的塑料件,一定要用食品级的光敏树脂或者PA材料,别让厂家拿普通料给你充数,出了问题你担不起。
不过话说回来,只要找对厂家,快速成型真的能帮你省大钱,省几个月的开发时间,相当于帮你抢了风口,这个收益比那一点加工费高太多了。
以前制造业的逻辑很简单:量越大成本越低,所以大家都拼命冲量、压成本,小众定制需求根本没人愿意碰,因为赚不到钱。
现在快速成型把这个逻辑彻底反过来了。做1件和做1000件,单位成本差不了多少,那些之前没人愿意做的定制化小众需求,现在能赚钱了。
比如说,现在做改装房车的,很多内饰件都是定制,每个客户的布局不一样,以前根本没法量产,开一套模动不动几万,卖一两套根本回不了本。现在用快速成型,两三天就能做出来,一套卖几千块,成本才几百,利润比做批量车还高。
✅ 我认识一个浙江的老板,原来就是开小模具厂的,前年转做快速成型定制,去年一年做了三千多单,每单平均利润两千多,比之前开模赚的还多,而且不用压那么多资金在模具上,每天睡醒就开工,舒服得很。
现在很多传统模具厂还在喊生意不好做,其实不是生意少了,是很多小单子都转到快速成型这边来了,你不肯变,就只能看着别人赚钱。
快速成型不是什么遥不可及的高科技,也不是只能用来做样品的玩具,它就是个能帮你省钱、省时间、抢订单的工具。你愿意试试,就能吃到第一波红利。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型:小批量制造的破局新玩法 https://www.dachanpin.com/a/tg/70132.html