工装夹具是精度的第一道闸门
去年我去东莞一家做汽车轻量化铝件的工厂帮忙调试批量生产,老板吹了半天德国进口的加工中心,说设备本身精度能到0.005mm,结果做出来的孔位公差十件有三件超差,急得厂长天天蹲车间骂。 拆下来检查半天,最后问题出在工装上。他们用的还是三年前自己厂里焊的简易工装,装夹一次夹紧变形就有0.02mm,再好的设备,也架不住基准歪了啊。 装夹误差占总加工误差的30%以上,这个数据很多干了十几年加工的人都没概念。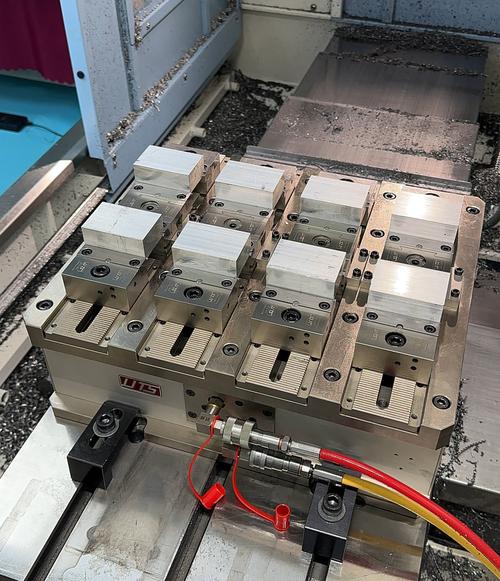
当下工装夹具的几个落地新趋势
很多人觉得工装就是傻大黑粗的固定架子,没什么技术含量,这两年的变化真的超出很多人的预期。 首先是零点定位系统的下放,前几年只有大厂玩得起的东西,现在国产供应链做起来,一套基础模块也就几万块,重复定位精度能稳在0.002mm以内,换工件不用重新打表调机,这个效率提升真的太香了。 其次是气动工装越来越普及,别说大零件批量加工,就算是小零件,工人一天拧几十次螺丝,不光手累,压紧力也忽大忽小,压紧力大了工件变形,小了加工晃,换成气动一键压紧,力值稳定,装夹速度快一倍,精度一致性直接提上来。 还有就是轻量化工装的流行,做铝合金、碳纤维工件加工的时候,传统钢制工装太重,搬运装夹都费劲,现在用航空铝做基体,强度够,重量直接减一半,工人都爱用。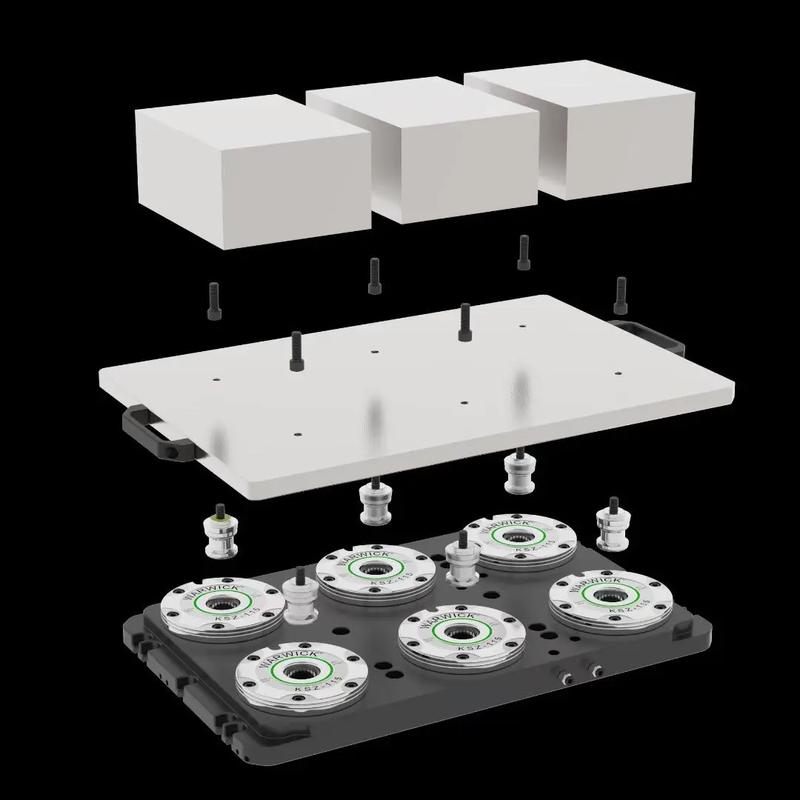
过来人踩坑总结:这些错别再犯
干这行二十多年,见过太多在工装夹具上翻的车,都是血淋淋的教训,总结几个最常见的。 ✅ 第一,别为了省钱砍刚度。很多厂做工装,为了省材料把筋板做的又薄又稀,压紧之后工装自己变形,加工出来的工件全是抖刀纹,改都改不了,只能重新做,反而花更多钱。 💡 记住一个核心规则:工装的压紧点必须对应下方的支撑点,绝对不能悬空压紧,悬空压一定会出变形,十个错九个栽在这。 ❗ 第二,一定要留排屑空间。我见过整批百十万的航空零件报废,就是因为工装没开排屑槽,铁屑卡在定位面里,把工件顶歪了,加工完才发现,全废了。多开几个排屑槽,多留冲屑口,多花不了两百块,能省十几万的损失,值到姥姥家。 第三,高精度工装一定要做去应力处理。我之前碰见过一个厂,定制了一套十几万的工装,做完直接用,放了大半年没用,再拿出来用的时候,工装自己变形了0.1mm,整批工件公差全超,太冤了! 焊接或者铣削完的工装,内部有残余应力,放着自己会慢慢变形,大件高精度工装,一定要做去应力退火,这个钱不能省。 小工装简单工装,应力不大,无所谓,别抬杠。 对了,现在搞自动化上下料的厂,一定要注意,工装的定位基准要和机器人抓手的定位匹配,别自己设计自己的,最后机器人抓过来放不准,改工装花的钱,比当初设计的时候多三倍。 就这样。 很多人不信邪。 最后还是得改。 工装夹具这东西,不起眼,却是真真正正影响你赚钱的隐形关卡,别光盯着设备,忘了这个背后的功臣。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:被中小制造工厂低估的精度隐形密码 https://www.dachanpin.com/a/tg/70133.html