为什么工业铝件九成都会选阳极氧化
铝本身轻,强度够,是现在工业轻量化的首选材料。但天生有个毛病,原生氧化膜薄得像张纸,只有几个纳米,一碰就破,稍微沾点酸碱水汽,很快就锈得不成样。 阳极氧化不是什么新技术,原理说穿了也简单——把铝件接在电解槽的阳极,通电流之后让铝表面发生氧化反应,长出一层几十到上百微米厚的氧化铝膜。这层膜不是镀上去的,是铝基体本身变的,结合力甩喷涂电镀十条街。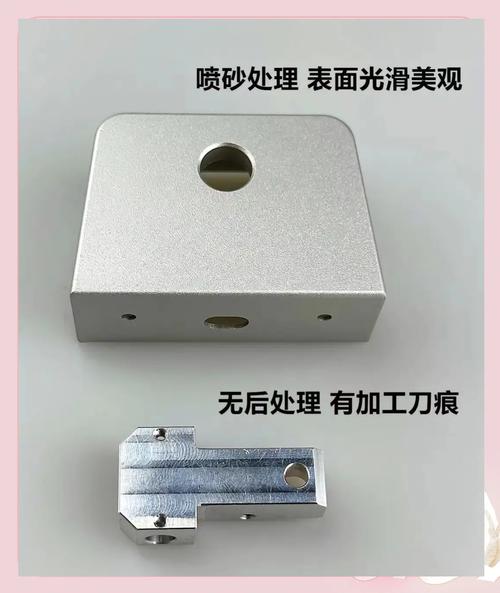
做阳极氧化最容易踩的三个致命坑
❗ 第一个坑:前处理偷工减料。很多小厂为了省时间省成本,碱洗除油之后随便冲两下,焊缝、盲孔、螺纹缝里残留的碱液、杂质没清干净就进电解槽。刚做出来看不出问题,放半年就从缝隙里往外烂,整件直接报废。 ✅ 正确做法:前处理必须走碱洗-酸洗-活化三步,盲孔要单独做吹扫,别嫌麻烦。 第二个坑:膜厚偷工减料。我见过太多采购只问“有没有做阳极氧化”,不问膜厚要求。不同使用场景对膜厚要求差太多了,室内用的内饰件10μm够了,户外露天用得25μm以上,耐磨要求高的机械零件得50μm以上。很多小厂不管你什么要求,都给你做10μm,就为了省电费省时间,价格能低三分之一,实际上用一年就废了。 国标GB/T 19520.1明确规定了不同应用场景的阳极氧化膜最低厚度要求,下单的时候一定要写进合同里 问:收货的时候怎么快速判断阳极氧化膜厚度够不够? 答:现场抽检有个土办法,拿大头针用力划一下氧化膜表面,没有留下明显白痕的,一般膜厚都在15μm以上。当然最准的还是用涡流测厚仪直接测,正规的阳极氧化厂都有这个设备,能给你出每批次的检测报告。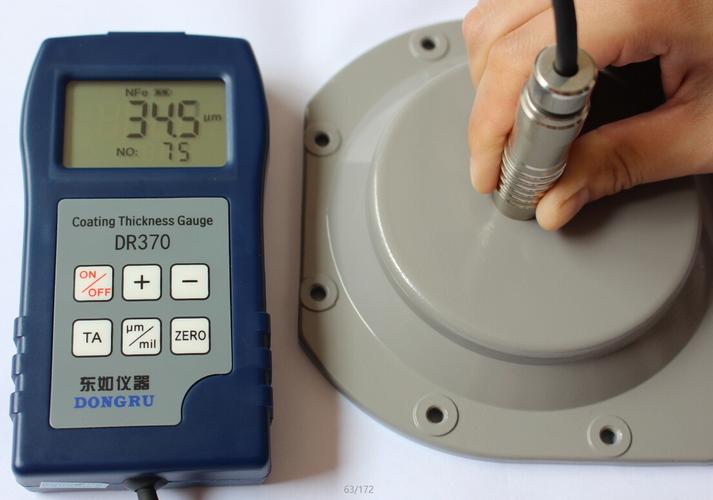
2024年工业阳极氧化的最新应用方向
相关推荐
-
云端之上:重塑数字时代的技术革命
云计算早已不是实验室里的概念产物,它如同无形的脉络,渗透进城市运转、企业运营与个人生活的每一个角落。小到手机里实时同步的相册,大到支撑航天模拟的超级算力,这场悄然发生的技术革命正以惊人的力量改写着世界的运行逻辑。理解云计算的本质与演进,或许能为我们看清数字时代的未来版图提供一把关键的钥匙。 技术的迭代往往暗藏着效率升级的密码,云计算的诞生同样遵循这一规律。早…
-
PCBA:电子设备核心载体的技术特性与产业价值
PCBA(Printed Circuit Board Assembly,印制电路板组件)作为电子设备的核心组成部分,承载着元器件连接与信号传输的关键功能,其技术水平直接决定终端产品的性能、可靠性与小型化程度。在电子信息产业快速迭代的背景下,PCBA 已从传统的单一连接载体,发展为融合材料科学、精密制造、自动化控制与检测技术的复杂系统,广泛应用于消费电子、工业…
-
减速机选型与维保:老师傅压箱底的实战避坑指南
上周在车间,老张指着那台趴窝的减速机骂娘——才用了三个月,齿轮全崩了。我凑近一看铭牌:选错型了。输入端转速干到3000,输出端扭矩需求是额定的1.5倍,还没配强制润滑。这不是个例,年年有人栽在自以为简单的“够大就行”上。说实话,减速机这东西,看似笨重粗犷,实则娇气得很。选型、安装、润滑,一步错步步坑。 别只看减速比,扭矩才是老大 很多人上来就问:“我要速比1…
-
文化:藏在时光褶皱里的温柔回响
暮色漫过老巷时,总能看见王奶奶坐在巷口的藤椅上,手里攥着一根银亮的针,线在蓝布上穿梭,转眼就绣出半朵绽放的牡丹。她的指尖带着岁月磨出的薄茧,却把江南水乡的灵秀都缝进了针脚里。这是我记忆里最早的文化模样,不是教科书上铅印的名词,也不是博物馆橱窗里冰冷的展品,而是带着体温、藏在日常里的细碎温暖。 后来在苏州拙政园,我踩着青石板路走过曲廊,抬头看见漏窗里框住的一片…
-
循环经济:破解资源困局的发展新范式
循环经济并非简单的废弃物回收利用,而是以 “减量化、再利用、资源化” 为核心,重构物质流动模式的系统性经济形态。它打破了传统 “资源 — 产品 — 废弃物” 的线性增长逻辑,通过技术创新与制度设计,实现经济价值、生态价值与社会价值的协同统一。在全球资源约束日益趋紧、环境问题愈发突出的背景下,这一发展范式已成为各国破解增长与环保矛盾的关键路径。深入理解循环经济…