
现在车削加工的要求早就变了
十年前,车削加工大多是做粗加工,车完还得磨,还得铣。现在不一样了,新能源汽车的传动轴、光伏设备的精密丝杠、医疗设备的植入钛合金零件,很多要求一次车削成型直接用,精度要控制在2微米以内,表面粗糙度要到Ra0.4。 对设备,对工艺,对工人的要求,翻了好几倍。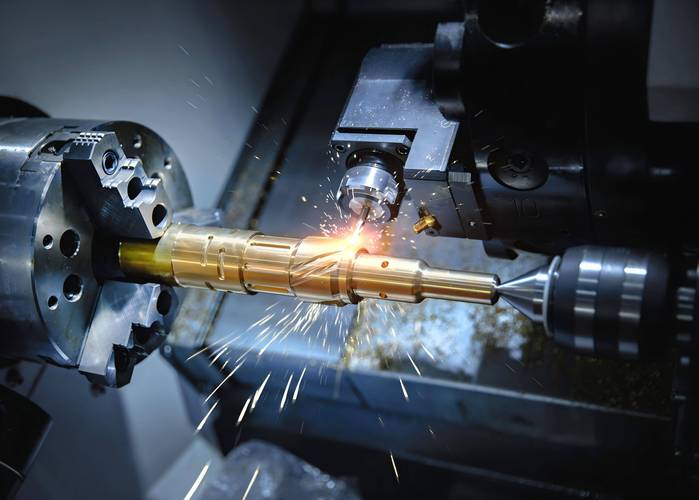
车削加工最容易踩的三个隐形坑
💡 第一个坑:装夹偷懒。 很多人干批量活,软爪用了大半年都不修,直接夹零件,十有八九偏心。尤其是薄壁件,夹力大了内径变形,夹力小了容易飞件出安全事故。说实话,我刚入行的时候就踩过这个坑,车了十个薄壁套,九个圆度超差,蹲在机床边懊恼了一下午。 ❗ 第二个坑:盲目迷信贵价刀具。 很多工厂采购只买进口涂层刀,其实完全没必要。加工普通碳钢,YT类硬质合金刀就够用,加工不锈钢和钛合金,YG类的性价比反而比很多进口涂层刀高。选刀只看适合不适合,不是越贵越好。 ✅ 第三个坑:全按手册给参数,不看机床实际情况。 手册上的参数都是理想状态,你一台用了十年的老数控车床,刚性早就不如新机,给同样的进给转速,刀头颤得像筛子,车出来的表面粗糙度直接不合格。稍微降点转速,抬点进给,反而出好活。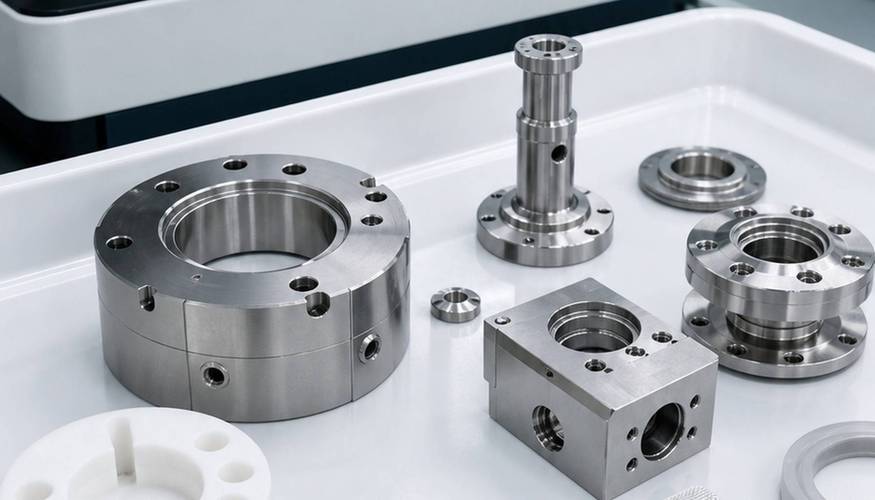
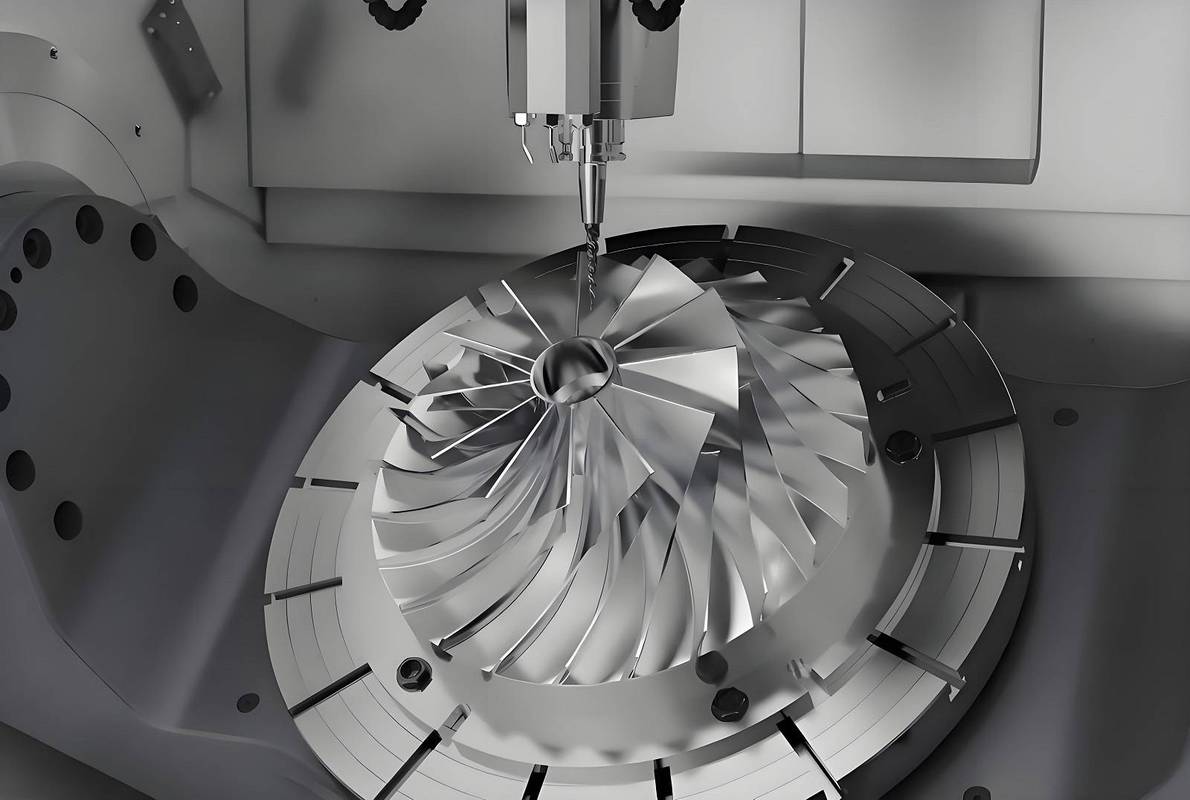
近年车削加工的实用新技术,别错过
相关推荐
-
数字孪生:传说中降本增效的神器,怎么一落地就翻车?
前些天去一个做精密铸造的厂,老板拉着我诉苦,说花了快两百万搞的数字孪生系统,现在成了摆设。大屏上三维动画挺炫,可生产线该停机还是停机,质量缺陷照样漏过去。他指着屏幕上一台虚拟熔炼炉,火苗正旺,转头看看车间——真炉子其实已经冷了俩钟头。我忍不住笑出声。这事儿吧,太典型。 说实话,数字孪生这个概念,这几年在工业圈里被捧得有点过了,简直像包治百病的灵丹妙药。设备预…
-
人机界面(HMI)正在谋杀你的效率?一个老工业人的血泪吐槽
去年我们工厂引进了一套全新的HMI系统,号称‘全触控、智能化’。结果呢?操作员骂声一片。——不是他们守旧,是这个界面设计实在太反人类了。 说实话,我入行二十年,眼看着操作面板从一排排按钮变成一块大玻璃,生产效率……反而降了。可笑吧? 这事儿不吐不快。 按钮的消亡,是一场灾难 还记得那些凹凸有致的物理按键吗?手指摸上去,不用低头看,咔哒一声反馈清晰。现在的年轻…
-
工业工程(IE)在智能工厂里的真实处境:被误解,还是被低估?
我第一次在车间听到“IE”这个词,旁边老师傅不屑地哼了一声:“不就是掐秒表,算时间嘛。” 我愣了几秒——如果他真这么想,那这家工厂的IE算是白干了。💡 十年过去了,事情有变化吗? 有点,但不多。 大多数人还是把工业工程当成基础的时间研究或动作分析。 可你知道吗,我见过最牛逼的IE工程师,其实是在玩数据,在搞系统仿真,在调教数字孪生模型。 那股子劲头,比写代码…
-
模具设计:那些老师傅不愿说的实战心法
做了十几年模具设计,最烦的就是刚入行的小伙儿捧着教科书跟我说「根据公式计算」——公式要是管用,车间里也不用供着那么多祖师爷牌位了。说实话,模具这东西,一半是科学,另一半纯是手感。你问我怎么定分型面?我可能先点根烟,绕着工件转三圈。真的,有些决定根本不是鼠标点出来的。 但话说回来,现在的新工具确实让我惊艳了一把。比如用AI辅助做浇口分析,以前要算半天的填充平衡…
-
供应链韧性:扛过断链风暴的工厂做对了什么
去年七月,一个关键铸件供应商突然停产——环保整治。提前没一点风声。第二天生产线就要停了。疯了一样找备选,最后在河北一个小县城找到一家作坊,模具现开,三天出货,代价是成本翻了2.5倍。你猜怎么着?活下来了。但浑身冷汗。这就是供应链韧性——不是教科书上的漂亮概念,是实实在在的续命能力。 韧性不是冗余,是快速切换的能力 很多人一说韧性,就想到安全库存、多源采购。对…


