磨削加工:别拿它当普通精加工,它才是高端零件的最后一道命门

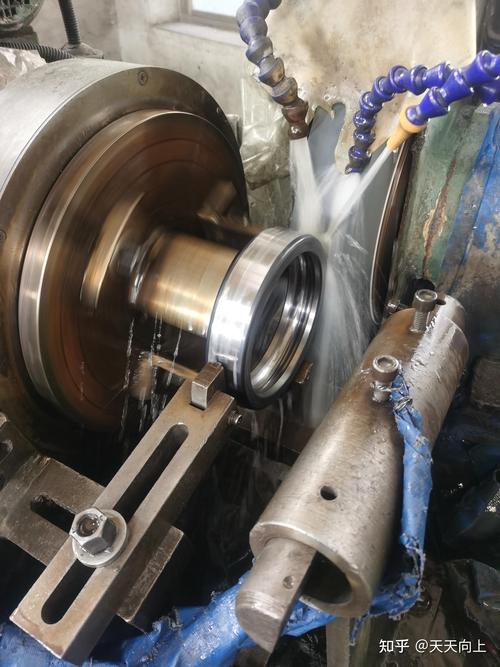
干机械这行快二十年,我见过太多离谱的事。 车铣刨都做得漂漂亮亮,尺寸公差卡得严丝合缝,最后到了磨削这一步,直接翻船。 很多外行人甚至不少入行没几年的年轻人,都觉得磨削就是个“收尾的粗活”,随便磨磨就行。真出事了才喊冤,怎么也想不到问题出在这最后一步。

为什么说磨削加工是高端制造的隐形门槛

现在不管是航空航天的叶片,新能源汽车的电机轴,还是半导体的晶圆衬底,哪一样离得开高精度磨削?普通车铣能做到微米级公差就已经不错,磨削能稳稳压到亚微米级,表面粗糙度甚至能做到Ra0.001。什么概念?比你手机屏幕的镜面还平整。
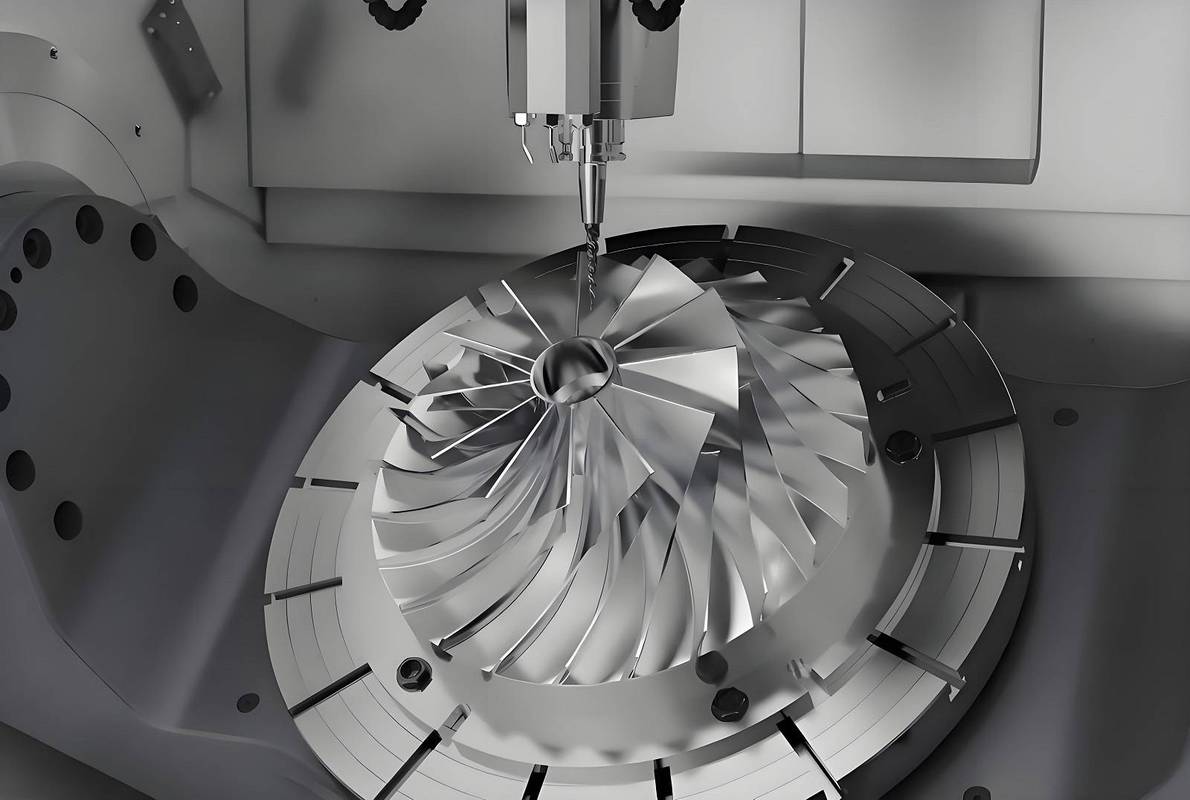
五轴联动数控磨削加工航空发动机叶片现场
五轴联动数控磨削加工航空发动机叶片现场

没有这种精度,高速旋转的零件根本用不住。差半微米的粗糙度,寿命能差三五倍,这个账,没踩过坑的人算不清。

问:现在CNC车削精度都能做到微米级了,为什么还要专门做磨削加工? 答:一是硬材料啃不动。淬硬钢、陶瓷、碳化硅这些硬度超过HRC60的材料,普通刀具上去几下就废了,磨削用的是无数微型磨粒,每个磨粒都是一把小刀,硬骨头只能靠它啃。二是表面质量达不到要求。再精准的车削也会留下细微刀痕,对动密封、高速运转的零件来说,刀痕就是应力集中点,用不了多久就会开裂断裂。 我之前见过一个做液压柱塞的厂子,新线投产三个月,柱塞寿命一直达不到设计要求,换了材料换了刀具都没用。最后拆开来检测,就是磨削粗糙度比要求高了0.2微米,改了进给参数立马解决,白扔了几十万试错成本。冤不冤?

当下磨削加工的新应用,早就突破了老工艺的边界

别觉得磨削还是几十年前苏联老磨床的那套玩法,现在的新技术多了去了。高速磨削、缓进给深切磨削、超声辅助磨削、电解复合磨削,就连增材制造出来的异形零件,最后修形精度都得靠磨削兜底。
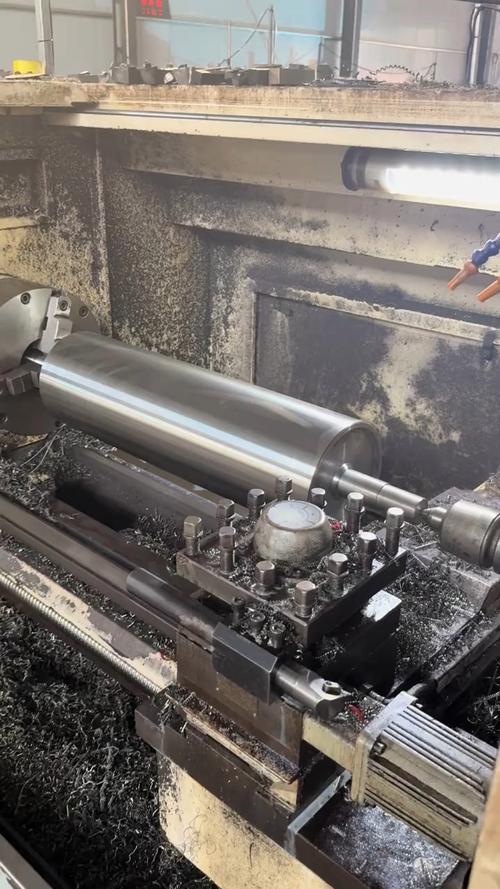
恒温车间数控磨削加工新能源汽车电机轴
恒温车间数控磨削加工新能源汽车电机轴

现在不少高端磨床都加了在线监测,磨完直接出尺寸报告,不用反复取下工件测量,精度效率都翻了倍。就连做牙科种植体的,那 tiny 的螺纹,最后也是靠微细磨削修形,才能和人体牙槽骨完美贴合。

问:普通中小厂想接高精度磨削的活,是不是必须投大几百万买进口磨床? 答:真不是。现在国产数控磨床的精度,已经能覆盖百分之九十以上的民用场景了,汽配、液压件、普通模具,只要选对砂轮调好参数,出来的活根本不输进口。当然,做航空航天、半导体那种顶级亚微米级精度,目前确实还得靠进口设备,但大部分生意,真没必要花那个冤枉钱。花三分之一的钱买国产,剩下的钱投在工艺打磨和工人培训上,赚的只会更多。 不过话说回来,国内现在做高端磨床的厂家进步真的快,我上个月去东莞展,不少国内厂商做的五轴磨床,精度已经能摸到进口的脚后跟了,再过个三五年,真不一定谁赢。

做好磨削加工,几个没人愿意说的细节

做好磨削加工,几个没人愿意说的细节
做好磨削加工,几个没人愿意说的细节
💡 砂轮不是越硬越好,别搞反了 很多新手磨硬材料,下意识选硬砂轮,正好错了。磨硬材料要选软砂轮,磨粒磨钝了会自动脱落,露出新的锋利磨粒,不容易糊刀烧件。磨软材料才用硬砂轮,防止磨粒提前掉。就这么个简单的知识点,一半的新学徒搞不清。 ✅ 冷却液绝对不能凑活 磨削产生的热量,百分之七八十都要靠冷却液带走。我真见过不少厂,为了省成本把冷却液兑得像清水,或者半年不换,浓度压根不够。分分钟就把零件表面烧出肉眼看不见的微裂纹,出厂的时候没问题,客户用三个月断了,回来找你算账,整个牌子都砸了。省那点冷却液钱,亏得底裤都没了。 ❗ 没有恒温环境,再贵的磨床也白搭 高精度磨削要求车间温度波动不能超过±1℃,磨床床身热胀冷缩,一天下来尺寸就能飘个两三微米,刚好超公差。很多厂图省钱,把磨床放在门口过道,夏天吹空调冬天漏风,做出来的活十件有五件不合格,还天天骂磨床精度差,说白了就是自己细节不到位。 去年我去江浙一个做电机轴的厂,他们给新势力供货,合格率一直卡在87%,怎么调都上不去。我去车间转了十分钟就看出来问题,磨床就放在大门旁边,开门进货一阵冷风,关门升温又涨,早上做的合格,下午做的就超差。后来装了隔断和恒温,合格率直接涨到99.5%,就这么点事,困扰了他们大半年。 说白了,做制造就是拼细节。很多厂子现在都盯着上游抢材料,下游抢订单,反而把磨削这种基础工艺不当回事,觉得随便找个工人开个磨床就行。真等出了问题才明白,越是看起来不起眼的工艺,越是卡脖子的真功夫。 你手里的高端零件能不能卖上价,最后就看这一刀磨得够不够准。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:别拿它当普通精加工,它才是高端零件的最后一道命门 https://www.dachanpin.com/a/tg/70148.html
赞 (0)
车削加工:老师傅私藏的高精度加工避坑与新技术指南
上一篇 2026-09-27 13:53:51
电火花加工(EDM):复杂精密加工里绕不开的隐形主力
下一篇 2026-09-27 14:34:44

相关推荐

  • 别等产线停转亏大钱:被严重低估的工业调试服务到底值在哪

    上周在苏州工业园跟个做锂电模组的老板吃夜宵,他拍着啤酒杯骂,说上个月新上的高速卷绕机,厂家派来的调试员待了整3天,教了个开机流程就溜,结果量产第一天,张力波动直接扯废了20多万的极片。找回去问,人家甩过来一句“我们的服务只负责出厂前的厂内空载调试,现场带载的问题不算质保范围”。 你说气不气? 为什么90%的产线故障,根源都在最初的7天调试期 很多人对工业调试…

    投稿 2026-10-22
  • 机器学习质量检测:从‘人工瞪眼’到‘AI鹰眼’,我们踩过的坑和捡到的宝

    去年在东莞一家电子厂,老王指着流水线上呼呼而过的电路板,骂骂咧咧地说:‘这活儿真不是人干的,一天看八千片,眼睛都快瞎了,漏检率还动不动就3%!’ 我没接话,默默掏出了笔记本,打开一个训练好的模型,连上高倍摄像头。当场测试。漏检率?0.2%。老王嘴张了张,半天憋出一句:‘这玩意儿……能借我用用不?’ 类似的故事最近几年在制造业里反复上演。机器学习质量检测,这个…

    投稿 2026-07-10
  • 中小制造企业破局:工业设备租赁是降本增效的隐杀招

    我前阵子在佛山见了个做五金配套的老板陈哥,说起来去年那单百万汽车零部件订单,还后怕。接了单,要求三个月出活,缺三台五轴加工中心,全款拿小两百万。买,现金流直接断,原材料钱都拿不出来;不买,订单飞了,辛辛苦苦抢来的资源打水漂。换你你急不急?最后就是走了工业设备租赁,按月付租金,淡季还能退,顺利把单交了,赚了三十多万,一分现金流没压。 为什么现在工业设备租赁突然…

    投稿 2026-09-23
  • 电流织就的城市星芒:充电桩里的温柔时光

    晨光漫过城市的天际线时,街角的充电桩正悄悄舒展 “臂膀”。金属外壳裹着一层淡淡的晨雾,指示灯像刚睡醒的星辰,忽明忽暗间,等候着第一辆前来补给能量的车。它们不像霓虹那样张扬,也不似路灯那般执着,却以沉默的姿态,在车水马龙的缝隙里,编织着属于现代出行的温柔网络。 或许很少有人会特意驻足打量这些矗立在路边的 “能量驿站”,可每当车轮因电量告急而放缓脚步,它们便成了…

    2025-09-09
  • 位移传感器的原理与应用

    位移传感器是一种能够将物体的位移量(包括直线位移和角位移)转化为可测量、可传输的电信号的检测设备。它通过特定的物理原理感知物体位置的变化,再经过信号处理单元将这种变化转化为电压、电流或数字信号,最终为控制系统或数据采集系统提供准确的位置信息。这类装置广泛应用于工业生产、设备制造、电子技术等多个领域,是保障设备精准运行、提升自动化水平的关键组件之一。 不同类型…

    2025-09-05

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息