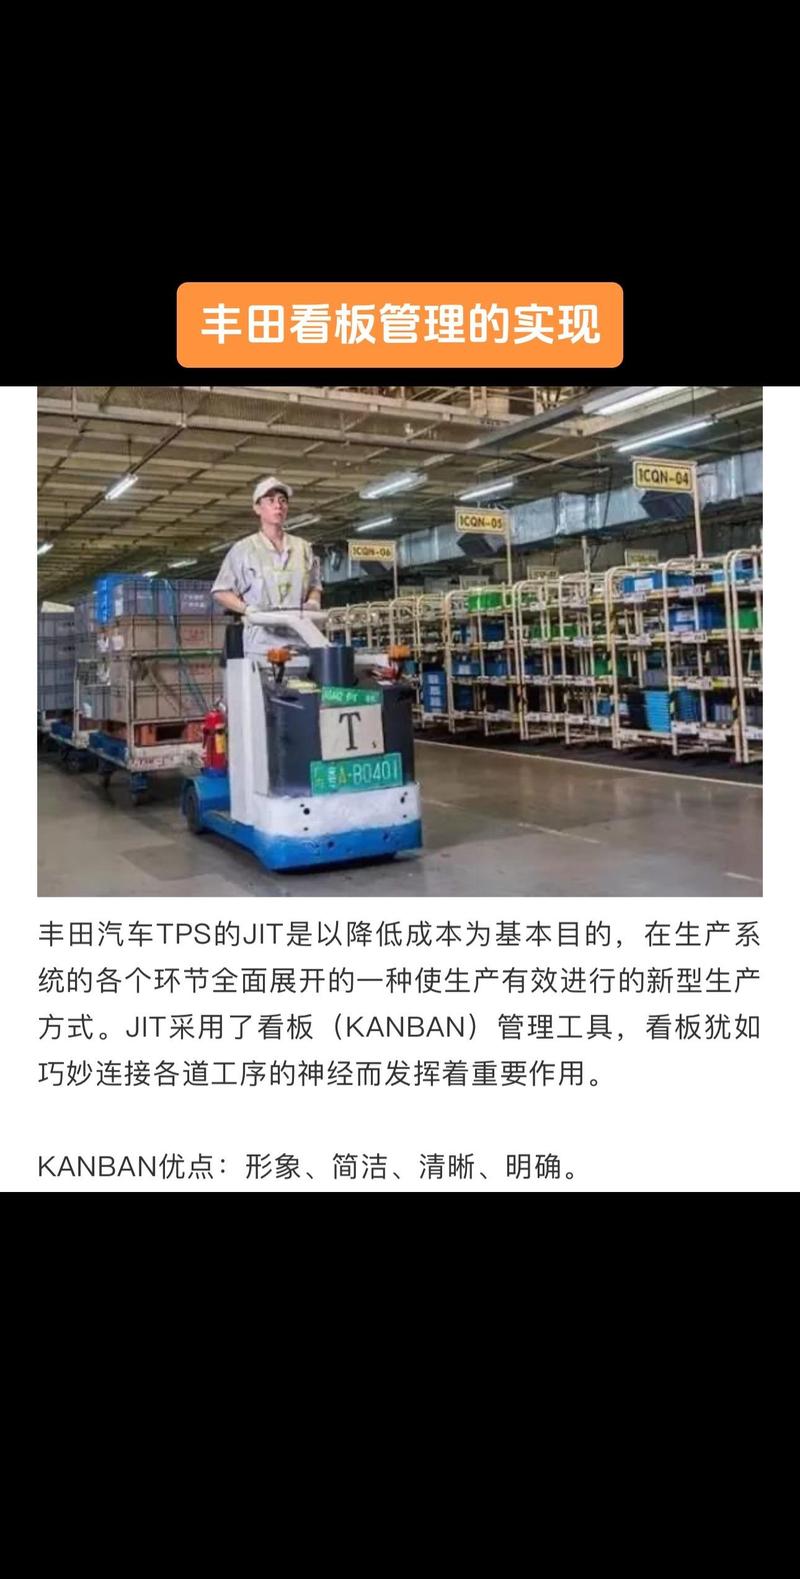
上周去东莞一家汽车冲压件工厂见老伙计。
老板拽着我蹲在生产线边看看板。
换模时间从原来的2小时12分,砍到了18分。单这一条线,每月多接了三批小批量订单,纯利润多了快12万。
这就是快速换模(SMED)的魔力,很多人觉得这是大工厂才玩的精益方法,中小厂没必要搞,完全错了。
原来我们做制造业,早十年都是拼大批量走量,一条线换一次模跑半个月,换模慢一点根本无所谓。现在不一样了,客户要多款少量,今天要100件A款,明天要50件B款,你换模慢,要么接不了小单,只能挤在大鱼吃小鱼的大批量赛道里被压价,要么硬接,停线时间长到亏本金。
说实话,停线就是烧钱。我见过的注塑、冲压线,平均一分钟停线损失就在100-500块,换模慢两个小时,小两千块就没了。一个月换个二三十次,几万块直接打水漂。
问:我们厂就十来台注塑机,订单都是几十上百件的小单,投钱搞SMED值得吗?
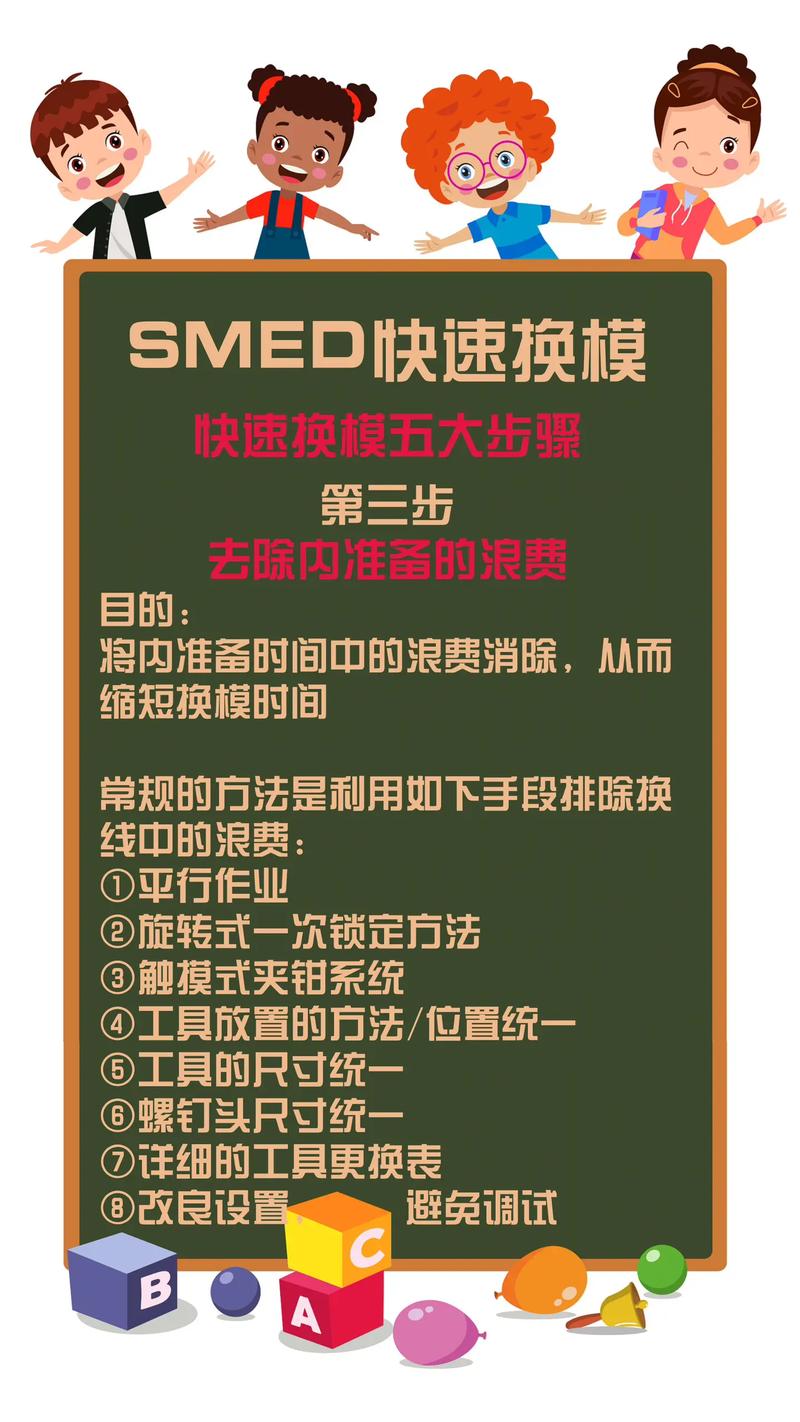
答:太值了!我见过浙江台州一家做小型家电塑料配件的厂,5台注塑机,原来换一次模平均45分钟,改完之后平均11分钟,原来每天最多换3次模,现在能换8次,接小单的利润比原来做大批量单还高出2成多。而且大多数中小厂改SMED根本不用花大价钱,很多只是把内换模转外换模,提前备好工具模具而已,前期投入几千块就能见到效果。
快速换模(SMED)的核心逻辑说穿了也简单:把换模时间挤出来,就是把产能变出来,就是把多出来的利润揣兜里。
❗ 坑一:把SMED当成设备部一个部门的事
很多厂老板扔给设备经理一个任务,就让他自己闷头改,根本不找天天做换模的一线工人参与。你想啊,天天换模的人最清楚哪一步卡时间,哪里能省功夫,不让他们说话,改出来的方案根本落不了地。
❗ 坑二:非要买新模具新设备才改
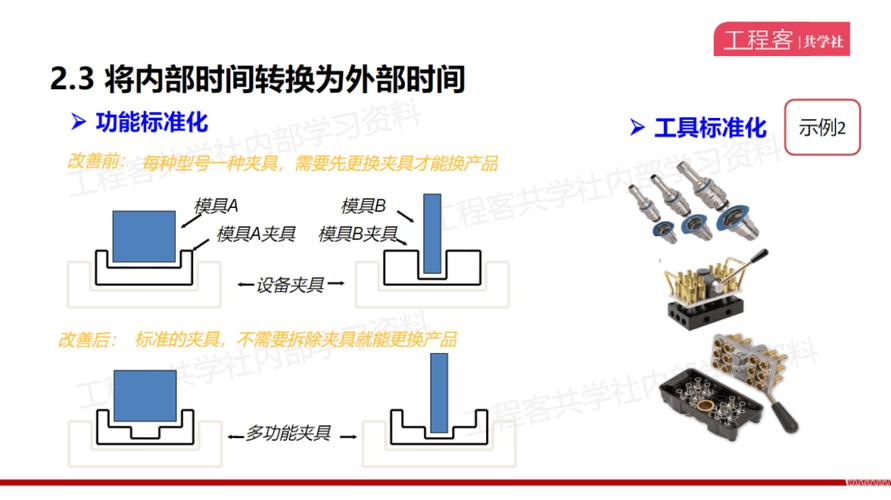
很多人一说起快速换模,就说我们厂没钱买新设备,改不了。真不是这样,我见过太多老模具,只需要改个定位销,做个专用快换夹具,就能把换模时间砍半,花不了几千块。还有的厂只是做了一个专用工具车,把换模要用的扳手、量具全都提前放好,不用工人到处找,就省了十几分钟。
❗ 坑三:改完就完事,不做标准化固化
好不容易把换模时间降到20分钟,过两个月老工人请假,新工人换模又回到一个多小时,白改了。SMED改完之后,一定要把步骤标准化,每一步花多少时间,工具放在哪里,都写清楚贴出来,不然一切回到原点。
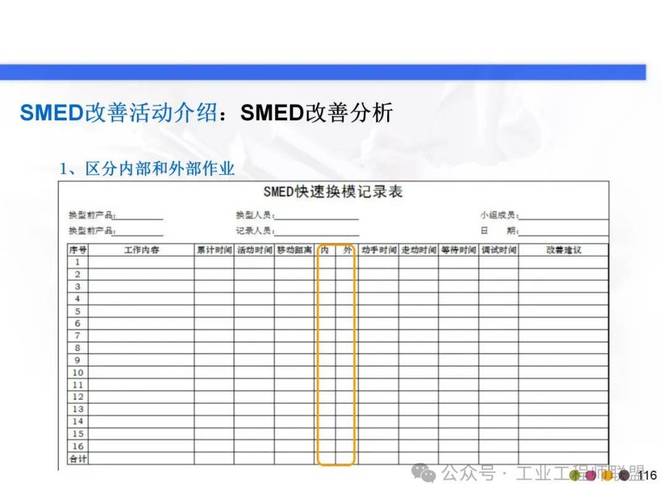
💡 记住:快速换模(SMED)一切改进的起点,都是先区分开
问:我老是分不清楚内换模和外换模,有没有简单的区分方法?
答:真的超简单,你就问自己一句话:这个操作必须让机器停下来才能做吗?必须停才能做的,就是内换模,比如拆旧模具装新模具。机器开着正常生产的时候也能做的,就是外换模,比如把新模具提前运到工位边,提前调好工具,提前预热模具。就这么简单,别搞复杂了。
90%的换模时间浪费,都来自于把本该在外换模做的事,放到停机之后才做。你只要把这部分事挪出来,时间就能砍一半,就这么神奇。
不过话说回来,也没人要求你一开始就把换模时间砍到10分钟以内,能砍一半就是巨大的成功,哪怕只砍三分之一,也能省不少钱。
现在很多厂不用贴纸质SOP了,直接在换模工位放个平板,把每款模具的换模步骤、要点都存在里面,工人对着一步步做,还能自动计时,错了弹提醒,新人上来也能按标准做,不会乱了节奏,投入也就几百块,比贴纸好用一百倍。
✅
现在很多第三方模具厂商都做了通用的快换定位、快锁模块,老模具不用重新做,花点钱改装一下,原来拧十几个螺丝,现在改成快夹,一分钟就能锁死定位,比原来快十几二十分钟,成本比做新模具低太多。
✅
让换模工人每次换完模,随手记一下这次哪里卡了时间,比如某个工具拿不顺手,某个定位不准,每天攒一两个小改进,一周下来就能再省个三五分钟,日积月累,换模时间会越来越短。
说实话,很多厂搞精益,整天想着搞大项目,花几百万上自动化,却连换模时间这种躺赚的改进都不做,真的太可惜了。
省下来的停线时间,接多几批小单,都是纯利润啊。那个东莞的老板原来跟我吐槽,说大客户压价压到根本赚不到钱,现在靠快速换模接小单,利润反而比原来高了三成,日子好过太多。
很多时候,工厂的利润不是靠抢大订单抢来的,是把这些不起眼的小改进做透,一点点抠出来的。你说对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速换模(SMED):被中小制造工厂低估的利润利器 https://www.dachanpin.com/a/tg/70160.html