机床旁边那块铁疙瘩,很多人叫它工装夹具。名字土。可你加工出来的尺寸飘不飘、节拍稳不稳、良率能不能看,八成要看它。
我见过一家做新能源壳体的小厂。五轴机床买了两台,刀具也是进口的。结果呢?用通用虎钳夹,批量干到第三十件,孔位就开始超差。老板骂机床。其实不是机床的事——定位基准和设计基准没统一,夹紧力还全压在薄壁上。
定位不是“顶住就行”,六点定位也有脾气
工件在空间里有六个自由度。三个平移,三个旋转。想让它老老实实待着,就得限制这六个方向。这就是六点定位原理。老生常谈?可车间里天天犯。
比如一个板件,底面三个支承点,侧面两个销,端面一个销。听上去没毛病。但如果你把底面四个角都垫死,再压紧,那就是过定位。过定位不一定错——前提是支承面足够平,夹具精度足够高。可多数时候,它只会让工件变形。薄壁件尤其惨。夹紧后尺寸是好的,一松夹,弹回来,超差。
欠定位更隐蔽。该限制的自由度没限制,切削力一拉,工件微动。你以为刀具让刀,其实是夹具在让。
定位基准怎么选?优先跟设计基准、装配基准重合。不行就换算尺寸链。别嫌麻烦。夹具设计里,省一步计算,后面用废品补。
还有夹紧力方向。理想状态:指向主要定位面,作用点落在支承范围内。别对着悬空区域压。别让夹紧力跟切削力对着干——除非你有把握。
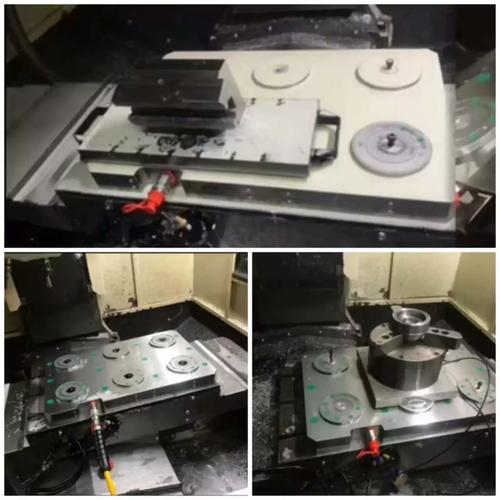
这两年我越来越喜欢零点定位系统。不是赶时髦。它把定位和夹紧做成模块,托盘一推,拉钉一拉,零点就锁住了。重复定位精度做到0.005毫米以内不稀奇。换活快,还少了很多“找正”的玄学。
夹紧力那点事:大了变形,小了飞件
夹紧力不是越大越好。这是废话。但很多人一拧扳手就往死里拧。
切削力有方向。顺铣、逆铣,切削力方向会变。粗加工时冲击载荷大,夹紧力要够。精加工时,夹紧力要柔。液压夹具、气动夹具能调压力,比手动靠谱。可你如果气压不稳,夹紧力就飘。车间空气管路上再接个打磨机,压力掉得比心情还快。
夹具设计时,夹紧力计算别只算静态。要考虑切削力、惯性力、重力。安全系数取多少?看工况。粗加工、断续切削,往大了取。精加工、薄壁件,别乱来。
薄壁件怎么办?多点柔性支撑。随形夹具。3D打印的工装夹具,这两年在车间里多了。尤其是小批量、异形件。打印一个树脂或尼龙夹具,里面做随形支撑,比垫铜皮靠谱。❗但别拿来干重载。受力大的地方,还是钢件、铸铁件、铝合金件。
还有真空吸盘、磁力夹具。吸盘适合板件、非导磁材料?不,真空吸盘对导磁不导磁都行,只要表面平整、不漏气。磁力夹具适合导磁材料,但剩磁要处理。电永磁夹具现在用得不少,夹紧快,还省电。对,省电,但价格不便宜。
问:小批量多品种,做专用工装夹具是不是亏?
答:看批量。十件二十件,专用夹具摊下来单件成本吓人。用组合夹具、柔性夹具、零点快换底座,把基础模块留下,换产品只换定位块和压板。前期多花一点,后面换型省下的时间能赚回来。💡别把夹具当一次性耗材,把它当资产。
快换与柔性:SMED不是口号,是夹具底座干出来的
SMED,快速换模。很多人盯着机床动作,其实换型时间大头上在夹具。
传统做法:拆压板、拆螺栓、找正、打表、试切。一套下来两小时。老板急,操作工也急。急就容易出错。撞刀、报废、伤夹具。
零点定位系统怎么干?机床工作台装母板。夹具底板装拉钉。换型时,松开、吊走、拉入、锁紧。几分钟。重复定位精度够的话,连打表都省。五轴加工中心尤其吃这一套。因为五轴干涉区小,夹具越矮、越紧凑越好。
机器人上下料更依赖快换。托盘、快换法兰、气路快插、信号快插。机械手抓工件,也抓夹具托盘。柔性制造单元里,夹具不再是孤零零的铁块,它是信息载体。RFID芯片写夹具编号、工件型号、加工程序号。机床读取,自动调用程序。防错。少装错。
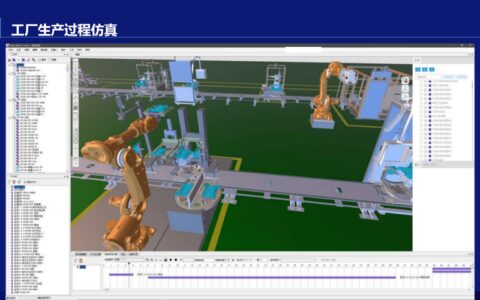
数字孪生也能用。夹具三维模型和机床模型放一起,跑一遍干涉检查。比在机床上试安全。不过话说回来,仿真再准,也得靠实际拉钉、定位面、夹紧力说话。别仿真完就高枕无忧。

液压夹具在自动化线里很常见。一个泵站带多个油缸。压力可调,动作可编程。但液压油会热,压力会变。密封圈会老化。切屑会卡。维护跟不上,夹紧力就跟着忽悠。
防错与维护:夹具也会“累”

夹具用久了会磨损。定位面磨出凹坑。定位销磨细。拉钉拉毛。弹簧疲劳。气缸漏气。这些不是小事。
防错设计要从一开始做。定位销一高一低,装反了放不进去。角向定位做不对称。气路加压力开关。夹紧到位才给机床信号。别让操作工凭感觉。人都会走神。
日常点检做什么?擦定位面、吹切屑、查拉钉、看密封、听异响。 简单。但坚持难。尤其是夜班。切屑不吹,压不实。压不实,尺寸就飘。飘了还怪刀具。
问:夹具重复定位精度突然下降,先查什么?
答:先别拆。查定位面和拉钉有没有切屑、拉伤。再看夹紧压力够不够。液压夹具看油温、密封。零点定位系统看拉钉扭矩和锁紧弹簧。最后才怀疑母板。顺序别反,不然白拆。
问:铸铁夹具、钢夹具、铝合金夹具,怎么选?
答:铸铁阻尼好,适合重载、断续切削。钢件焊接夹具强度高,适合做骨架。铝合金轻,适合自动化快换,但耐磨性差,定位面要镶淬火钢套。别一刀切。
最后说个扎心的。很多厂买机床舍得花钱,买刀具也舍得。到了工装夹具,就开始“凑合”。结果呢?机床精度发挥不出来,刀具寿命打折扣,操作工天天找正。省下的夹具钱,全赔在废品和加班里。
夹具不是机床的附件。它是工艺系统的一部分。定位、夹紧、快换、防错,每一步都算数。下次老板问为什么良率上不去,先去机床旁边看看那块铁疙瘩。真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具的定位与夹紧:车间里最不该省的那笔钱 https://www.dachanpin.com/a/tg/72841.html