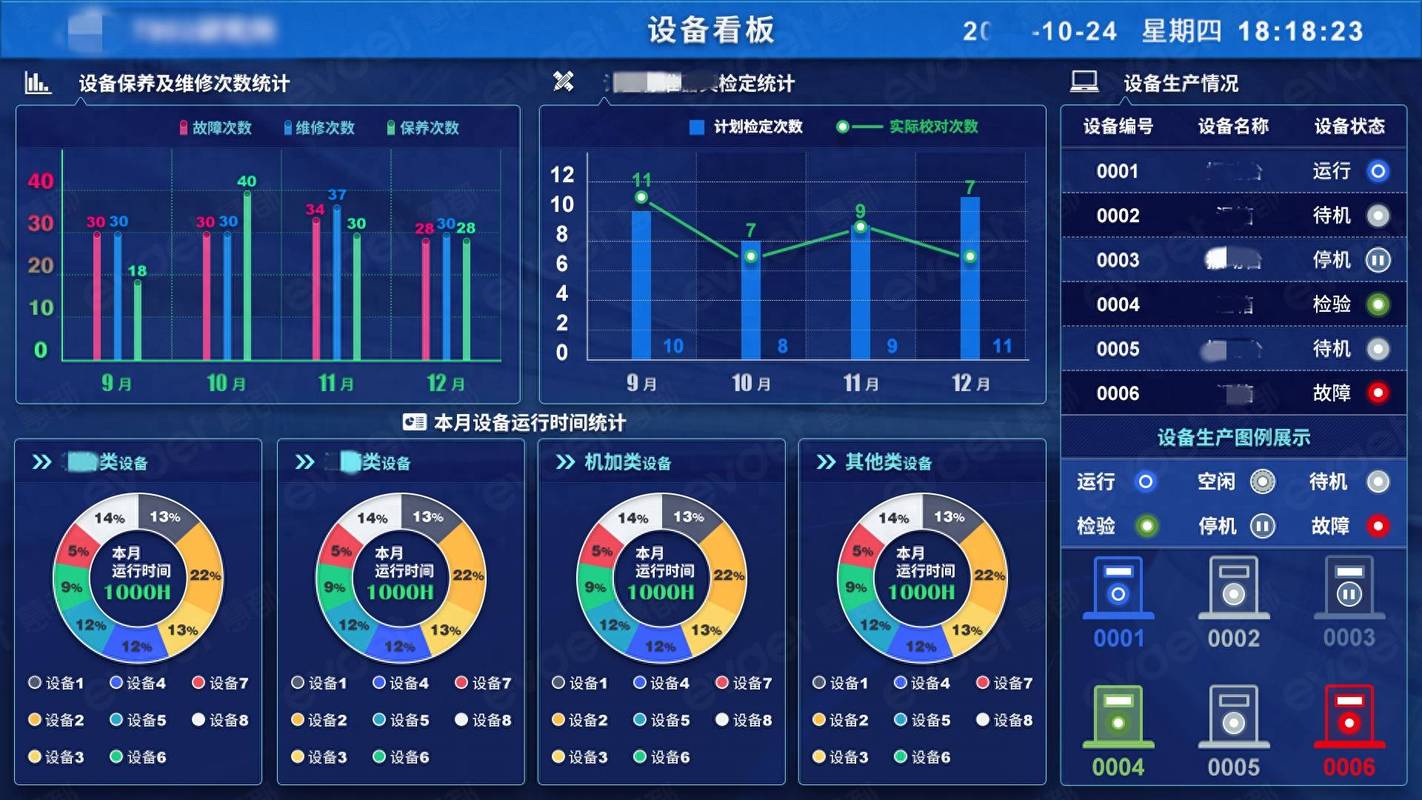
上个月跑东莞一家五金加工厂,老板拉着我参观新改造的车间,进门就是一块4K超清电子看板,各种折线图柱状图花里胡哨,看起来相当专业。
我转头问生产主管,这块板每天谁更新?主管挠挠头说,上线的时候IT更过一次,后来没人会弄,就一直放那了。
说白了,花了十几万,买了个参观用的摆设。太可惜了。
。
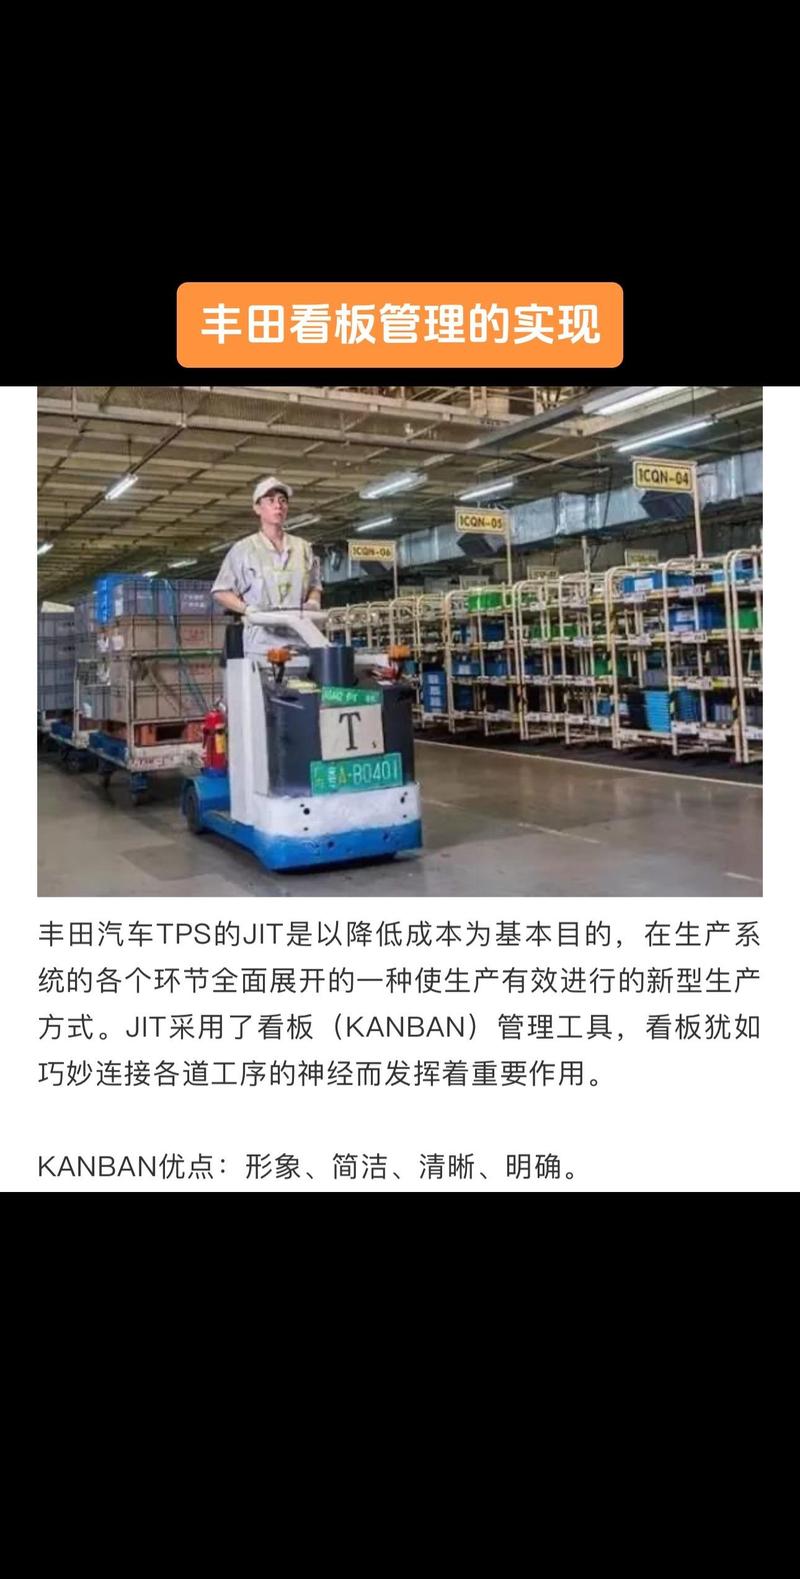
上道工序做多少,下道工序要多少,全靠看板传递指令,不需要总部天天排程催活。把原来藏在调度本里、管理员脑子里的信息,放到所有相关的人眼皮子底下,这才是看板的意义。
问:我们工厂已经上了MES系统,还需要单独做看板管理吗?
答:这问题我平均每个月能听到三次。太多工厂花大价钱上了MES,数据全存在调度室的电脑里,一线车工、物料员根本看不到。该投产了不知道,缺料了也不能及时报,该停线还是停线。看板本质是MES的“现场窗口”,把核心的排产、缺料、进度数据抽出来,放到工人抬头就能看到的地方,完全不是互相替代的关系,是互补。
很多工厂原来信息差导致的等待浪费,一块挂对地方的看板就能消掉一半,你说值不值?
我跑过上百家工厂,见过活下来能用的看板,也见过一大堆烂尾的,总结下来,绝大多数死在这三个地方:
❗ 坑一:一味追求高大上,非电子看板不做
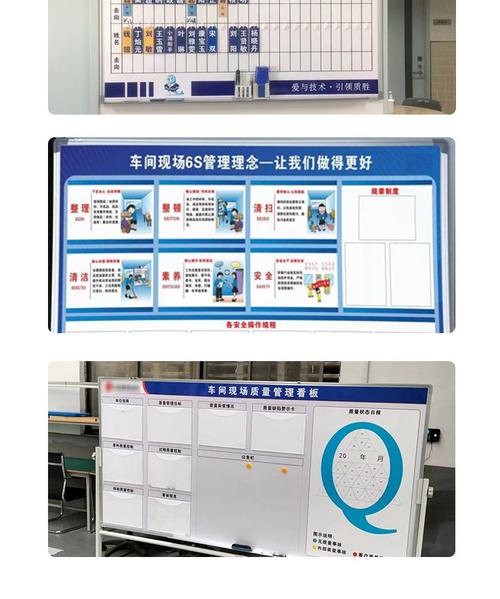
说实话,很多装配工位、小批量换线的机加工工位,纸质看板比电子屏好用一万倍。换型了,撕下来换一块新的,五秒钟搞定,成本一块钱。电子屏还要找调度改系统,改半小时,工人早就等得不耐烦了。适合自己场景的,才是对的。
❗ 坑二:什么数据都往看板上堆
我见过一块看板,塞了十几项数据:日产能、合格率、设备OEE、5S检查结果、员工考勤……工人找今天的生产任务,要盯半分钟。看板的核心作用是
❗ 坑三:上线就不管,没人维护
这是最常见的死法。项目上线的时候老板剪彩,各部门热闹一周,之后没人牵头更新数据,半个月后看板上还是上周的进度,再过一个月,干脆被产品通知、领料单盖住了。看板要活,就得定死谁负责更新,一线班组自己更,每天花五分钟,就不会烂尾。
问:我们是几十人的小工厂,预算很少,能做看板管理吗?
答:当然能!丰田一开始的看板就是硬纸板、硬卡牌,一块成本几块钱,完全不花钱就能做。我去年在浙江温州见过一家22人的注塑厂,给汽配做配套,全用A4纸打印生产看板,贴在车间入口的白板上,每个班组换班划一次进度,物料员每两个小时核对一次缺料情况,就这么简单,跑了三个月,生产周期降了21%,每月多出三批货,一分钱电子设备都没投。核心是逻辑对,不是工具贵。
看板不是老东西,现在很多新的小玩法,能省好多事,适合现在的工厂。
💡 第一个,二维码结合纸质看板。每个看板对应一个生产单,打印的时候顺带打个二维码,工人扫一下就能直接在手机上报进度,后台自动统计,不用调度再一个个抄数据,既保留了纸质看板的方便,又有数字化的统计效率,花几百块弄个小程序就能跑,小工厂也玩得起。
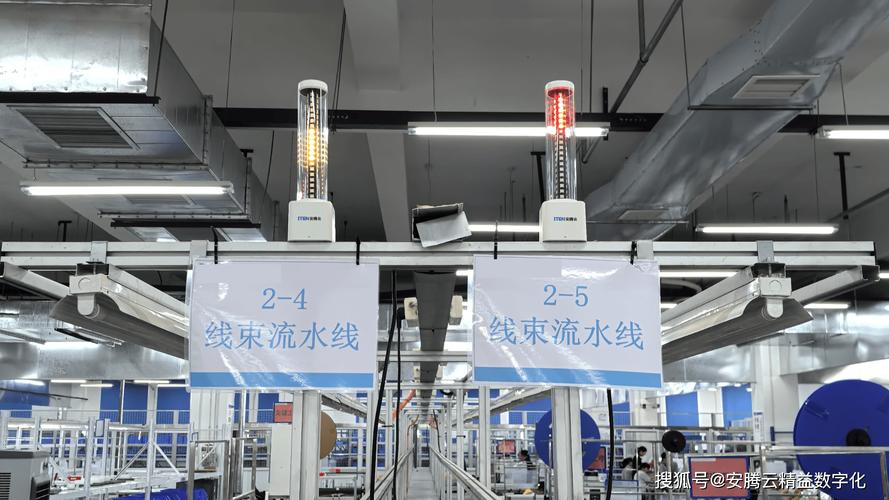
💡 第二个,看板结合安灯报警。电子看板上直接加缺料、设备故障报警按钮,工人碰到问题直接按,看板上立刻红牌预警,短信自动发给调度和维修,不用工人到处找人,原来等一个小时才能解决的问题,现在十几分钟就搞定,这个我见过好几个工厂用,停机时间降了快三成。
不过话说回来,太多工厂现在一谈数字化就上头,上来就要投几百万搞全套,其实看板管理就是试手精益生产最好的切入点,成本低,见效快,先跑通拉动的逻辑,把浪费找出来,再慢慢投大钱扩,风险小太多了。
别做面子工程,一块好用的看板,不是给客户参观看的,是给工人用的,能帮你少停线、多出货,那才是真的赚了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工厂降本增效的看板管理:别把工具做成面子工程 https://www.dachanpin.com/a/tg/70161.html