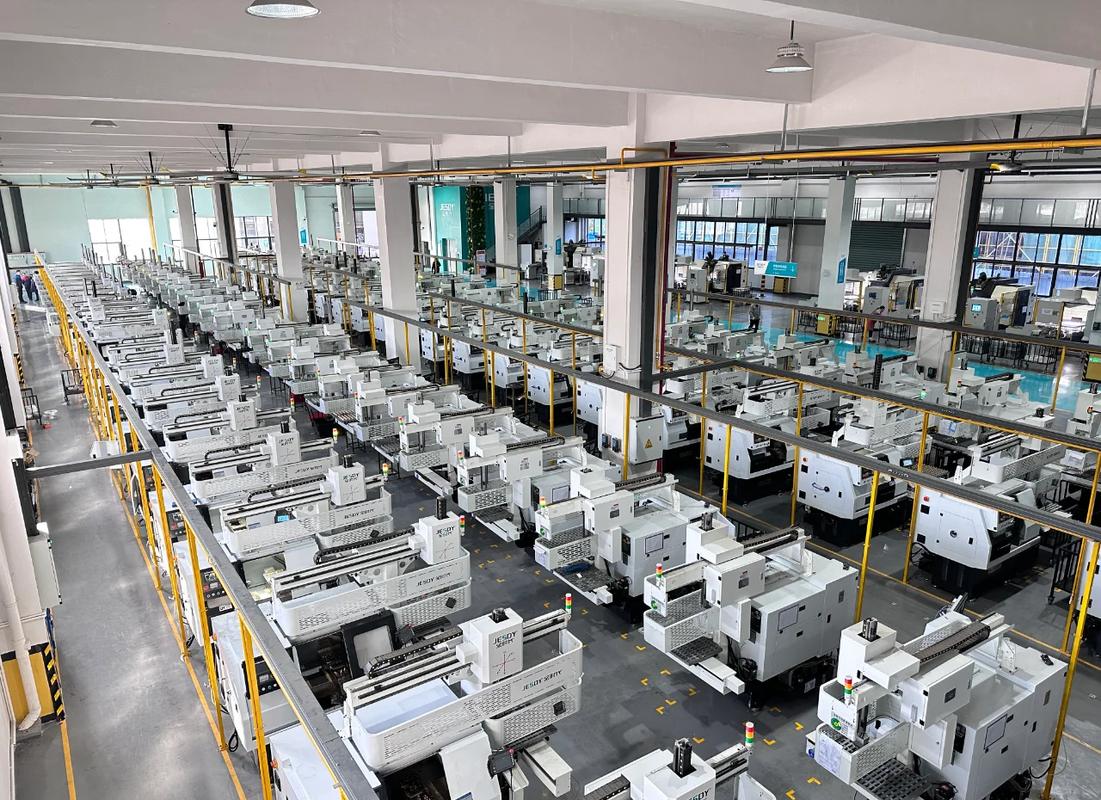
上个月去东莞跑汽配厂,老板拉着我抱怨,说每个工位单算都能出100件一天,整条线拉下来,一天总产出才500出头。招不到工人,活堆在中间烂,他愁得掉头发。我绕着线走了一圈,烟都没抽完就找到问题——
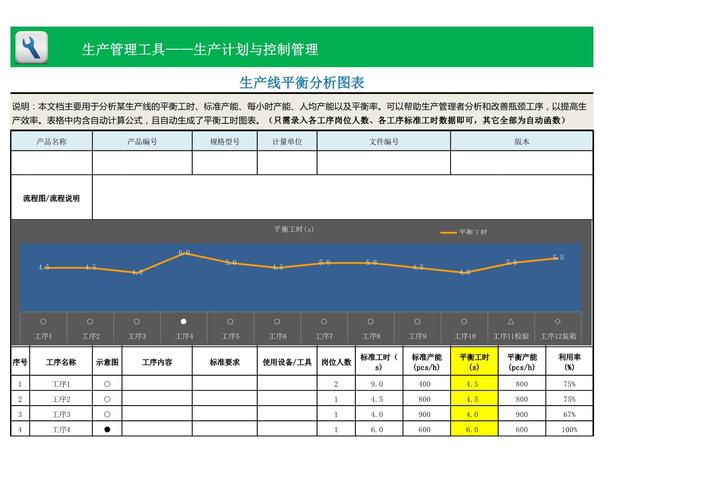
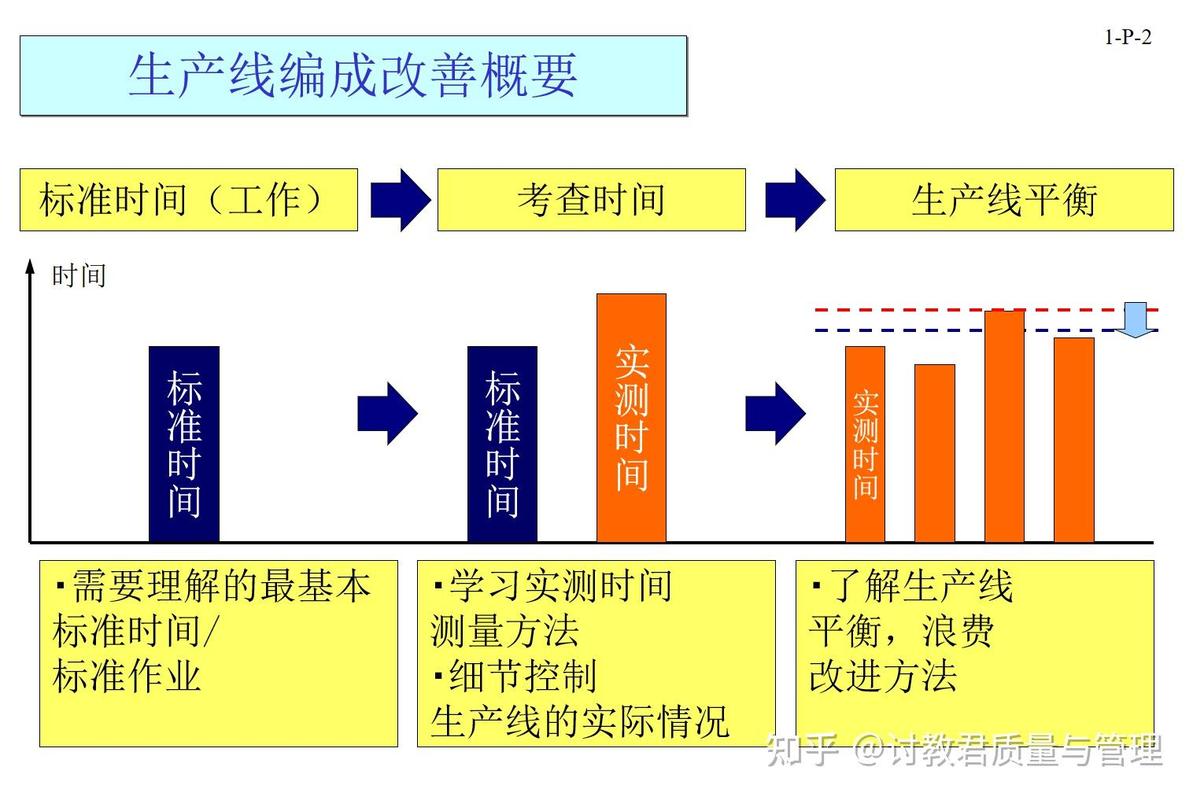
翻教科书,说生产线平衡就是调整工位负荷,让各工位作业时间接近,再算个平衡率,完事。可实际上呢?我见过平衡率算出来90%,还天天堵线停线的线,也见过平衡率75%,跑得顺顺当当没在制品的线。说实话,纸上的公式永远算不过现场的变化。生产线平衡的本质,从来不是凑那个漂亮的百分比,是
问:生产线平衡是不是只适合皮带流水线?我做单元化生产就不需要管这个?
答:当然不是。只要你是多个人分工协作完成产品,就有平衡问题。哪怕你一个单元三个人做整台小型电机,三个人的作业负荷不一样,照样有一个人忙到飞起,两个人原地等活,耽误产出,本质还是生产线平衡问题,只不过调整对象从流水线工位,变成了单元内的作业内容而已。
问:现在工厂都在上自动化,机器人干活还需要做生产线平衡吗?
答:太需要了!前两个月去看一家做动力电池结构件的工厂,花三百多万上了四台焊接机器人,结果机器人焊完,要等下游人工检测分拣,机器人焊完一盘就空转十分钟等工位,人工忙得连厕所都没时间上,一百多万的设备就在那闲着火,这不就是没做平衡亏的?自动化线的平衡要求比人工线更高,一个工位堵,整条线的设备都得停,损失比人工线大得多。
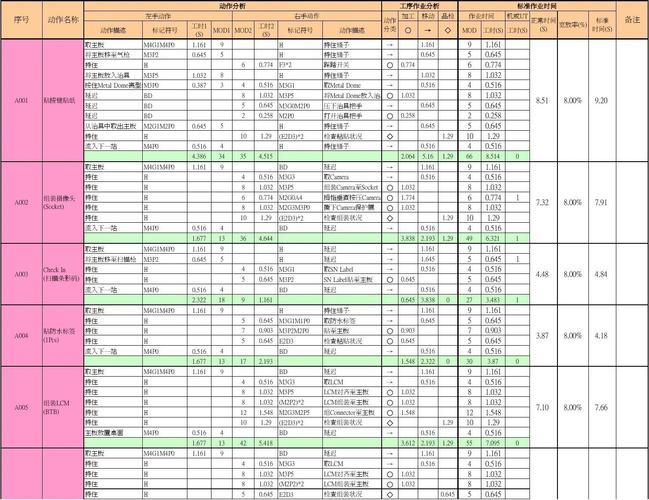
早个二十年,IE做生产线平衡,拿个秒表站在工位旁边掐十分钟,记下来平均时间,排排工位就交差了。现在制造业都是多品种小批量,哪还有几十年不变的单品线?最新的实践,都是用动态数据做动态平衡。
现在很多工厂已经不用IE人工掐表了,工位上装个低成本的人体感应或者视觉传感器,就能连续采集一周每个工位的实际作业时间,不光算平均,还能算作业波动——有的工位看起来平均时间刚好,但是换不同型号的时候作业时间波动能差一倍,这种工位就是隐形瓶颈,必须提前拆活或者加缓冲。
实操里几个要注意的坑,给你们列出来:
❗ 别盲目追高平衡率。很多IE为了凑90%以上的平衡率,把本来一个人能做完的连贯作业,硬拆成两三个人做,就为了凑节拍。结果增加了交接搬运,还容易出不良,反而得不偿失。
✅ 留足缓冲空间。现在多品种换线是常态,给每个工位留5%-10%的空闲时间,允许平衡率低个几个点,换线的时候不会乱,出现一点小异常也不会堵死整条线,远比一个静态的高平衡率有用。
💡 瓶颈不是固定的。你换了产品,换了人员,设备老化了,瓶颈随时会变,别做一次平衡就管五十年。
说实话,现在制造业利润这么薄,很多老板一提到提产能就想到上设备扩厂房,动不动投几百万,怎么就想不到先调调现有生产线的平衡?调平衡基本不需要额外投入,最多就是挪两个工位,分一下作业内容,就能出效果。
上个月浙江宁波那家做小型厨房电器的客户,一条12工位的组装线,原来一天出1200台,算下来平衡率才67%,瓶颈就是打螺丝工位,堆货堆得过道都走不了。我们调了啥?就是把打螺丝工位手里的贴标签、套外包装两个活,分给了前面两个本来就闲15%时间的工位,啥钱都没花,调整完平衡率升到83%,日产出直接升到1680台,一天多出来的480台,毛利快两万,一个月就是五六十万,够给整个IE部发半年工资了。
不过话说回来,很多工厂就是不重视这个,觉得我产量能出就行,凑活过。我见过最离谱的一家,一条组装线做了八年,产品换了八代,人员换了三批,从来没调整过平衡,平衡率降到49%,一半的时间要么有人闲要么线停,老板还天天骂工人偷懒,这不就是自己耽误自己赚钱吗?
现在大环境不好,能赚的钱为什么要白白扔掉?昨天那个东莞的汽配厂老板给我发微信,说调完半个月,产能涨了28%,原来要加班才能交的单,现在正常班就能做完,还多出来两个工位不需要招人,要给我寄他们厂做的定制腊肉。这事,值了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别拿停线换产量:工厂里被低估的生产线平衡 https://www.dachanpin.com/a/tg/70165.html