
很多工厂老板一进门就头疼。订单排到三个月后,生产线堆得满当当,客户要的货出不来,不赚钱的半成品压了半仓库。
怪工人偷懒?怪设备不够老?都不对。你只是没摸到工厂运行的核心逻辑。
为什么你的工厂越忙越亏?
我上个月跑东莞调研,一家做汽车新能源零配件的老板拉着我逛车间,隔着十几米就能看见堆得一人高的注塑半成品,落了一层灰。他说为了提产能,去年加了两台注塑机,花了八十多万,结果交期延误率反而从22%涨到27%。
八十多万打了水漂。换谁不心疼?
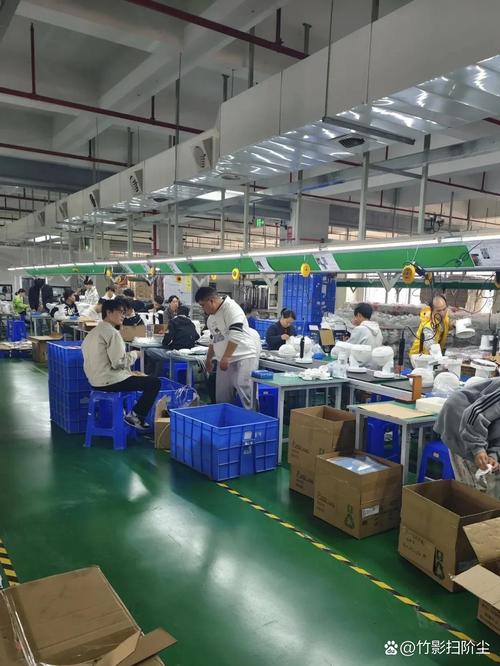
问题出在哪?他以为每个工位提产能,整个工厂的产出就会涨。这是绝大多数工厂都会犯的错。
约束理论(TOC)的核心一句话就能说清:一个系统的总产出,永远由它的瓶颈环节决定,和非瓶颈的产能半毛钱关系都没有。
你的注塑机一天能出10000个零件,组装工位一天只能装3000个,那整个工厂的产出就是3000个,剩下7000个全是堆在仓库的垃圾,占现金流占地方,半点用没有。
问:我们工厂天天做产能分析,早就找到瓶颈了,怎么还是没改善?
答:90%的工厂找的都是假瓶颈。你算的是静态的名义产能,不是动态的实际瓶颈。瓶颈从来不是固定的,它跟着订单结构、换产频次、人员排班乱跑。今天你接了一批大尺寸零件的订单,CNC加工是瓶颈;明天换了一批小零件,表面处理变成瓶颈,就这么简单。那个东莞的注塑厂,加了注塑机之后,瓶颈早就挪到组装工位了,你还给注塑加产能,不是添乱是什么?
约束理论(TOC)近年的制造落地新玩法
早年TOC那套五步法,很多工厂觉得老套了。放在今天的数字化制造环境里,TOC其实玩出了新花样,核心还是那几个关键词:瓶颈识别、DBR鼓-缓冲-绳,只是落地效率比十年前高太多。
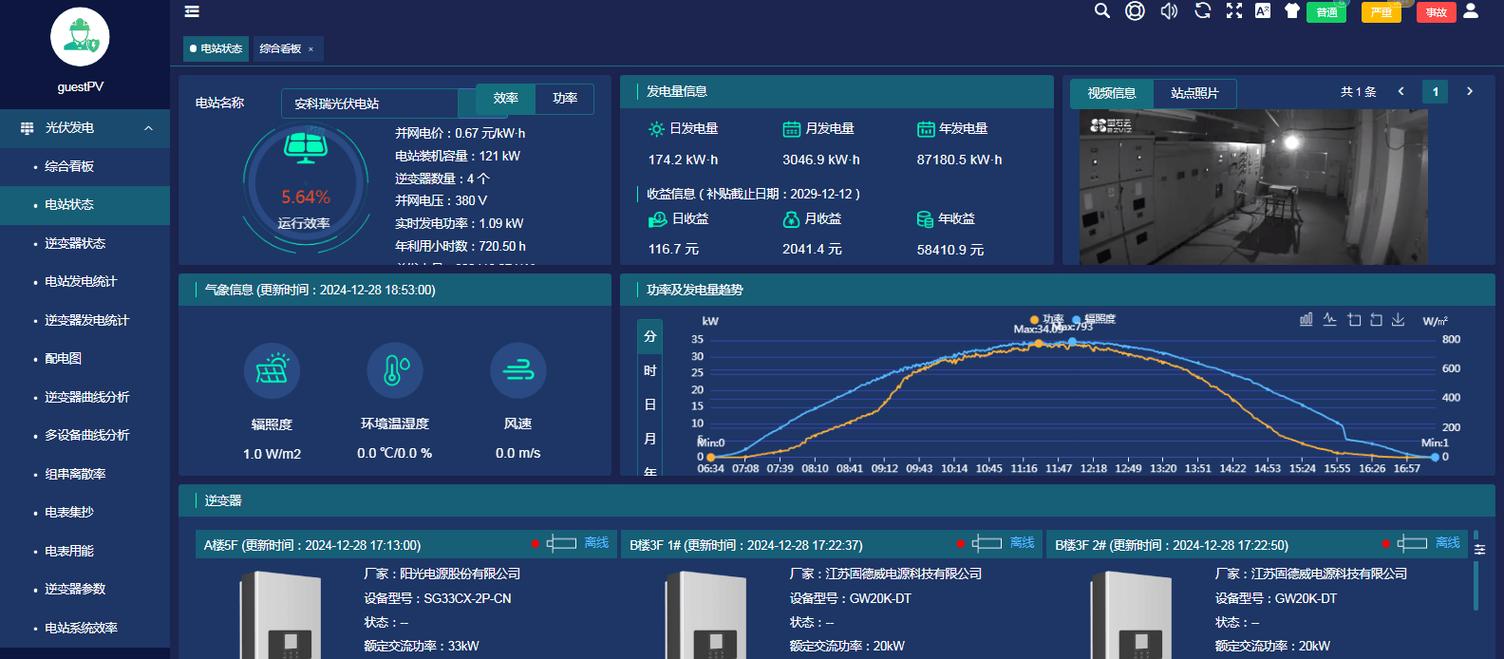
去年我接触过长三角一家做光伏支架的工厂,多品种小批量,交期卡得死,原来延误率超过30%,老板愁得掉头发。他们去年结合MES系统做TOC优化:
💡 实时抓每个工位的在制品滞留时间,自动识别当前流动瓶颈,不用IE工程师天天蹲车间算;
✅ 全工厂所有非瓶颈工位,全部跟着瓶颈工位的节奏走,用「绳子」也就是生产节拍卡着投料,绝不提前投产;
❗ 给瓶颈留好缓冲时间,避免异常停线影响整个产出。
结果呢?没加一台新设备,三个月交期延误率降到4%以下,整体产能提了18%,光延迟违约金一年省了两百多万。
问:小工厂没上MES,用不起数字化,是不是就玩不了约束理论(TOC)?
答:完全扯。十个人的小五金厂,拿个白板就能做。核心逻辑不变:找到你当前最慢的那个环节,所有环节都跟着它走。比如你开料一天能出1000件,外发电镀一天只能收300件,你开料开1000件干嘛?堆着占地方,拖现金流,开料师傅没事干,让他去帮着打包、保养设备,哪怕歇着都比瞎做半成品强。我见过好多十来个人的小工厂,改完之后交期直接砍半,没花一分钱,这就是TOC的魅力。
TOC落地最容易踩的三个坑
我见过太多工厂学TOC,学了个皮毛就下场,最后没效果,反过来骂TOC没用,其实都是踩了坑。
第一个坑:一找到瓶颈就想着投钱扩产能
TOC第一步从来不是打破瓶颈,是挖尽瓶颈。你的瓶颈是CNC加工,先算算换刀时间能不能从20分钟降到8分钟?能不能把瓶颈工位的杂活挪给旧设备干?能不能把夜班开起来?80%的情况,挖尽瓶颈就够满足当前订单了,根本不用投几十万买新设备。上来就扩,钱花了,瓶颈挪地方了,又是一堆闲置产能。
第二个坑:死抓工位稼动率考核
绝大多数工厂的考核都是「每个工位稼动率必须到90%以上」,逼着工人不停干。TOC告诉你,非瓶颈工位的稼动率本来就不该到100%!你让他不停干,生产出来的全是卖不出去的库存,亏的钱比闲置那点人工多十倍都不止。改考核,只考核瓶颈工位的稼动率,非瓶颈只考核准交,别瞎逼逼稼动率。
第三个坑:只看产能不看有效产出
什么叫有效产出?能卖出去拿到钱的才叫产出,堆在仓库的半成品那叫负债。很多工厂提了10%的产能,多堆了20%的库存,现金流直接崩了,赚的钱全压在仓库里,这不叫改善,这叫找死。
说实话,现在制造圈吹得神乎其神的概念太多了,又是工业4.0又是黑灯工厂,大部分中小工厂根本蹭不上。反而约束理论(TOC)这种,抓核心、花少钱、见效快,太适合当下多品种小批量的制造环境了。
不过话说回来,它也不是万能药。如果你是做大规模标准化生产的,本来瓶颈就固定,那收益确实没那么大。可要是你天天被交期、库存压得睡不着,不妨回去找找你工厂的瓶颈在哪,试一把,反正也亏不了什么。
相关推荐
-
增材制造(3D打印):从玩具到工具,我们走了多远?
一、我亲手打废了第一版涡轮叶片 上个月,车间里那台激光粉床熔融设备又报警了。第三遍,同一个位置,微裂纹。一堆镍基高温合金粉末,每公斤四千多块,全成了废料。说实话,当时我差点把安全帽摔了——但这就是玩金属3D打印的日常。你永远不知道下一次打印会崩在哪里。 五年前,我刚开始接触这行的时候,市面上还在吹“3D打印将消灭传统制造业”。现在呢?超市里印着“桌面级”的小…
-
车联网:让汽车从 “老司机” 变 “话痨闺蜜” 的秘密
开车时突然想起忘关家里空调?刚拐过路口就收到前方奶茶店取餐提醒?这些曾经只在科幻片里出现的场景,如今正被车联网变成日常。这个听起来高冷的技术名词,早已偷偷钻进我们的方向盘、仪表盘和导航屏,把钢铁机器改造成了比副驾更懂你的出行搭子。 别以为车联网只是给汽车装个 “大手机” 那么简单。它更像给每辆车配了个 24 小时在线的智能管家,上能对接卫星导航规划最优路线,…
-
刷短视频的那些事儿:不止是打发时间那么简单
打开手机,手指轻轻上滑,一个又一个十几秒、几十秒的视频就钻进了眼里 —— 这大概是现在很多人每天都会重复的动作。不管是等公交时的碎片时间,还是饭后窝在沙发上的放松时刻,短视频好像总能精准地填满那些空当,让人不知不觉就沉浸其中。有人说它是 “电子榨菜”,配着吃饭能多扒两口饭;也有人说它是 “知识口袋”,随手刷两下就能学到点小技巧;还有人把它当成 “情绪出口”,…
-
短视频里的烟火气:藏在 15 秒里的生活切片
打开手机时总忍不住划向那个熟悉的图标,指尖在屏幕上轻轻一滑,就像推开了无数扇陌生人的家门。有人在厨房颠勺翻炒,热油溅起的瞬间混着葱姜蒜的香气仿佛能穿透屏幕;有人蹲在老巷口喂猫,三两只橘猫围着搪瓷碗呼噜呼噜的声响格外治愈;还有人在山顶对着云海大喊,风声里裹着的雀跃连隔着千里都能感受到。这些零碎的画面没有精致的脚本,却比任何电视剧都让人挪不开眼,不知不觉就耗掉了…
-
掌心的温度:一块智能手环里的科技温情
陈明第一次意识到科技能装下牵挂,是在母亲摔断腿的那个冬天。那天他正在实验室调试新研发的传感器,妹妹的电话突然打进来,声音带着哭腔说母亲在菜市场结冰的路面上滑倒,被路人送到医院时已经疼得说不出话。他握着手机往医院赶,寒风刮在脸上像刀子割,脑子里反复闪过母亲独自生活的画面 —— 每天清晨去买菜,傍晚坐在阳台择菜,晚上对着空荡荡的客厅看电视,这些日常里藏着的孤单,…


