别拿咨询公司的PPT套路骗我,DMAIC核心就是解决真问题
很多人提起六西格玛,第一反应就是一堆证书、一堆看不懂的公式,是大集团办公室里的玄学。我见过太多企业,花几十万请咨询公司做项目,最后拿回来几十本装订精美的报告,生产线该啥样还是啥样。 问题出在哪?从第一步D(定义)就错了。 很多人把问题定义成“我们要降低不良率”“我们要提升生产效率”,这种空泛的问题,怎么可能得到具体的答案?DMAIC的第一步,就是把问题拍死在黑板上,要具体到时间、地点、金额、标准。我们当时给这个汽配厂的问题定义就是:2023年10-12月,冲压车间3号线B柱加强板回弹不良率3.17%,单月报废损失128000元,项目目标为6个月内将不良率降到0.8%以下。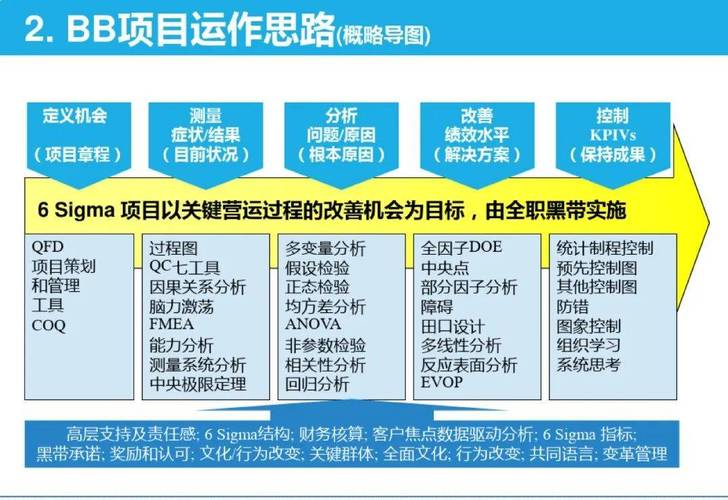
最容易翻车的两个坑:测量和分析
走完定义阶段,很多人就急着跳去改参数,恨不得第二天就出成果。这种急功近利,十个项目九个翻。 DMAIC里M(测量)和A(分析)是花时间最多的两步,也是最不能省的。先说测量,你连不良的测量都测不准,分析出来的结果能信?我们当时测回弹,一开始让工人用普通游标卡测,同一个零件换两个工人测,差了0.12mm,回弹的公差才0.15mm,相当于一半的测量结果都是错的。后来我们专门校准了测量工具,做了GRR测量系统分析,合格了才开始收集数据。 再说分析,太多人上来就凭经验拍板,说肯定是冲压压力不对,调了半个月没好,又说材料硬度不对,换了三批钢材还是不行。DMAIC要求你把所有可能的影响因子全列出来,再用数据筛选,哪一步都不能跳。我们当时列了12个可能的因子,从压边力、冲压速度、润滑剂量到钢板的屈服强度,一个个筛选,最后发现两个关键因子:压边力和下料尺寸,这俩才是回弹超标的核心原因,老师傅一开始猜的冲压压力,贡献还不到5%。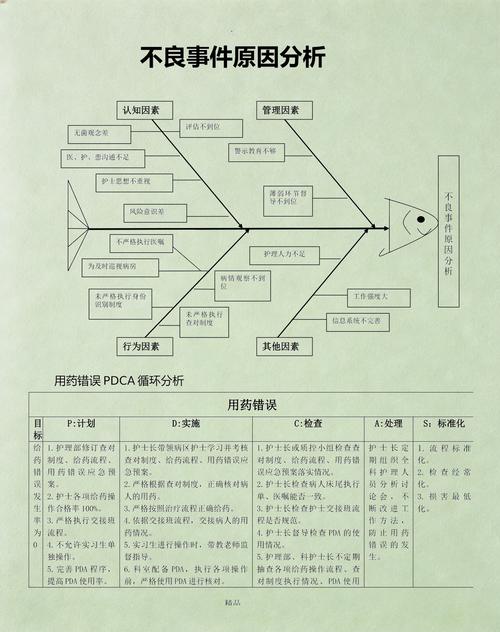
最后一步最容易忘:把改进锁进流程里
相关推荐
-
化工不神秘!藏在你生活里的那些 “魔法”
提到化工,很多人第一反应可能是冒着浓烟的大烟囱、满是玻璃仪器的实验室,或者是标签上一堆看不懂的化学方程式。但其实咱们每天从睁眼到睡觉,接触到的化工产品比吃饭的次数还多,它早就是生活里最 “隐形” 的小伙伴了,只是你可能没太留意而已。 就拿早上起床说吧,你挤的牙膏里有摩擦剂和表面活性剂,这些都是化工合成的,能帮你把牙齿刷得干干净净;洗脸用的洗面奶,不管是控油的…
-
O2O 模式:连接线上线下的商业新生态
O2O,即 Online to Offline(线上到线下),早已不是新鲜词汇,却在商业领域持续释放着强大的变革力量。这种模式打破传统商业中线上与线下的割裂状态,通过数字技术搭建桥梁,让消费者的需求与实体服务、商品供给形成高效对接,既保留了线上便捷性,又兼顾了线下体验感,成为重塑消费场景、优化商业效率的重要引擎。从早期的团购网站到如今的即时零售、线上预约到店…
-
工业机器人:别被万能神话忽悠了——15年从业者的血泪告白
都说工业机器人能解决用工荒——我笑了。干了十五年自动化,看着这玩意儿被捧上神坛,又亲眼见过无数工厂被它坑得血本无归。今天不说客套话,咱们掰扯点实在的。 去年去一家‘无人工厂’参观,宣传片里的机器臂群魔乱舞,可实际呢?稼动率不到60%,停产调试时间比干活还长。这就是真相。所以,这行需要扒一扒。 机器人真的啥都能干?别天真了 上周去一家汽配厂,老板指着新买的六轴…
-
RPA:重塑业务流程的智能力量,机遇与挑战并存
RPA,即机器人流程自动化,正以独特的技术特性渗透到各行各业的业务环节中,成为推动企业数字化转型的重要工具。它通过模拟人类在计算机上的操作行为,按照预设的规则自动执行重复性高、规则明确、逻辑性强的任务,不仅能大幅减少人工操作的失误率,还能显著提升工作效率,为企业节省大量的人力成本和时间成本。在当今快节奏的商业环境中,企业对运营效率的追求日益迫切,RPA 的出…
-
现代高端装备制造中的铸造工艺:老手艺的新玩法
上个月去山东威海一家做风电轮毂的铸造厂跑现场,鞋上沾了三天没洗干净的型砂。现在想起那股热烘烘的铁水味,还觉得有点上头。很多人提起铸造,第一反应就是黑烟滚滚的小作坊,抡着铁勺浇铁水的老把式,早就该被先进加工技术淘汰了。真不是这么回事。你坐的风电发电机核心轮毂,挖隧道的盾构机刀盘,航空发动机的叶盘,哪一样离得开铸造? 别把传统铸造和落后划等号 早十几年前,国内主…