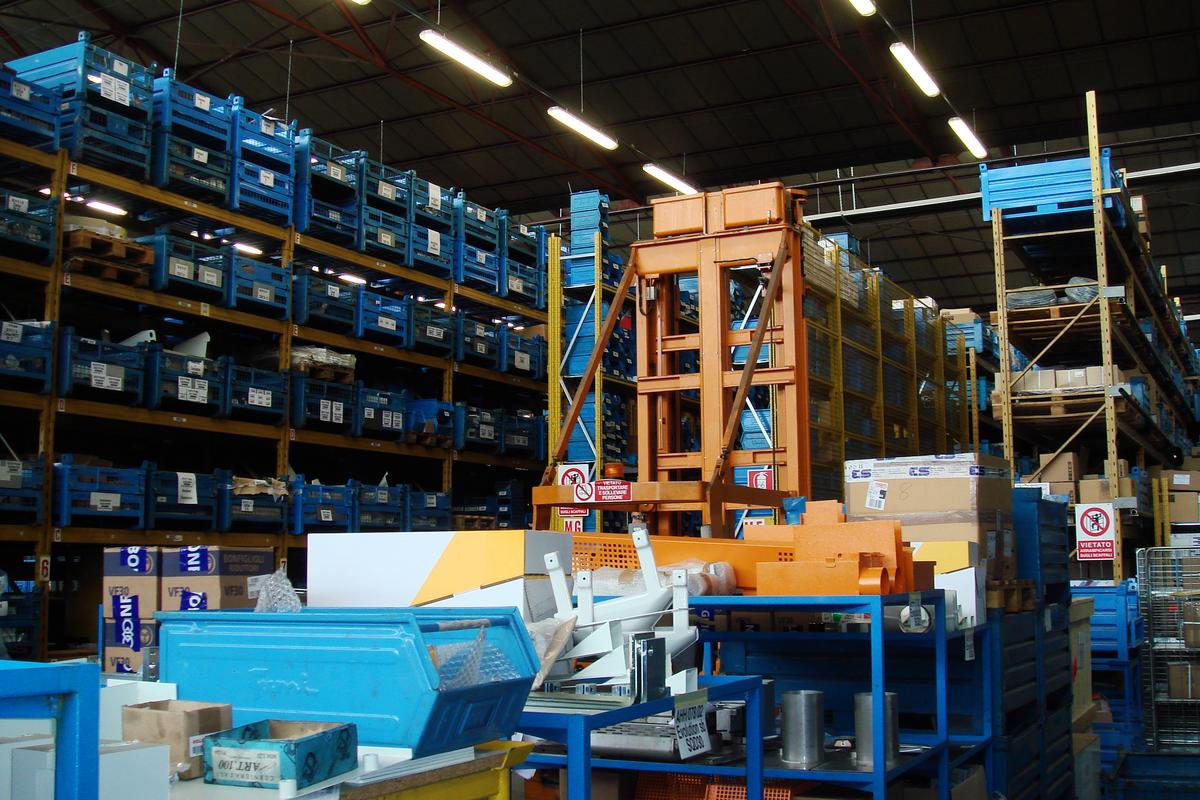
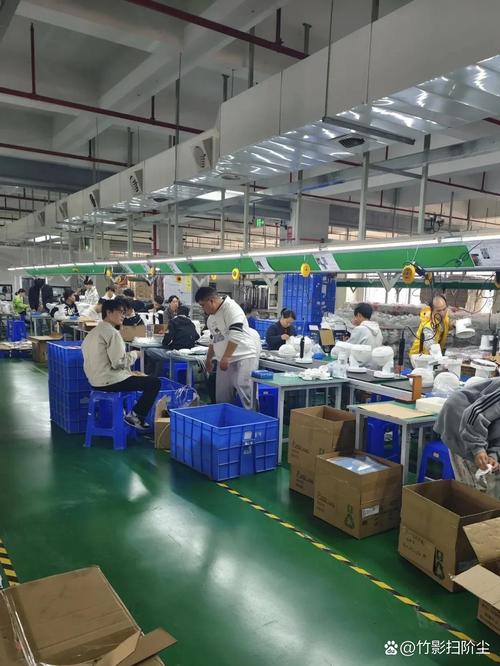
珠三角跑工厂,见过太多老板栽在库存上。原料囤多了过期贬值,半成品堆在车间占地方,卖不出去的成品压得现金流转不动,好好的厂子,活生生被一堆铁一堆料拖垮。前两年认识一个做汽车座椅零配件的老板,原来光是车间里的在制品加原材料就压了三千万,银行贷款到期差点把厂抵押出去,改了三个月拉动系统,半年后库存降到八百万,多出来的两千多万直接投了新的新能源配件生产线,今年光这块利润就翻了一倍。
很多工厂还在用传统的推式生产,计划部门根据月度预测算产量,把料一步步往下游工位推,不管下游要不要,到点就得做。做多了堆着,做少了抢料,乱得像菜市场。
问:拉动系统是不是就是看板管理?
答:很多人都这么认为,其实错得离谱。看板只是拉动系统落地的其中一种工具,早年丰田用纸质看板传递信号,现在很多工厂用数字化电子看板,还有的直接用AGV、RFID自动触发拉动指令,核心从来都不是工具,而是
,不是计划部门拍脑袋定产量,用户要多少我做多少,下游要多少上游产多少,绝不多做一件。
问:小工厂能用拉动系统吗?是不是只有大厂砸钱才能玩得动?
答:完全不是这么回事。我在浙江见过一家十几个人的五金冲压小厂,总共两条生产线,没花一分钱上系统,就在车间入口挂了两块白板,每次下游组装工位领完料,就在白板上记清楚缺什么缺多少,冲压车间按这个需求做,原来按月备料囤十万块的钢材,现在只留两万块的安全库存,资金周转快了三倍,每年光利息就省了好几万。适合自己就好,根本不用追求高大上的配置。
不过话说回来,拉动系统也不是万能的,前提是你的基础生产管理不能太乱,连工位节拍都算不清楚,那改啥都白搭。
说实话,我见过太多工厂做拉动做失败,十个里面有八个是没抓住核心,上来就瞎改全流程,折腾半天做不下去,反倒说拉动没用。其实只要抓好三点,哪怕先改一条线,也能看到效果。
💡 找对拉动的起点。拉动不是全流程所有工位都一起拉,你得先找到整条生产线的
,所有上游都跟着瓶颈工位的产出节奏走,瓶颈做多少,上游就供多少料。很多工厂上来就从原料仓开始拉,拉到最后瓶颈工位堆得满坑满谷,还是错。
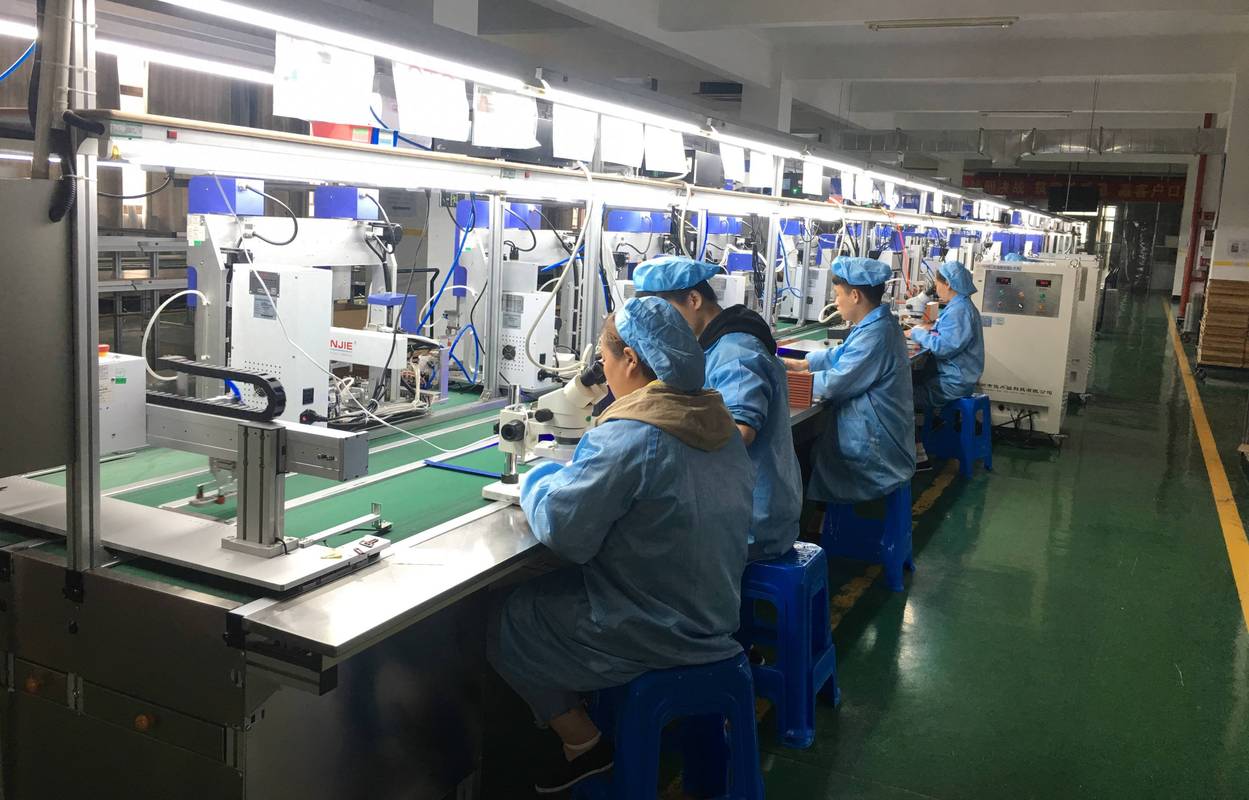
❗ 卡死在制品的量。每个工位只允许放规定量的在制品,用完了再补,绝不多做。深圳有一家做新能源电池结构件的工厂,原来每个工位都堆两三天的活,整个车间连叉车都开不进去,找个零件要找半小时,改成拉动之后,每个工位最多留4小时的在制品,一下子空出了三分之一的车间面积,生产周期从七天缩到两天,出货速度翻了一倍还多。
✅ 拉动信号不能断。不管你用白板还是用系统,下游缺料的信号必须准确及时传到上游,今天缺十个料,你不能明天才说,更不能传成缺一百个。很多工厂失败就是栽在这,信号错了,要么断料停机,要么又堆一堆库存,最后干脆回到老路上。
放到现在,2024年了,拉动系统早就不是当年丰田的纸质看板那一套了,结合数字化之后,很多原来用不了拉动的场景,现在都能用。
比如小批量多品种的柔性生产,原来大家都说这种场景做不了拉动,因为品种换得快,需求变的勤,不好定。现在很多做定制家具的工厂,用数字拉动系统,每个客户的订单下料完成之后,自动给后续的封边、开孔、安装工位发拉动信号,每一步都跟着订单走,根本不会多切一块板,原来切错板的损耗有8%,现在降到3%不到,一年省大几十万的板材钱。
还有供应商协同的拉动,原来很多工厂给供应商下季度订单,供应商送一大堆料过来堆在仓里,现在改成上线边拉动,生产线用多少,叫供应商送多少,有些距离近的供应商一天送三次,原材料库存直接降了七成,仓管员都少雇两个。
很多咨询公司上来就忽悠工厂花几十万上百万买系统,其实真没必要。你先找一条最乱的生产线试点,先改规则,跑顺了三个月看到效果了,再慢慢铺开,实在不行回头也没什么损失,试错成本极低。
现在制造业利润薄得像一张纸,你卖一百万的货,可能赚不到五万,但是把压在库存里的钱挤出来,那就是实打实的纯利润。拉动系统不是什么高大上的工业玄学,就是帮你挤水分省成本的工具,用对了,给工厂省出几百万,就是很平常的事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造业降本神器:拉动系统为什么能帮工厂省出几百万 https://www.dachanpin.com/a/tg/70168.html