为什么你的测量数据根本不可信?
很多人默认,测量就是客观的。错。
哪怕你用的是上百万的进口三坐标,换个操作员夹紧力度不一样,换个时间车间温度变了两度,出来的数据差出半个公差带,太常见了。
去年我去东莞辅导一家做新能源汽车电池结构件的工厂,他们碰到一件邪门事:生产车间自检全合格,发到客户那边全判退。两边设备都是校准过的新机,来回扯了半个月,最后拉出来做测量系统分析(MSA)才发现,车间测量台放在冲压机旁边,震动导致设备偏了快3丝,就这么点事,亏了十几万运费不说,差点丢了客户。
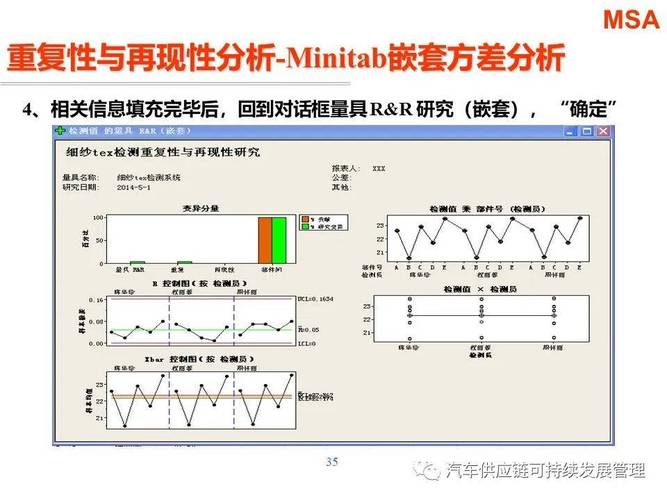
问:我设备都送计量院校准过了,还需要做测量系统分析(MSA)吗?
答:校准只能证明设备本身的静态精度符合要求,解决不了人、环境、夹持、取样方法带来的整体变异啊。校准是对设备单点误差的修正,MSA分析的是整个测量流程在实际生产场景下的总波动,完全是两回事。举个最简单的例子,校准合格的千分尺,新手老师傅拧的力度不一样,读数差个一两丝太正常,这个误差校准根本不会管,只有MSA能揪出来。
现在工厂做MSA最容易踩的三个坑
❗ 坑一:拿校准证书当MSA报告,刚才已经说过了,这是最多工厂犯的错。
❗ 坑二:死抠旧手册的样本要求,不管什么生产类型,都要10个零件每个测10次,折腾大半天,对小批量多品种的订单来说,纯纯浪费人力。说实话,现在新能源、高端装备都是短周期小批量生产,AIAG最新的MSA指南已经明确允许简化流程,只要能证明分辨率满足要求,不用硬堆样本量。
❗ 坑三:做一次就万事大吉,报告锁进文件夹落灰。设备用久了有磨损,车间搬了位置环境变了,换了一批新操作员,测量系统的变异早就变了,你那几年前的报告还能作数?
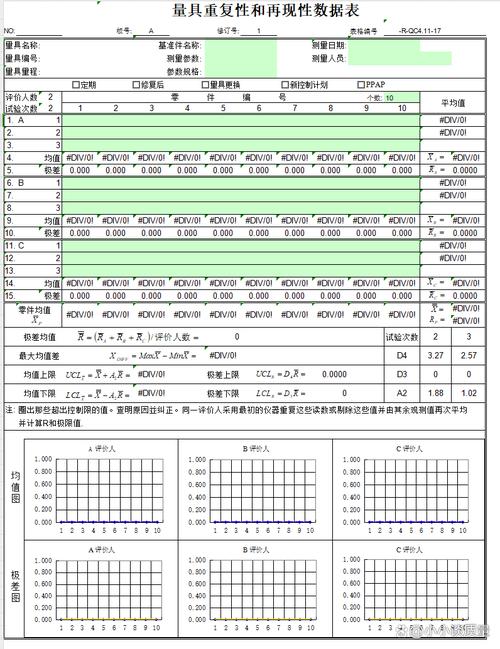
现在很多头部整车厂的供应商已经用上了数字化工具,把测量系统分析(MSA)集成到在线SPC系统里,每次换型、每次设备搬迁之后自动触发偏倚分析,不用人工折腾几十次测量,这就是最新的落地实践,省事还准确。
问:我们是做高端定制装备的,一单也就几件产品,根本凑不出MSA要求的样本量,怎么办?
答:这个问题现在太普遍了,完全不用死磕传统计量型MSA的样本要求,你可以用计数型MSA的信号分析法,或者用简化的偏倚分析,只要能证明测量系统的分辨率能分辨出至少5个过程变异,也就是 NDC 大于5,P/T比 小于30%,满足使用要求就行,IATF16949最新的审核要求也认可这种灵活做法,不用为了凑样本专门做一堆无用的零件浪费钱。
拿到MSA结果之后,到底该做什么?
百分之八十的工厂做MSA都是为了应付审核,算出来NDC够,P/T比合格,签字盖章交上去就完事了。说实话,这才是最大的浪费。
如果你的MSA结果不合格,说明什么?说明你现在所有的测量数据都不能信,你根本分不清楚,到底是零件本身真的不合格,还是测量把好零件测坏了,把坏零件测合格了。这个时候,你得顺着变异来源挖:是操作员读数习惯不对?赶紧拉去培训。是夹持工装晃动?改工装。是设备分辨率不够?该换就换。我去年接触江苏一家做光伏硅片切割刀轮的工厂,MSA不合格查了三天,最后发现是车间空调对着测量台吹,早晚温差导致设备底座变形,调整了空调出风口位置,没花一分钱,重复性就合格了,之后不良错判率直接降了12个点,一年省了几十万报废成本。
如果MSA结果合格,也不是就完了,你得把MSA算出的测量变异,代入后续的SPC过程能力计算,不然你算出来的CPK都是错的,过程变异都被测量变异盖住了,你根本不知道实际生产稳不稳。
不过话说回来,MSA也不是什么高大上的黑科技,就是一个帮你把测量水搅浑的地方给清出来的工具,不是给审核看的摆设。你用对了,就能帮你少错判,少报废,少赔客户钱。
不信你现在去车间,随便抽10个你认为合格的零件,找三个不同的操作员各测一遍,把数据摆出来看看,差多少,你心里就有数了。
相关推荐
-
奢侈品:工艺、价值与时代语境下的多维审视
奢侈品作为人类物质文明与精神追求交织的产物,始终承载着超越商品本身的复杂内涵。从欧洲文艺复兴时期匠人们手工打造的珠宝钟表,到如今全球顶尖品牌传承百年的定制服饰,奢侈品的核心从未脱离 “极致工艺” 与 “稀缺属性” 两大支柱。这些作品往往需要工匠耗费数月甚至数年时间,通过数十道乃至上百道精细工序完成,每一处针脚、每一次打磨、每一颗宝石的镶嵌,都凝聚着对细节的极…
-
工业客户成功:从卖设备到帮客户赚真钱
很多做工业的老板,一提到工业客户成功,第一反应就是——不就是售后修机器吗?大错特错。我跑工业圈快十五年,见过太多设备厂商,参数比头部好,价格比头部低,就是做不大,死就死在把客户成功当成了售后。 工业客户成功的核心,从来不是”交付”,是”帮客户落地” 现在内卷到什么程度?只要你敢开价,就有人比你低十个点。拼参数拼…
-
链上星河:在数字潮汐里打捞永恒的微光
当代码编织的藤蔓缠绕住时间的纹路,当加密的密钥在虚拟与现实的交界处闪烁,一种名为区块链的存在正以沉默而坚定的姿态,重新定义着信任的模样。它不是冰冷机器里运转的指令,更像一条流淌在数字世界的星河,每一颗节点都是发光的星子,每一次共识都是星轨的交汇,将分散的微光汇聚成照亮未来的璀璨光河。 我们常常在现实的迷雾中寻找可靠的锚点,却总在信息的洪流里迷失方向。文件被篡…
-
车轮上的人间星河
夜色像一块浸了墨的绒布,缓慢覆盖城市的轮廓时,王师傅正用粗糙的手掌擦拭货车挡风玻璃上的薄霜。他指尖划过玻璃上凝结的冰花,那些细碎的纹路在灯光下折射出微光,像极了老家院子里冬天窗棂上的景致。方向盘上还留着前一晚歇脚时保温杯捂出的温度,仪表盘的蓝光在黑暗里跳动,像一颗安静燃烧的星。这是他跑南北线的第三个年头,每一条国道的弯道、每一处服务区的热水房位置、甚至每片区…
-
北京物流公司怎么选?先分清快递、专线和综合供应链,再按货物类型定
在北京找物流公司,很多人的第一反应是打开手机搜“北京物流公司”,结果跳出来一堆名字,反而更不知道选哪家。其实问题不在“哪家好”,而在“你属于哪种需求”。北京物流市场大致可以分成四类:全国性快递、本地专线、单一运输公司和综合供应链物流。选错类型,后面谈价格、谈时效都是白搭。先判断自己发什么货、运多远、要不要管仓储,再谈选哪家公司,顺序不能反。 筛选评判标准:先…