
为什么说柏拉图是质量控制(QC)七大手法里的”问题挖掘机”?
柏拉图的核心逻辑,就是大家常说的二八法则:80%的质量问题,来自20%的核心诱因。很多工厂做质量,习惯眉毛胡子一把抓,所有问题排一排,平均分配精力去改,结果什么都改不好。柏拉图就是帮你把杂七杂八的问题排好队,先砍最重要的那个,投入少,见效快。
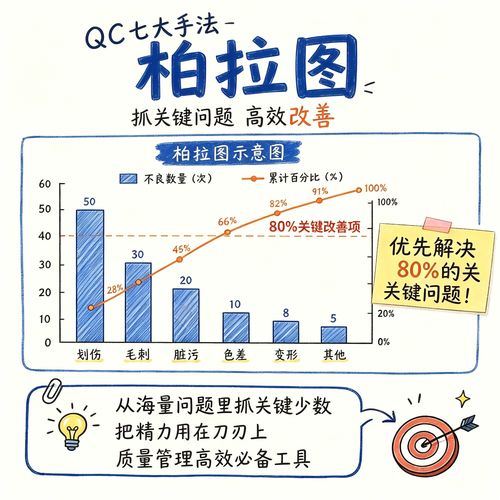
问:是不是只有刚起步的新工厂才需要用柏拉图做分析?老厂做了十几年,熟门熟路不用做了?
答:还真不是。我上个月碰过一家做了三十年的港资五金厂,老板一直坚定认为自家产品不良主要是新工人操作不小心,每年花好几万做工人培训,不良率还是下不去。后来逼着他们把三个月的不良数据全部拉出来做柏拉图,结果出来吓一跳:72%的尺寸不良,都来自那台摆放在角落、用了十二年的旧冲床导轨磨损。老板当场拍大腿,说这么多年换工人培训的钱,够买三台新冲床了。
就是这么神奇。你以为的问题,和真正的核心问题,往往差着十万八千里。
2024年制造工厂用柏拉图的最新实操
别觉得这是老方法就过时,现在很多工厂用MES系统自动采数据,做柏拉图比十几年前手工画图快几十倍,哪怕是小工厂,用Excel拉个表也能做,根本没难度。
💡 第一步:整理对应周期的不良数据
别随便拿一天的数据凑数,一定要选正常生产的1-4周的数据,覆盖原材料批次、工人轮班的正常波动。很多新人图省事,把所有没法归类的不良都塞去”其他”项,要是”其他”占比超过20%,这图基本废了,一定要把能拆分的不良全部拆出来。
💡 第二步:排序算占比,出图
把不良类型按发生频次从高到低排序,分别算占比和累计占比,就能画出柱状加折线的柏拉图了。
问:质量控制(QC)七大手法里还有检查表、鱼骨图、直方图这些,它们和柏拉图要怎么配合用?不会重复吗?
答:怎么会重复,这套工具本来就是一套组合拳。常规的流程是:先用检查表收集现场的不良数据,再用柏拉图从一堆问题里揪出最核心的那一个,锁定核心问题后,再用鱼骨图从人、机、料、法、环五个维度拆解原因,最后用直方图、散布图验证是不是真的解决了问题。
举个实例,去年给东莞一家做消费电子结构件的工厂做辅导,他们不良率一直下不来,拉了柏拉图出来一看,61%的不良都是外观划痕,核心问题一下子就出来了。之前他们全怪后加工工序的工人不小心,罚了不少钱,工人怨声载道还没改善。后来用鱼骨图一拆解,才发现原来是原材料进厂的时候,供应商贴错了保护膜的规格,运输途中就把表面磨花了,问题出在前端入料检验,和后加工工人半毛钱关系没有。调整了入料检验的检查项之后,不良率直接掉了40%,没花一分钱改造。
新手用柏拉图最容易踩的三个坑
第一个坑:数据周期不对。选了刚好设备检修、或者赶工换料的特殊周数据,做出来的柏拉图完全偏离实际,自然找不到问题。除非你就是专门分析那次异常,不然一定要选正常生产周期的数据。
第二个坑:分类逻辑混乱。一会按不良类型分类,一会按生产工序分类,把两个维度混在一起,出来的图乱七八糟,什么结论都得不出来。一次就按一个维度分,想要其他维度的结论,就再做一张,没那么麻烦。
第三个坑:做完图就万事大吉。很多工厂做柏拉图就是为了给客户看审核报告,做完就存在硬盘里吃灰,根本没想过跟着这个结论去改问题。工具是用来解决问题的,不是用来凑报告的,这点千万别搞反。
说实话,现在制造业圈子都在追新概念,什么AI质检、数字孪生,一堆工厂花了大几百万上设备,最后连核心问题都找不对,还不如把质量控制(QC)七大手法这些基础工具玩透。几块钱的电费,半天的功夫,就能帮你省掉几十万的浪费,这买卖怎么算都划算。
对吧,干制造的,能省钱解决问题,就是好方法。
相关推荐
-
确定性网络:工业通讯那点糟心事,总算有人说透了
你信吗?就在上个月,一家汽车焊装车间因为网络抖动,整条线停了17分钟。损失的钱我不说了,现场那个气氛……技术主管脸都绿了。事后查原因,就是某个交换机队列堵了,几十台机器人同时傻眼。这要是放在普通办公网,掉个包重传一下无所谓的。但在工业控制里,差个0.1毫秒都可能是灾难。说白了,我们需要的是确定性网络,不是那种“尽力而为”的网吧级以太网。 我入行十五年,见过太…
-
工业物联网实战:那些年我们追过的传感器与数据噩梦
去年秋天,我被拉去一个铸造车间看产线。厂长拍着那台比我父亲年纪还大的冲压机,说“我要实时监控它的震动和温度,还要数据上云!”——是是是,物联网嘛,万物互联嘛。可您这老伙计连个像样的 PLC 接口都没有,网口更是天方夜谭……我蹲在那里看油污斑驳的机身,突然觉得自己像个要去给拖拉机安装自动驾驶的傻子。 但这就是国内制造业的日常啊。满世界的工业物联网方案,听起来一…
-
职业教育:被低估的 “技能快乐星球”,藏着多少逆袭密码?
提到职业教育,不少人脑子里会自动蹦出 “成绩不好才去” 的老观念,仿佛这里是学习生涯的 “备用选项”。可要是真这么想,那可就亏大了 —— 要知道现在的职业教育早就不是十几年前的模样,它更像一个藏满宝贝的 “技能快乐星球”,里面既有能让你变身 “技术大神” 的实操课堂,也有毕业后直接对接企业的 “绿色通道”,甚至还能让你凭着一手绝活,活得比当年班里的 “学霸”…
-
酒店:不止于栖身的生活切片容器
当人们踏上旅途,或是在城市中寻求一段短暂的喘息,酒店往往成为串联起这些时刻的重要节点。它并非简单的砖瓦构造,而是装载着无数人情绪与故事的特殊场域,既提供着标准化的舒适保障,又暗藏着个性化的温暖细节。很多人对酒店的认知停留在 “睡觉的地方”,却忽略了它在现代生活中扮演的多重角色 —— 它可以是商务人士高效办公的临时据点,是旅行者探索城市的起点,更是陌生人之间产…
-
生产线平衡:离散制造降本提效的隐形密码
我跑过近四十家各类制造工厂,见过最离谱的场景是什么?线尾堆了快半个车间的半成品,前头开机器的工人靠在设备上刷短视频。十次有九次,问题出在生产线平衡上。 很多工厂对生产线平衡的误解有多深 不少老板觉得,生产线平衡就是IE工程师拍脑袋匀活,给工人分分工就完事儿。花大价钱上自动化、扩产能,就是不肯花心思调这条线的平衡。我去年去过一家年产值两个亿的乘用车汽配厂,老板…

