上个月跑东莞看一家做新能源汽车连接器的工厂,老板拉着我吐槽了快一小时。之前他们给新势力供高速连接器,试量产阶段良率一直卡在83%,换了三批材料,改了两次模具,良率就是上不去,光报废的铜端子和塑胶料就废了四十多万。后来厂里一个退休返聘的老制程工程师,用田口方法调了三次参数,两周不到,良率干到97%。
很多人一听到田口方法,第一反应是上世纪七八十年代的老东西,早就被六西格玛、AI优化取代了。真不是。我最近半年接触的三家动力电池厂、两家光伏切片厂,都在拿田口方法做工艺参数优化。
它最香的点在哪里?
。
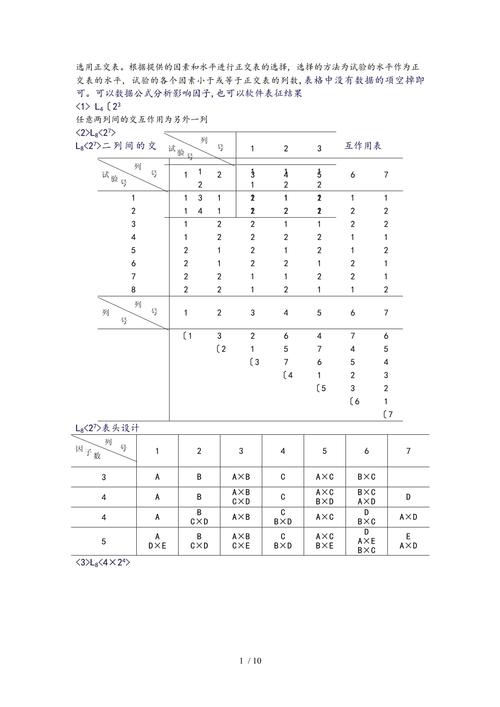
你想啊,要是你有四个参数,每个参数三个水平,全因子实验要做3^4=81次,用田口方法的正交表,只要做9次。就按一次实验花一千块算,81次就是八万一千,9次只要九千。差了整整十倍。
问:田口方法跟六西格玛都是做质量改进,到底有啥不一样?
答:差得远了。六西格玛偏向于流程纠错,找现有生产里的问题,大多是事后改进。田口方法从设计阶段就把质量嵌进去,核心逻辑就是「质量是设计出来的,不是检出来的」,从根源上减少后期的质量成本。而且门槛差很多,六西格玛需要专门的黑带团队,一套流程走下来半年起步,田口方法一个普通工程师拿个计算器就能做,小工厂三五天就能出结果。
这块核心。
田口的核心观点是什么?质量差不是说你不符合规格,而是你偏离目标值带来的整个社会的损失。举个例子,汽车转向螺栓要求扭矩是100±5N·m,你做出来94N·m,刚好卡在规格下限,按常规验收是合格的。但装车跑两年,螺栓松了,转向出问题,就是安全事故,这个就是偏离目标值带来的损失。
田口方法做优化,就是要让所有参数的输出都尽可能靠近目标值,而不是刚好卡在合格线就满足。这个思路放在今天的精密制造里,太有用了。你做新能源电机的磁钢装配,公差差一丝,扭矩波动就大,续航就掉,就是这个道理。
问:我们就是几十人的小注塑厂,没什么高端检测设备,能用田口方法吗?
答:太能用了。田口方法本来就是给制造业降成本发明的,不是什么高高在上的象牙塔工具。你调注塑工艺,无非就是温度、压力、保压时间、射速这几个参数,每个参数选三个水平,用正交表排九次实验,打九模测尺寸,普通游标卡尺就够用,算完就能选出最优参数,比你让师傅凭手感瞎调几十模,省的料钱都够发半个月工资了。很多小老板就是想不明白,舍不得花几千块做实验,天天浪费料,算总账亏得更多。
这两年AI建模火了,很多工厂想靠AI优化工艺,最大的问题就是拿不到足够多的训练数据,全做实验数据成本太高。现在业内的新玩法,就是先用田口方法做少量实验,拿到代表性足够强的数据,再喂给AI模型训练,比随机采样喂数据快太多,算力成本直接降了七成多。
去年浙江嘉兴一家做光伏硅片切割的企业,就是这么干的。他们要调切割线张力、走刀速度、砂浆浓度四个参数,用田口方法只做了18次实验,拿到数据训练AI模型,最后把切割线损耗降了12%,一年下来直接省了两千多万。听起来玄乎?其实就是老工具加新技术,化学反应就出来了。
不过话说回来,现在工业圈就爱追新概念,张口闭口大模型、工业元宇宙,钱砸了几个亿,落地没几个能真降本的。反过来,田口方法这种出来半个世纪的老工具,用对了,分分钟给你出成绩。
上个月那个东莞连接器厂,现在良率稳定在96%以上,每个月光报废成本就少了快两百万,整个项目投入不到十万块。你说值不值?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法:帮制造业把质量成本砍半的隐形武器 https://www.dachanpin.com/a/tg/70178.html