很多做制造的老板,现在还在靠老师傅的耳朵和手吃饭。
机器一开,老师傅绕着走一圈,敲两下听声,就能说出大概哪里出问题。
管用吗?真管用。但能一直靠吗?
现在的生产设备,早不是十年前那种结构简单的铁疙瘩了。一条汽车冲压线,动辄大几千万,高速运转的主轴、齿轮箱,任何一个小零件磨损,都可能导致全线停机。
停机一小时损失多少?十几万到几十万不等,赶上订单交付期,违约金都能顶半套系统钱。
更头疼的是,跟着工厂干了二三十年的老师傅,一个个都到了退休年纪。年轻人耐不住车间的苦,肯学手艺的越来越少。断档了,怎么办?
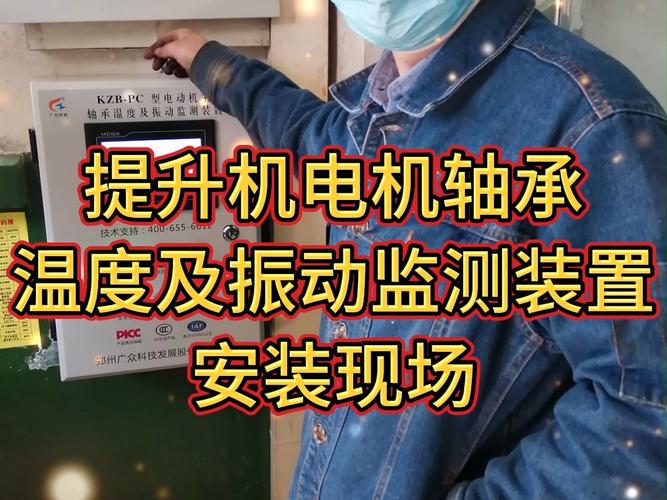
我去年接触过江苏苏州一家做汽车底盘件的工厂,就吃了这个亏。原来管设备的张师傅退休后,短短半年,生产线因为轴承过热烧了两次,直接损失小一百万。后来咬咬牙上了状态监测(CMS),才把这个窟窿补上。
问:状态监测(CMS)不就是往机器上装几个传感器吗?几千块就能搞定的事,有这么玄乎?
答:还真不是。传感器只是最基础的入口,真正值钱的,是匹配设备类型的故障诊断模型和算法。给风电齿轮箱做的模型,直接套到冲压机的曲柄滑块机构上,根本不准。市面上很多小厂商卖的CMS,其实就是加了个固定阈值报警,数值超了就响,误报率能超过一半,最后运维嫌烦干脆把报警关了,几万块打了水漂。
说白了,真正好用的状态监测(CMS),是把老师傅脑子里的经验,拆解成数据化的指标,存到系统里,新人上来也能用。
我跑过不下三十家落地CMS的工厂,踩过坑的比做成的多。总结几个最常见的:
💡 坑一:贪大求全,所有设备一股脑都装
很多工厂一上来就要给整条线所有设备都装监测点,预算花了一大半,其实根本没必要。只有
——比如主电机、主齿轮箱、冲压滑块、注塑机料筒这些,停机影响大、维修成本高,才值得上CMS。那些几千块就能换的小水泵、小风扇,坏了直接换就行,没必要花那个钱。
❗ 坑二:只买产品,不做行业适配
通用模型能通用,但不能通用到所有设备。你做矿山机械的和做食品包装的,设备运行工况天差地别,拿同一个模型去监测,不出错才怪。很多工厂上了CMS没用,就是卡在这一步。
💣 坑三:上线之后扔一边,还是按老经验来
不少工厂把CMS当门面,给客户参观的时候用,平时运维该怎么来还是怎么来,报警出来也不当回事。那你上它干嘛?浪费钱啊。
问:中小工厂预算只有几万,上状态监测(CMS)是不是就是奢望?
答:完全不是。这两年行业早就出了轻量化的方案,不需要你搞整套系统,只给核心设备的关键点位装,按点位付费,几万块就能搞定。我见过东莞一家做注塑的小厂,五个核心注塑机装了CMS,不到八万块,上线第三个月就避免了一次料筒过热报废的事故,一次就省了十几万,直接回本。
很多人对CMS的印象还停留在“远程看数据,超了就报警”,早更新了。
现在最新的实践,都是把状态监测(CMS)和边缘计算、数字孪生结合了。原来所有数据都要传到云端算,延迟高,网络差的时候还丢数,现在边缘节点就能实时分析,出结果秒级报警,稳多了。
不少工厂已经把CMS和MES、ERP打通了,排产的时候系统会自动根据设备的损耗状态调整排产计划,把高负荷订单安排在状态好的设备上,不仅减少故障,还能拉出来三到五个点的产能,这是真金白银的收益。
不过话说回来,现在行业还是鱼龙混杂,炒概念的多,真解决问题的少。选服务商的时候,别光看PPT吹得有多好,一定要找有同行业落地案例的,最好能去已经上线的工厂亲眼看看,误报率到底有多少,能不能真的提前预判故障。
别不信,对现在的制造行业来说,设备不停机,就是比什么都强的竞争力。状态监测(CMS)不是大厂才能玩的概念,只要你选对了点,找对了方案,小工厂也能靠它省下真金白银,赚出利润空间。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:状态监测(CMS):离散制造业设备运维的隐形护城河 https://www.dachanpin.com/a/tg/70195.html