跑过工业展会的人都见过。亮得能当镜子的新能源汽车车身,风吹日晒十年不褪色的风电塔筒,埋在地下几十年不生锈的输油管道。
哪来的?不是钢材本身性能逆天,是工业涂装工艺做得到位。
别小看这一层薄薄的漆,它是工业构件对抗腐蚀、老化、磨损的第一道,也是最后一道防线。
放在二十年前,涂装就是生产流程的“边角活”。找几个工人刷完,能盖住底色就行,没人太在意质量。
现在完全不一样。新能源、风电、海工、储能这些新产业起来,对涂装的要求刁钻到离谱。
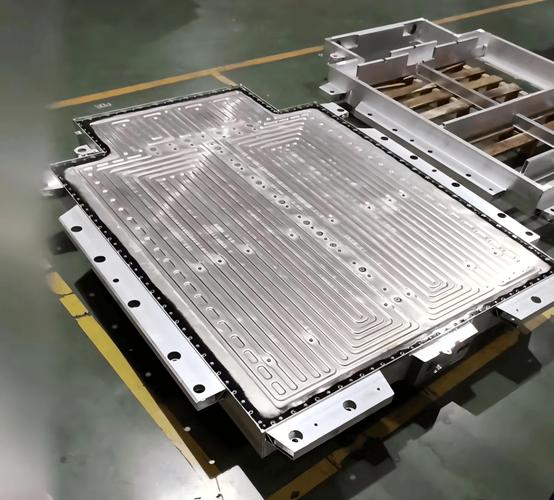
比如新能源汽车的
,既要涂层绝缘不漏电,还要防电解液腐蚀,还要能扛住-40℃到60℃的反复温差,不能开裂掉漆。普通涂装根本顶不住。
再加上双碳要求,VOC排放卡得越来越严,传统溶剂型涂料的生存空间越来越小,整个行业都在往水性、粉末涂装转型,工艺也跟着彻底改了规则。
问:是不是换了环保涂料就等于升级了工业涂装工艺?
答:哪有这么简单。涂料只是原料,工艺才是核心。同样的一线品牌水性漆,小作坊喷出来,流挂、针孔一堆,厚度差出一倍,用三年就锈得坑坑洼洼。正经大厂走前处理→电泳→底漆→面漆→固化全流程,每一步的温度、电压、喷涂距离都卡到丝,出来的涂层能稳用二三十年。
说实话,我前两年去南方一个重机厂考察,老板拍胸脯说换了几百万的进口涂料,结果产品出去不到三年就被客户退回来,拆开一看,前处理的酸洗池半年没换过酸,工件表面的氧化皮、锈迹根本没除干净,这不扯犊子吗?
❗ 行业内有个共识:前处理决定了70%的涂装质量。很多工厂把钱都砸在买好涂料、上好喷涂设备上,偏偏在这一步省钱,最后吃大亏。
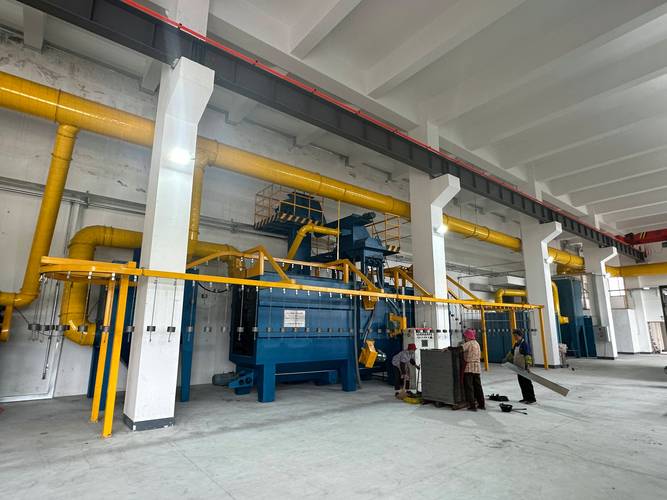
现在主流的前处理路线,早十几年前的磷化处理因为污染大,慢慢被
取代了,这是最近五年行业最大的变化,成本更低,排放更少,附着力还比磷化好。针对厚型结构件,抛丸、喷砂依然是性价比最高的选择,还能打出合适的粗糙度,让涂层咬得更紧。
💡 核心逻辑从来没变:涂层不是粘在工件表面,要让它和工件形成化学键结合,才能扛住各种腐蚀。
前处理没做好,一切都是白搭。
问:小批量定制工件的前处理,选抛丸还是化学处理?
答:看工件材质和使用场景。如果是厚钢板做的工程机械结构件,要求重防腐,抛丸效率高,还能增加表面粗糙度提升附着力,性价比最高。如果是薄铝板、镁合金的汽车零部件,怕抛丸打变形,那就走碱洗除油+硅烷钝化,效果稳定还环保。
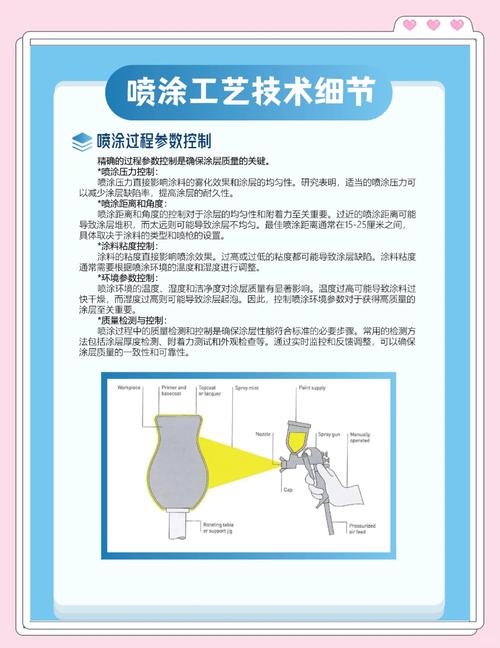
,就能省30%的涂料,还能提升涂层均匀度,投入才几十万,一两年就能回本。
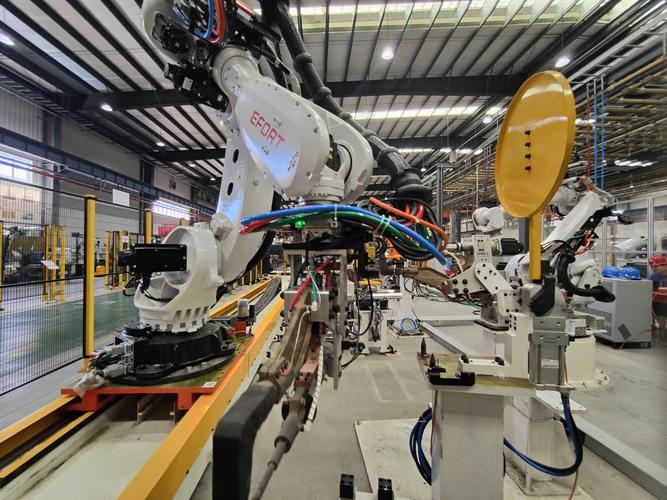
当然,头部大厂现在已经在玩新东西了。AI识别自动喷涂,机器人对着复杂构件,能自动识别拐角、凹槽这些死角,自动调整涂料流量和喷涂角度,比干了三十年的老工人喷得还均匀,涂料还能省15%左右。还有UV固化工艺,以前只能用在平面件,现在已经能用到异形结构件上,几秒钟就能固化,不用烧煤进大烘房,省出来的电费都是纯利润。
不过话说回来,也不用盲目追新。比如做近海重工的重防腐构件,现在低VOC溶剂型涂料的性能还是比水性好,符合国标就不用硬转,适合自己产品的才是对的。
真的,工业涂装这行,从来不是越贵越好。就是拼细节,差0.1mm的涂层厚度,差一遍除锈工序,工件的寿命就能差出十年。你看港口那些运营了三四十年的老塔吊,现在还亮堂堂不生锈,全靠当年做涂装的时候,每一步都卡得严。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业涂装工艺:不起眼的涂层,决定工业工件的寿命上限 https://www.dachanpin.com/a/tg/70311.html