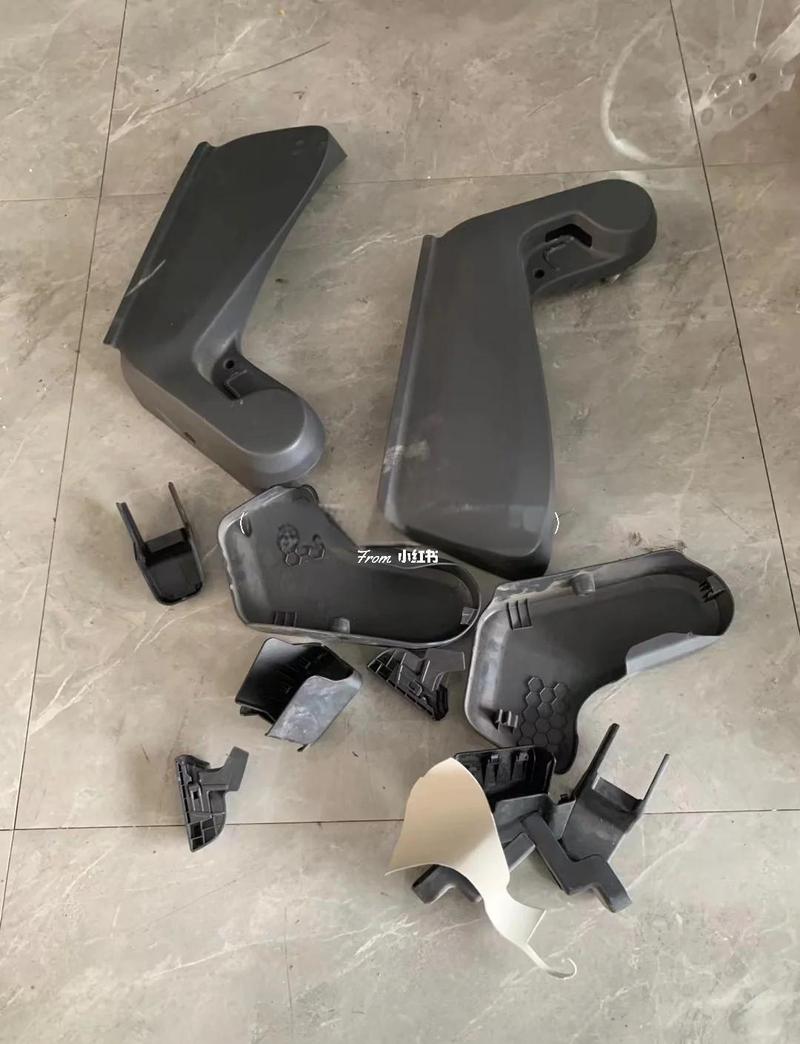
上个月帮珠三角一个小厂改了一套汽车内饰塑件的模具,改完之前他们试模废了37套料,光料钱烧了快十万。
说出来你不信。问题出在脱模斜度的公差预留,不是设计错了,是没人把注塑机的锁模力变形算进去。
现在年轻设计师画图纸,建模快标注齐,看起来挑不出错,一开模就出问题。核心原因大多不是技术不行,是只会套国标抄旧图,没把实际生产的变量算进去。
很多人学模具设计的时候,教材只讲了加工精度,没讲生产中的动态误差。热处理之后模芯会变形,这个很多人都知道,留了余量。但装到机台上的变形,连续生产的热变形,90%的新手都会漏算。
——也就是模具装到注塑机或者压铸机上之后,锁模、压射过程产生的弹性变形,加上连续生产两小时后模温升高带来的热变形。这两项变形加起来,误差能比设计公差大3倍,尤其是尺寸超过1米的大模具,总误差能堆到0.2mm以上,塑件直接超差报废。很多人试模第一次就废,问题十有八九出在这。
说实话,我刚入行的时候也踩过这个坑,当年给一个家电厂做外壳模具,出来的塑件对角线差了0.18mm,死活调不出来,最后拆了模芯重新磨,耽误了半个月交期,赔了不少钱。
放在十年前,我们算变形全靠经验估,现在不一样了,有工具能用,就别瞎蒙。
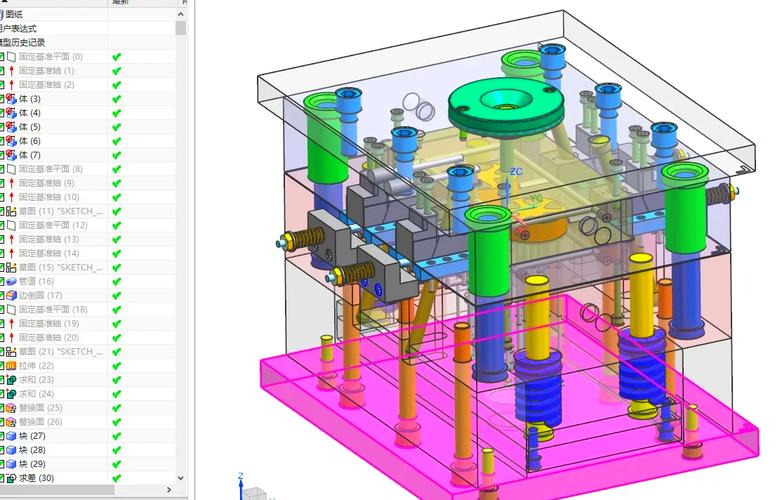
不过话说回来,我见过太多工厂花上百万买了模流分析软件,设计师只拿来出个报告应付客户,根本没把分析结果用到模具设计里,纯属浪费钱。现在行业里做高端订单的主流做法,是把模流分析出来的热变形、锁模变形数据,直接耦合到CAD建模里,提前给模芯留好变形补偿量,相当于提前把误差给抵消了。
💡去年我给浙江一家做新能源电池盖板的工厂做设计,就是用这个方法,提前把80度生产模温下的模芯膨胀量算进去,预留了0.08mm的补偿,开模一次就过,试模费用直接省了八成。
问:做薄壁塑件的模具设计,排气槽开深了飞边,开浅了烧胶,到底怎么拿捏这个度?
答:这个问题我被同行问了不下一百次,核心方法其实很简单,就是不要开整段的通槽,改用
。靠近型腔的第一段,深度控制在比原料溢边值小0.005mm左右,一般就是0.015到0.02mm,刚好卡在不飞边的临界点,往后退20mm再把深度加到0.1mm,既排得干净型腔里的空气,又不会漏料飞边。现在新能源汽车都在做薄壁轻量化塑件,9成的烧胶缺胶问题,这么改都能解决,我亲测过几十套,没有失手过。
这两年原材料涨得凶,模架钢材、加工费都在涨,客户还压价,很多设计师都在想怎么降本。但绝大多数人都找错了方向,只敢减模架壁厚,反而搞得刚性不够,变形更大,最后钱没省,还出了问题。
❗我最近这两年见过最靠谱的降本方法,就是把大尺寸模具的整体型腔改成
,很多人觉得镶拼麻烦,其实好处多到想不到:
– 首先,钢材用量能减10%-15%,不需要做一整块大钢料,只需要型腔部位用优质模具钢,其他部位用普通钢材就行
– 其次,加工更容易,分开铣比整快大钢料上大机床加工,精度更容易保证,加工费还能省两成
– 最后,后期维护太方便了,哪里磨损了换哪里,不用整个型腔换掉,维护成本能降一半
不过话说回来,镶拼有个必须记住的坑:拼接缝一定要躲开塑件的外观面,不然会留下细微的拼接线,外观件直接报废。这个坑我刚入行踩过,赔了厂家两万多,记到现在。
很多小厂现在喜欢找网上免费的3D模具图抄,改改尺寸就用,看起来省了设计费,结果抄完尺寸不对,改来改去花的钱比重新设计还多,真的没必要。
干这行18年,我始终觉得,好的模具设计,不是画出来图纸好看参数标准,是开模一次过,用三年不怎么修,给客户省下的试模、停工成本,就是你设计最好的招牌。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计避坑:资深工业人18年总结的精度控制核心干货 https://www.dachanpin.com/a/tg/70516.html