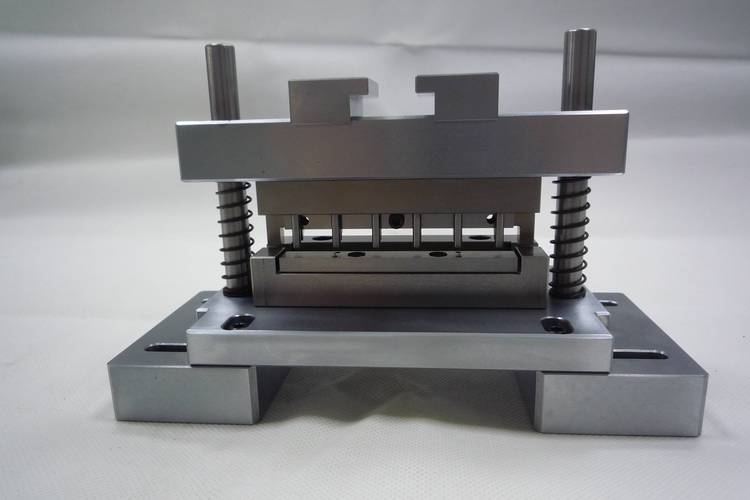
上周去东莞长安的一家精密机加工车间驻场,待了三天,亲眼见一个年产值两个亿的厂子栽在一批航天配套的小零件上。就一个十几个毫米的异形铝件,要求位置度公差0.01mm。干了三批,每批合格率不到30%。最后查来查去,问题出在哪?就是夹工件的工装夹具,用了两年没换,定位面磨偏了0.008mm。就差一根头发丝十分之一的距离,整批报废。
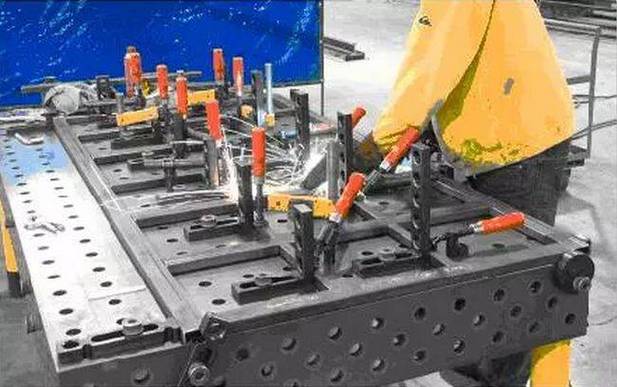
很多中小加工厂老板,提起降本增效,第一个砍的就是定制工装的预算。觉得不就是个夹东西的架子?虎钳能凑,压板能凑,犯得着花几万块开模定制?
我接触的机加工老板里,至少有一半吃过这个亏。省了几千块定制费,亏了十几万的材料费和交付违约金,这事太常见了。
问:小批量加工,也要专门做定制工装夹具吗?用通用的不行?
答:得算综合帐。如果你一单就是三五件,加工精度要求不高,通用工装当然能用。但凡公差要求在0.05mm以内,哪怕只有十件,定制工装的综合成本都比你一次次调机、出废品来的低。我去年认识一个做骨科植入物零件的老板,就是不信这个邪,非要用通用平口钳夹异形钛合金工件,结果干出来的每件都偏个0.02到0.03mm,15件坯料全部报废,光钛合金材料就亏了八万多。八万多啊,够做三套带零点定位的定制工装了。
说白了,
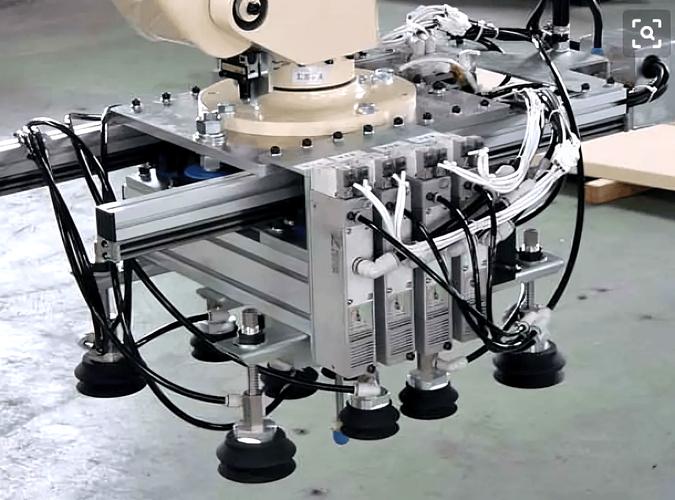
不少人对工装夹具的印象还停留在十几年前,焊个架子铣个面,凑合用就行。现在早就不一样了。国产化的模块化工装、零点快换工装、自动化适配工装,早就普及了。
现在很多做3C零件的加工厂,一条加工中心线换产品型号,原来要拆工装调机最少一小时,现在靠快换工装,五分钟搞定。什么概念?一天多干两三个活,产能直接提15%以上。
问:那些高端工装是不是特别贵?只有大厂玩得起?
答:真不是。这两年国内供应链起来了,原来进口一套零点定位工装要十几万,现在国产的基础款三四万就能拿下,精度一点不差。只要你是按月走批量的,不管你是十台加工中心的小厂还是上百台的大厂,最多三四个月就能回本。尤其是需要多面加工的工件,原来翻一次面就要重新找正调机,换了零点定位,翻完面直接卡上就能干,精度还不飘,太香了。
不过话说回来,现在也有不少新名词炒概念,把简单的工装夹具吹得玄乎其玄,本质上还是换汤不换药,交钱买噱头的也不少。
💡 第一个坑:只看报价,不看材质和工艺。很多小加工厂做工装,为了压价格,用普通Q235钢板不做调质处理,刚用的时候精度没问题,用个三五个月,受切削力和温度影响,直接变形,精度掉的一塌糊涂。正经做工装,受力部位最少要用45钢调质,要求轻量的用成型铸铝,稳定性差好几个等级。别贪那几千块的便宜,到头来亏的更多。
❗ 第二个坑:过度设计,为了高端而高端。我见过一个厂子,一年才做几百件某款零件,老板听了销售忽悠,花二十万做了一套全自动液压工装,结果大部分时间都在那放着落灰,维护成本还高的要死。说实话,适合你的才是最好的,批量小就用手动快换,批量大再上自动化,别瞎折腾。
✅ 第三个坑:不留调整余量。很多厂子做工装,只盯着当前这一款零件的尺寸做,后续产品改个一两毫米,整个工装就废了,只能重做。设计的时候多花几百块,留一点可调整的定位块,后续改款直接调定位块就行,不用重新做整个工装,能省好多钱。
现在制造业卷成什么样,大家都清楚。客户要精度要交付,拼来拼去,拼的都是这些看不见的细节。你产品差个0.01mm,客户转头就找别家,而这0.01mm的差距,十有八九不是机床的问题,就是工装夹具的问题。别小看这个夹工件的铁架子,它才是你精度的根。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么说工装夹具是精密制造的隐形基石? https://www.dachanpin.com/a/tg/70515.html