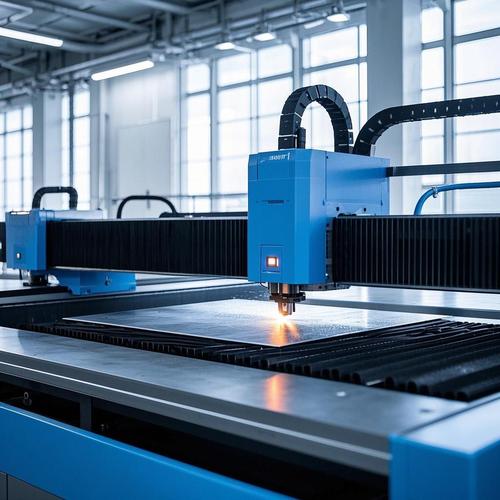
很多中小钣金加工厂老板,一提到下料就犯愁。激光切割机贵,一台入门级小功率也要三四十万,年订单几百万的小厂扛起来压力太大。火焰切割切不动薄不锈钢,切口变形还大,剪板机只能切规则形状,异型件根本玩不转。
为什么现在中小厂都换等离子切割了?
其实等离子切割不是什么新技术,但最近五六年国产技术更新太快,性价比已经杀到中小厂随便就能上的程度。
最早的等离子切割,电源贵,易损件贵,还要专用保护气,一般厂子玩不起。现在不一样了,国产逆变等离子电源技术已经成熟得不能再成熟,一万多就能拿下一套配普通数控台的设备,切12mm以内的不锈钢、铝板、碳钢,精度完全够钣金加工、五金结构件的要求,误差能控制在0.5mm以内,大部分场景够用。
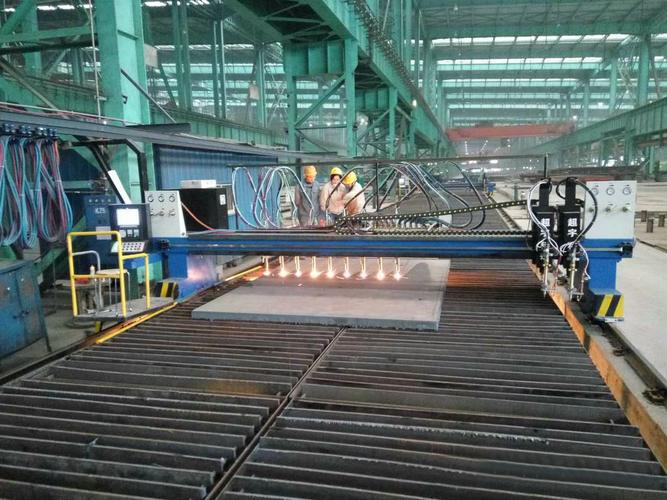
说实话,我见过好几个做通风管道、机箱机柜的小厂,换掉老剪板氧割之后,下料效率翻了三倍,废料少了快15%,这就是真金白银的省啊。
问:等离子切割和激光切割的精度差很多吗?
答:看你做什么产品,如果是做普通结构件、机箱机柜、通风管道,甚至给工地做预埋钢构件,等离子切割的精度完全能满足,只要你买的不是那种几百块的手持山寨电源,正规厂家的数控等离子切割误差都在1mm以内,大部分产品不需要二次加工。如果是做要求0.1mm公差的精密钣金出口单,那确实得上激光,可那种活本来也不是大多数中小厂能稳定接的,对吧?
选等离子切割,别踩这几个常见坑
❗第一个坑:迷信最大切割厚度。
很多人第一次买设备,上来就问销售你家最大能切多厚。销售给你看的样品,都是用每分钟几厘米的龟速切出来的,实际生产你根本不可能用这个速度,切出来要么歪歪扭扭,要么全是挂渣,根本没法用。我就见过一个老板,贪便宜买了一台号称能切30mm的等离子,实际生产切16mm都拉毛,最后只能半价转手,亏了小十万,哎。
💡买的时候只需要问:正常生产速度下,稳定切割的最大厚度是多少,拿这个参数做参考就对了。
❗第二个坑:忽略易损件成本。
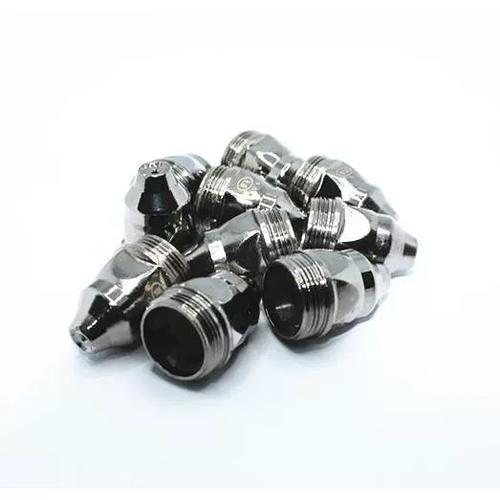
很多小牌子卖设备的时候报价很低,转头在易损件上赚回来。一个普通的电极喷嘴,通用款才十几二十块,他家专用定制款敢卖你一百多,还只能用七八个小时,算下来一年换易损件的钱都能再买半台设备了,完全被卡脖子。
问:手持等离子切割好用还是数控的好?
答:完全看你的使用场景。如果你是做钢结构安装现场下料,或者偶尔切个异型件救急、拆废料,几千块的国产手持等离子足够用,接个普通空压机就能干活,比氧割安全还快,搬着走也方便。如果你是批量下料,每天都要切几十上百件,那必须上数控的,不用专人守着,精度还一致,省下来的人工钱几个月就赚回设备差价了。
不过话说回来,也没必要一开始就上最顶配的。刚起步的小厂,自己有旧的小数控台,换个新的等离子电源就行,能省好几万,完全够用。2024年等离子切割的新变化,你得知道
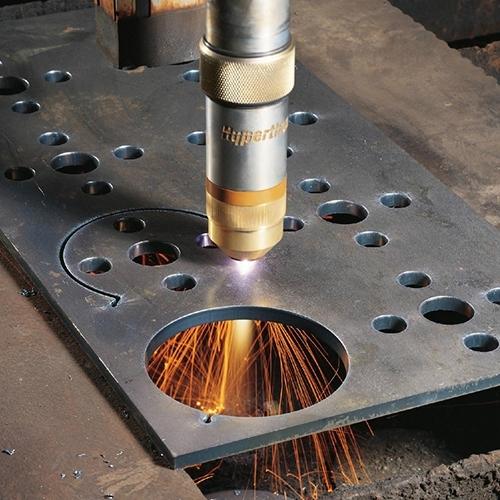
现在国产等离子切割技术更新真的很快,很多之前只有进口设备才有的功能,现在几千几万的设备就能拿到。
比如精细等离子切割,现在国产的 fine 等离子,切8mm以下的不锈钢,切口已经能做到几乎无挂渣,粗糙度比老款好太多,很多时候不用打磨直接就能焊接或者喷漆,省了一整套后处理工序,人工省好多。
还有就是现在主流的空气等离子切割,之前老款的还要用高纯氮气或者氩气做保护气,一罐气大几百,用不了几天。现在新款的空气等离子,只要普通压缩空气就能切,切出来的效果不比用气的差多少,光气体成本一年就能省大几千,对小厂太友好了。
还有很多厂家现在做等离子+火焰两用的龙门切割台,你切10mm以下的薄板用等离子,切20mm以上的厚板换火焰切割头,一台设备当两台用,投资成本直接降了一半,特别适合那种什么活都接的综合加工厂,不用买两台设备占地方。
最后说句实在的,很多人用等离子切割总抱怨切出来效果不好,其实多半不是设备的问题,是参数没调对。切薄板速度要快,气压给够,切厚板速度放慢,电流跟上,别贪快。我之前帮一个厂子调参数,原来切10mm碳钢,挂渣多得要磨半小时,调了电流速度之后,挂渣一敲就掉,一天省出两个打磨工的工作量,就这么简单。
制造业从来没有什么神设备,只有适合你订单规模和产品类型的选择。等离子切割火了几十年没被激光淘汰,靠的就是灵活、便宜、够用,选对了,真的能帮你赚更多钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割实操指南:中小加工厂怎么选对设备省成本 https://www.dachanpin.com/a/tg/70533.html