水刀切割:被工业圈低估的冷切割全能王

我第一次接触水刀切割,还是十年前在佛山顺德一家做特种陶瓷的加工厂。 当时师傅拿一块100mm厚的碳化硼防弹陶瓷往工作台上一放,我还在嘀咕,这玩意儿氧割烧不动,线切割得切三天,能行吗? 结果十分钟后,拿下来的工件断面光滑得能照出人影,边缘连个崩口都没有。 那时候我就记住了这个玩意儿。

为什么水刀切割能在高精尖领域挤掉激光和等离子?

很多人提起切割,第一反应是激光、等离子,快,精度也够。但这些都属于热切割,切完一定会留下热影响区。 薄铝板切完边缘翘变形,碳纤维复合材料一烧就分层碳化,航空航天用的钛合金零件,热切割会改变表面应力,直接影响使用寿命。 水刀不一样。它是实打实的冷切割,靠高压水流加磨料冲开材料,整个过程温度不会超过100℃,根本不会改变材料的物理化学性质。
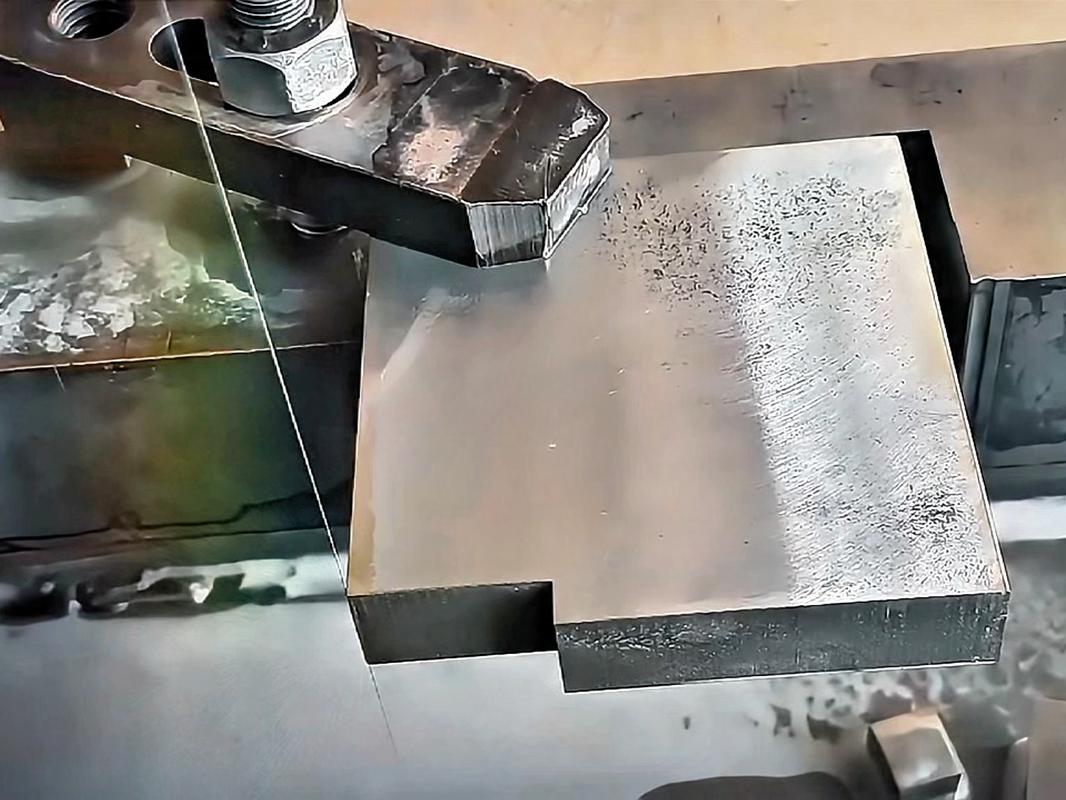
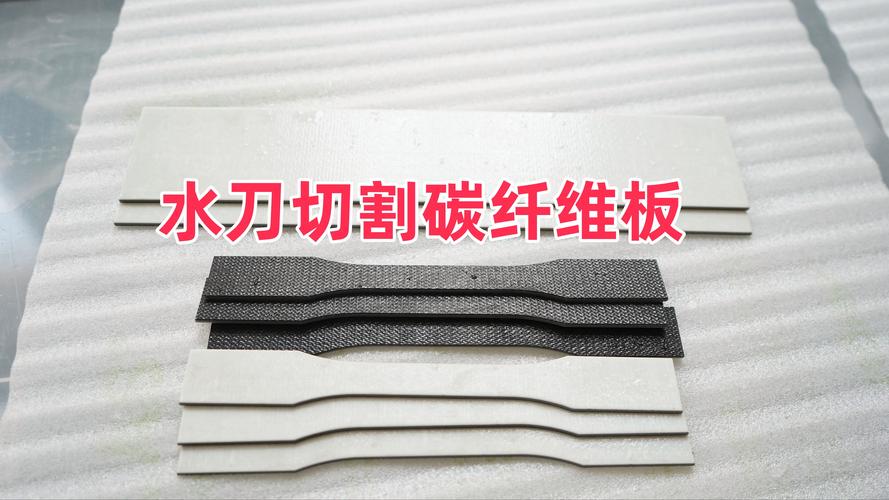
水刀切割航空碳纤维复合材料工件成品图
水刀切割航空碳纤维复合材料工件成品图
💡 哪怕是易燃易爆的材料,比如火药块、化工塑料桶,水刀都能安全切割,这是任何热切割都做不到的。 问:水刀切割是不是只能切大块厚料,精度不如激光? 答:真不是这么回事。普通的三轴水刀精度就能控制在±0.1mm以内,高端五轴水刀精度能到±0.02mm,完全满足绝大多数工业零件的加工要求,除非你做微米级的芯片封装零件,不然根本够用。 问:水刀切割的成本比激光高很多吗? 答:得看加工什么。切10mm以下的薄板,激光确实更快更便宜。但切厚度超过20mm的金属,或者各种复合材料、易碎材料,水刀的综合成本反而更低——不用二次打磨修正变形,合格率几乎能到100%,算下来比激光划算多了。

2024年国内水刀切割的新玩法,你跟上了吗?

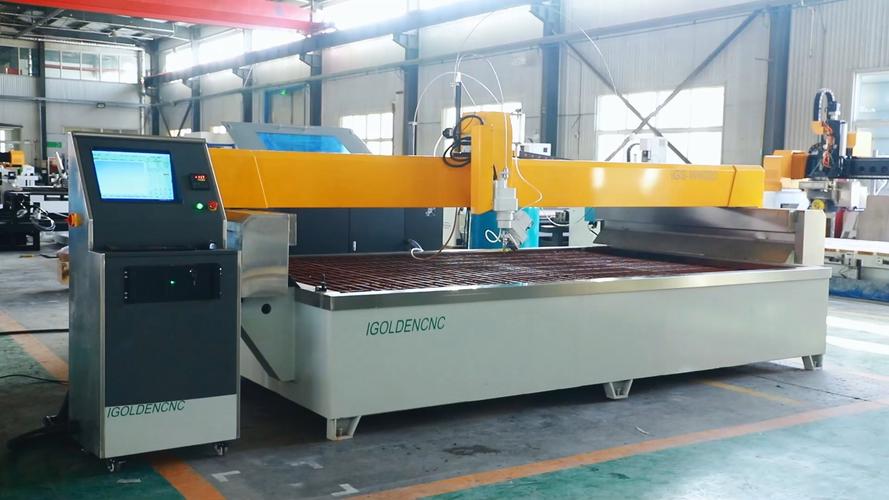
早几年,水刀都是大厂才买得起的宝贝,一台五轴水刀动辄上百万,小厂根本碰不起。 现在不一样了。珠三角长三角现在遍地都是共享水刀加工点,接零散的定制订单,按切割长度或者工件面积收费,小加工厂接了异形件订单,直接送过去切,当天就能拿,算下来比自己买设备省至少60%的成本。 不过话说回来,这两年五轴水刀的国产化做得真不错,原来进口五轴要两三百万,现在国产的百万以内就能拿下,不少做定制家具、工艺玻璃的厂都自己装机了。 原来只能切平面,现在五轴水刀能切任意斜度、任意曲面,船舶的螺旋桨叶片、汽车的异形保险杠模具,直接一次成型切出来,不用二次加工。
国产五轴水刀切割异形曲面工件现场图
国产五轴水刀切割异形曲面工件现场图
✅ 现在很多做户外景观、石材雕刻的老板,都转用水刀切割了,刻出来的图案边缘比喷砂细腻多了,成本还低一半。

做水刀切割加工,这些坑千万踩不得

做水刀切割加工,这些坑千万踩不得
做水刀切割加工,这些坑千万踩不得
我接触过不下几十个开加工店的老板,踩过水刀的坑,总结几个最常见的。 第一,图便宜买杂牌增压泵和密封件。 增压泵是水刀的心脏,杂牌的密封件三个月就得换一次,换一次得停大半天工,光停工损失都比买原厂件的差价贵好几倍。我见过一个老板,省了两千块买了副厂密封,结果用了一个月漏高压水,把电控箱烧了,修了八万,真的亏到姥姥家。 第二,为了省成本用回收磨料。 很多老板觉得磨料就是沙子,用个一两遍再捞出来接着用没差。 说白了,回收磨料里面混了碎渣、粉尘、切割下来的金属屑,不仅切割速度慢,还特别容易堵砂管,一根进口砂管大几百,不到一周就废了,省了几十块磨料钱,亏了几百块砂管钱,真的不值。 ❗ 切普通碳钢、石材用80目石榴石磨料就够,性价比最高;切硬质合金、陶瓷就得换120目金刚砂,别图省事混用。 第三,切厚料盲目开高压。 很多师傅觉得压力越高切得越快,切100mm厚的钢板直接把压力拉满到420Mpa,结果增压泵损耗快不说,砂管磨损速度翻三倍,实际算下来总效率还降了。一般来说,切50mm以内的料350Mpa足够,50mm以上到200mm,380Mpa就够,真的没必要拉满。 说实话,水刀切割真的是工业切割里的全能选手,不管你做什么行业,说不定哪天就能用上它,别到时候只知道激光等离子,错过了这么好用的工艺。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:被工业圈低估的冷切割全能王 https://www.dachanpin.com/a/tg/70534.html

赞 (0)
等离子切割实操指南:中小加工厂怎么选对设备省成本
上一篇 2026-10-03 23:56:45
工业装配:被低估的现代制造业隐形利润核心
下一篇 2026-10-04 01:10:48

相关推荐

  • PCBA:电子产品的 “骨架” 与 “神经中枢”

    当我们拿起手机刷视频、用电脑处理文件,或是通过智能手表监测健康数据时,很少有人会留意到这些便捷设备内部的核心部件 ——PCBA。这个看似简单的缩写,背后承载着电子产品实现各项功能的关键技术,它就像电子产品的 “骨架” 与 “神经中枢”,将零散的电子元件整合为一个协调工作的整体,支撑起现代科技生活的方方面面。 PCBA 的全称是 Printed Circuit…

    2025-09-13
  • 价值流图(VSM):别再画“完美”的现状图了,那才是最大的浪费

    去年我在一家汽车零部件厂看他们的价值流图,会议室墙上贴满了打印出来的A3纸,箭头、数据框、库存三角……画得那叫一个漂亮。说实话,第一眼我都想鼓掌了。但当我指着那个长达18天的原材料库存问“这个数据怎么来的”,现场鸦雀无声。后来才知道,那是三年前的ERP报表里扒出来的。你看,这就是我们现在推VSM最典型的坑——把作图本身当成了目的。 我这些年跑过上百家工厂,价…

    2026-06-25
  • 隐私计算工业:破解制造业数据孤岛的金钥匙

    现在制造行业谈数字化,绕不开数据协同,绕不开一个坎:核心数据不能出域,业务协同又必须要用数据。没人敢拿自己吃饭的手艺开玩笑。你压箱底的工艺参数、成本结构、产能数据,随便给出去,哪天被同行挖走,被上游压价,找谁哭去? 为什么制造业现在必须啃下隐私计算工业这块硬骨头 工业数字化搞了这么多年,大部分工厂内部的数据孤岛都没打通,更别说跨企业、跨产业链的数据流通了。整…

    投稿 2026-09-10
  • IP 孵化:解锁文化与商业价值共生的新范式

    IP,即知识产权,早已超越传统法律概念,演变为承载情感共鸣、文化符号与商业潜力的综合载体。IP 孵化则是通过系统性规划、创意开发与资源整合,将一个初始概念或内容原型培育成具备持续影响力与变现能力的成熟品牌的过程。在当前文化消费升级与数字经济深度融合的背景下,优质 IP 不仅能成为文化传播的重要媒介,更能构建起横跨多个产业的价值生态,为企业与创作者带来长期且多…

    投稿 2025-09-08
  • 车削加工:刀具选不对?参数调不好?老技师说这几点必须记住

    车削加工,最头疼的是什么?断屑缠刀、振纹、还是刀具寿命短得离谱?我当年刚进车间的时候,被这些问题折腾得够呛——刀片崩了换、换了又崩,一天能废掉半盒刀片。后来跟师父屁股后面学了几个月,才恍然大悟:其实八成的问题,都出在刀具选择和切削参数上。不信你试试,把这两样搞对了,加工立马能顺一大半。❗ 刀具材料选错,再牛的技术也白搭 很多新手一上来就喜欢用高速钢车刀,觉得…

    投稿 2026-08-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息