早几年跑珠三角的汽配加工厂调研,撞见最经典的一幕:组装线一台定位工装卡壳了,操作工挥手喊线长,线长拿着对讲机吼了三分钟找不到维修电工,等师傅慢悠悠赶过来,整条线已经停了快四十分钟。
这种浪费,你算过吗?一条百人工位的组装线,停一小时就是一万多块的人工成本打了水漂,还交不上货赔违约金。
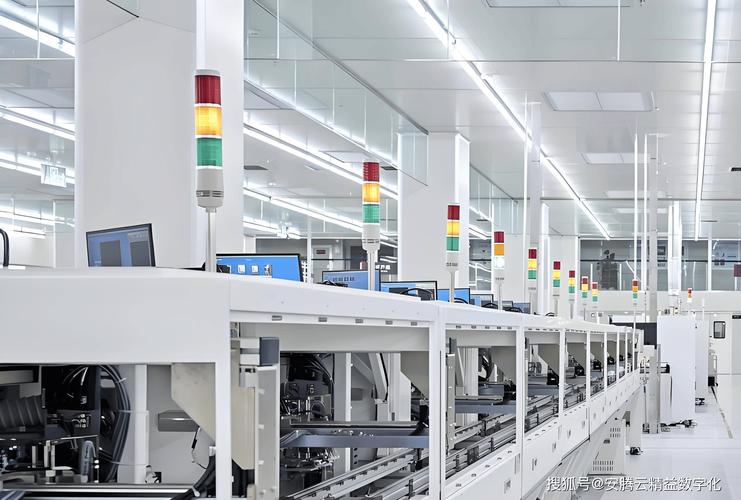
很多人一听安灯,觉得就是进口自动化生产线才有的高端玩意儿。错。安灯本质就是个“快速喊人”的机制,起源于丰田的精益生产,核心就是一句话:有问题立刻亮出来,别攒到最后出大问题。
可我见过起码七成已经上了安灯的工厂,最后都把它做成了摆设。要么就是装了一堆按钮,没人规定谁要什么时候响应,按了也白按;要么就是怕停线,工人不敢按,领导也说“小问题先凑合上,下班再修”,最后安灯落了一层灰。
问:是不是只有自动化生产线才配得上安灯系统(Andon)?
答:完全不是。我见过东莞一家只有12个工人的手工家具五金组装线,老板花八百块买了一堆无线按钮,绑定了维修、物料三个负责人的企业微信,一按就弹提醒,不到半年,算下来省下的停线损失,够换三台新的冲击钻。核心从来不是硬件有多贵,是你有没有建立“问题快速暴露快速解决”的规则,小工厂照样用。
问:安灯一拉就要停线吗?会不会反而增加损失?
答:分问题。缺物料、设备卡壳这种影响产出的异常,该停就停,总比你出一堆不合格品,最后返工还要亏吧?小问题不影响当前工位产出的,完全可以设置成“请求支持不停车”,比如拧螺丝的操作工缺了一个规格的螺丝,按一下安灯,物料员送过来的间隙,操作工可以先做其他工位,完全不耽误。很多人对安灯的误解太深了。
💡 第一,响应层级必须卡死,不能乱
很多工厂的安灯,一按全车间所有人都收提醒,等于所有人都没收到。正确的逻辑是分级响应:设备异常,第一时间推给当班对应维修,10分钟没到岗没解决,自动升级给线长,20分钟没解决,升级给生产主管,超过半小时触发全线停线梳理。
别心疼这半小时的停线,天天断断续续拖个一两小时,损失比这大得多。
❗ 第二,别一上来就罚,要鼓励按灯
说实话,很多工厂的管理逻辑就错了:工人一按安灯,先扣工人绩效,说你怎么把设备搞坏了。那下次谁还敢按?工人偷偷把问题藏着,攒到下班再说,最后停线更久,出了不良更多。
正确的做法是反过来,鼓励主动按灯。这个月按灯次数多、问题暴露及时的,还给奖金。出问题不是错,藏着问题才是错。
✅ 第三,要挖数据价值,不是报完警就完
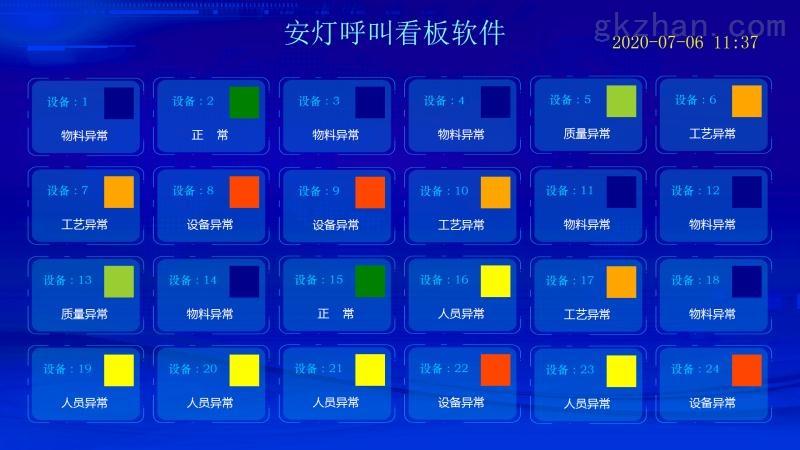
安灯系统(Andon)最大的长期价值,根本不是当天解决问题,是帮你攒异常数据。你连续统计三个月,哪台设备每周触发三次以上异常,哪个工位天天缺物料,一眼就能看出来,针对性做技改、调物料配送规则,比你拍脑袋定几百万的技改方案准一百倍。
2024年了,现在的安灯玩法确实比以前多了。很多工厂结合IoT联网,设备不用工人按,参数一超标,安灯自动推送给维修,还能直接把设备编号、位置发到维修师傅的智能工牌上,师傅过去直接修,省了找问题的时间。还有结合AGV的,工位缺料一按安灯,系统自动派AGV送料,不用物料员乱跑。
不过话说回来,新技术再花里胡哨,核心逻辑还是没变。就是快速暴露问题,快速解决问题,砍掉无效等待。我见过不少工厂花上百万上AI智能安灯,结果基础的响应流程没理顺,还是没人按,照样浪费钱。
上个月帮浙江一家做新能源电池结构件的工厂梳理流程,他们三年前上了全套进口安灯,结果使用率不到10%,一问才知道,原来一按安灯就扣车间奖金,谁都不敢碰。后来我们帮他们把规则改了,重新理了响应层级,取消了不合理的罚款,第一个月统计下来,整条线的停线时间直接降了34%,老板都惊呆了,说原来这么贵的系统,改个规则就活了。
制造业的降本增效,从来不是比谁上的系统贵,是看你有没有把工具的逻辑摸透,用对地方。安灯不复杂,别把它搞复杂了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再浪费停线时间:安灯系统(Andon)落地的坑与真价值 https://www.dachanpin.com/a/tg/70544.html