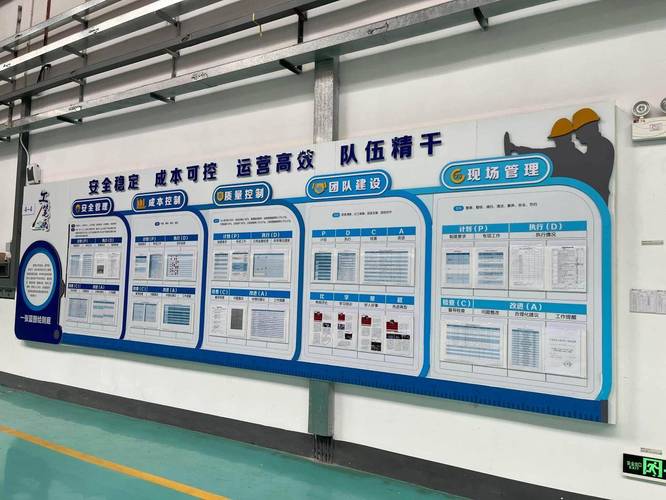
很多工厂搞精益,第一个学的就是看板管理。十个工厂有八个,最后做成了墙上的摆设。落灰,没人看,成了应付审核的道具。
多做的都是浪费,这个是核心。我上次去浙江一家做汽配的工厂,原来前工序按计划生产,每个工序都堆了大半个月的在制品,车间走路都要绕着走。后来改了看板拉动,每条线的看板卡只放当天要做的量,领完才能再拿,不到三个月,车间空出来三分之一的面积,压的几百万资金直接活了。
问:中小企业产能不饱和,接散单多,也适合做看板管理吗?
答:当然适合,但别照搬大厂的全流程拉动模板。小厂最痛的是什么?换线勤,工序间堆料,压钱还占地方。哪怕你只用最简单的工序看板,后工序要多少领多少,直接就能砍三分之一的在制品库存,一周就能看到效果,根本不用花大价钱搞系统。
问:现在都上马MES系统了,还要保留实体看板吗?
答:说实话,真的要看场景。车间一线的操作工,总不能每十分钟停下手刷一遍系统吧?线边放一块磁吸式的可擦写看板,换单改计划的时候随手一写,全工位抬头就能看见,比系统弹窗提醒管用一百倍。现在最新的实践都是数字加实体双看板,系统算总计划排程,实体看板管现场动态调整,搭配用才是真的顺。
💡 我跑过上百家制造车间,总结出来三个最常见的坑,踩一个就翻船。
1. 看板放错了地方 ✅
很多工厂喜欢把看板放在工厂大门、会议室门口,专门给客户和审核的人看。那有啥用?看板是给一线操作工、物流员看的,得放在每条生产线的入口,工序转角,工人转身就能看到的地方。上个月我去东莞一家五金厂,原来把生产看板放行政楼门口,移到每条冲压线入口之后,一周不良率降了8个点——就是因为工人随时能看到今天出了多少不良,哪个尺寸出问题,自己就盯着调了,不用等组长下班才反馈。
2. 信息堆得太满 ❗
一张看板恨不得列七八个指标,产量、良率、OEE、达成率、出勤率…工人看半天找不到重点。一张合格的看板,最多留三个核心信息:今天要做哪款,还差多少没做,现在出了什么问题。就够了。太多信息等于没有信息。
3. 看板不动,成了死看板 ✅
我见过太多,月初贴上去的生产计划,月底还是那一张,灰尘都快盖住字了。看板的本质是
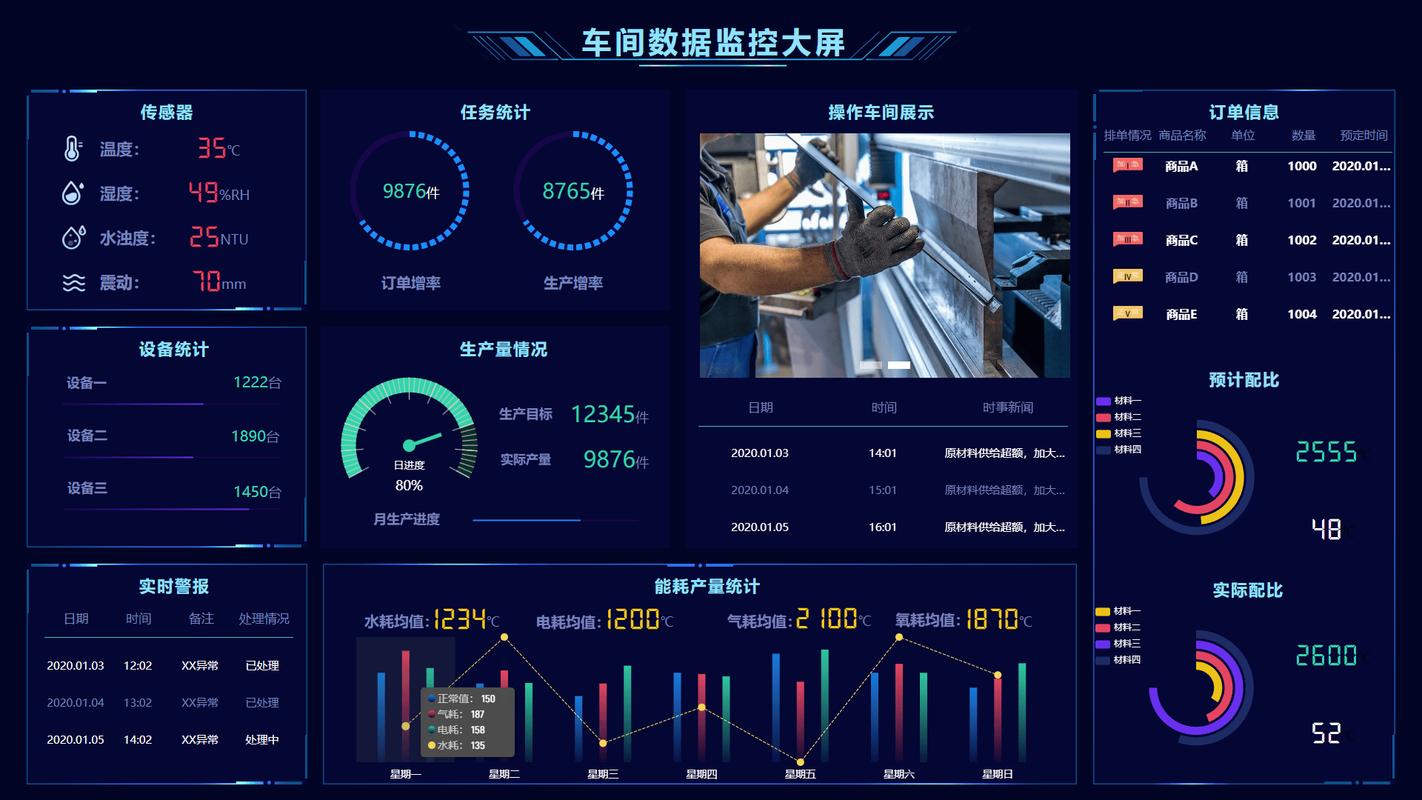
现在很多工厂都在搞数字化升级,一提到看板就换成超大的电子屏,花几十万,结果呢?电子屏上轮播一堆全工厂的汇总数据,一线工人根本不看,还是原来那样干。最后变成了客户参观的时候才开,平时就是个黑屏摆设,你说可惜不可惜?
不过话说回来,数字化升级本身没错,错的是丢了看板管理的根。数字化升级看板管理,核心还是不能丢原来的
逻辑:传递需求,拉动生产。现在做得好的工厂,都是给每个线边工位配小型的数字看板,后工序缺料了,按一下按钮就能触发缺料提醒,仓管员的PDA上直接收到位置和物料信息,十分钟之内就送过来,不用操作工跑去找,也不用文员在中间传话,省下来的时间都是实实在在的产能。
说白了,不管是纸质看板还是电子看板,不管是千人的大厂还是百人的小厂,能帮你少压钱、少堆料、少出问题的,就是好的看板管理。别搞那些花里胡哨的,管用就行。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造车间的隐形指挥棒:看板管理落地避坑指南 https://www.dachanpin.com/a/tg/70543.html