
用约束理论(TOC)解决制造工厂产线堵点:别忙增效,先找瓶颈

我见过太多工厂老板一开口就说要降本增效,全车间推行改善,钱花了几十万,结果交货周期反而更长,库存堆得更多。 你说冤不冤? 说实话,大部分情况都是找错了发力点。你把非瓶颈的效率提得再高,对整个工厂来说一点用都没有,反而制造一堆没用的库存,占用你的现金流。
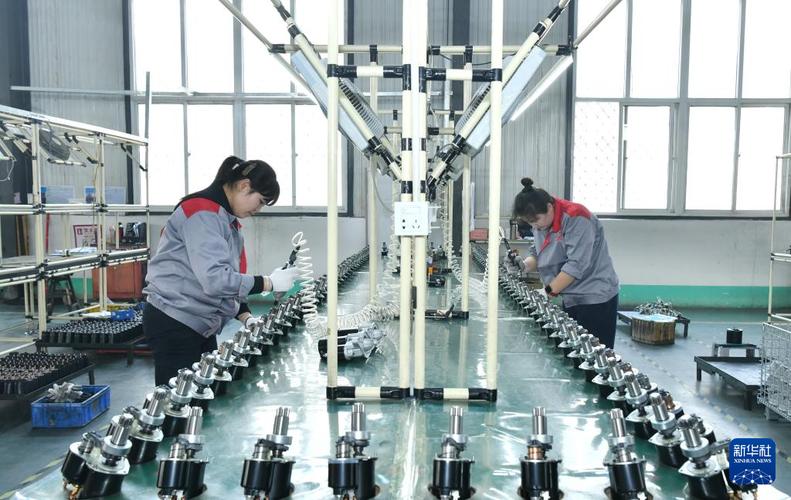
汽车零部件制造工厂产线瓶颈堵料实拍
汽车零部件制造工厂产线瓶颈堵料实拍
问:约束理论(TOC)说的瓶颈,就是产线上最慢的那个工位吗? 答:不全对。TOC的瓶颈分两种,一种是物理瓶颈,就是产线上产能最低的设备或工位,另一种是政策瓶颈——比如公司规定“这个工位必须留10%的产能冗余”“原材料必须提前一周备货”,这种看不见的规则,才是很多工厂最大的隐形瓶颈。我之前接触过一家江浙的加工厂,老板规定所有订单必须整批生产,结果明明单个工序产能够,整批堆在瓶颈那里,交期拖了整整一周,改了规则之后,分批走瓶颈,交期直接降了30%。

为什么你的工厂增效总是越增越乱

为什么你的工厂增效总是越增越乱
为什么你的工厂增效总是越增越乱
现在制造业都喊着自动化、数字化,不少工厂换了新设备,上线了新系统,产出反而上不去。核心原因就是违背了约束理论(TOC)的核心逻辑:整个系统的产出,只由瓶颈资源决定,非瓶颈资源的任何效率提升,都是无效浪费。 我上个月去东莞那家做汽车结构件的工厂,老板拍着桌子吐槽,去年投了两百多万换了三台新冲床,冲压效率提了30%,结果交货周期从15天涨到了21天,还多堆了近两百万的在制品。你猜瓶颈在哪?根本不在冲压,在后面的氧化线。氧化线一天只能处理八千件,冲压一天冲一万二,多出的四千件全堆在氧化车间门口,占地方占资金,发不出去等于白做。 不过话说回来,这种错误真的太常见了。每个部门都盯着自己的KPI,冲压部门的KPI是设备利用率,当然拼命冲,谁管后面堆不堆?老板考核的是整体交期,最后只能自己吃亏。

约束理论(TOC)五步聚焦法,工厂拿来就能用

约束理论(TOC)最实用的就是五步聚焦法,不用搞复杂的模型,普通人看一遍就能上手: ✅ 第一步:识别系统的约束 ✅ 第二步:挖尽约束的所有产能 ✅ 第三步:让所有非约束资源迁就约束的节奏 ✅ 第四步:打破约束,提升约束的产能 ✅ 第五步:回去找新的约束,持续改进 💡 这里要提醒一句,很多人第二步就错了。挖尽瓶颈产能,不是让瓶颈工人天天加班,而是不要让瓶颈做任何无用功。比如换模安排在非生产时间,瓶颈只生产当前要出的订单,不要提前生产库存,不合格的半成品不要流到瓶颈这里浪费时间。这些调整一分钱都不用花,就能把瓶颈产能挖出来10%-15%,香不香?
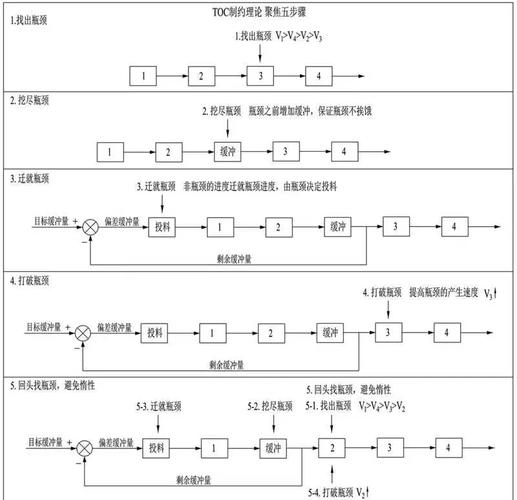
制造工厂TOC约束理论五步改进流程图
制造工厂TOC约束理论五步改进流程图
问:TOC改进只适合大批量生产的工厂吗?多品种小批量的订单能用吗? 答:正好相反,TOC是目前解决多品种小批量交期问题最有效的方法之一。原来多品种小批量换模频繁,大家都喜欢凑批量生产,结果很多急单被压在后面,准交率低得离谱。用TOC的话,你只要盯着瓶颈排产,急单优先插在瓶颈,前面的工序跟着瓶颈的节奏走,根本不会乱。我认识一家做医疗器械定制零部件的小厂,原来准交率只有65%,用TOC改了排产之后,三个月就涨到92%,还省出两百万的流动资金,就是最好的例子。

当下做TOC,有哪些新的实践变化

TOC提出来几十年了,现在用和当年完全不一样。得益于现在的工业互联网和MES系统,找瓶颈不用安排工程师蹲在产线数三天在制品,打开MES后台看各个工位的产能利用率、在制品周转时间,几分钟就能定位瓶颈,效率比原来高太多。 ❗ 这里还有个省钱的思路:很多工厂做数字化,上来就要全工位装传感器,全链路采集数据,几百万砸进去,效果还不好。按照约束理论(TOC)的思路,你只要把瓶颈资源的数据采准采全就行,非瓶颈资源只要知道大致产能,根本不需要那么高精度的采集,一下子能省掉一半以上的数字化投入。 现在很多国内的离散制造工厂,把TOC和APS排程结合在一起,先排瓶颈资源的产能,再排非瓶颈跟着瓶颈走,准交率提升20%-30%都是常态,投入还比全流程改造小太多。 很多人说TOC是老掉牙的理论,不如现在的智能工厂、工业4.0时髦。我就说一句,能解决问题的理论,永远不老。你把TOC用明白了,再去搞智能化改造,也不会踩“为了数字化而数字化”的坑。不信你回头看看自己工厂的堵点,是不是就是那一个两个瓶颈卡住了整个产出?找出来,解决掉,比你全车间改一圈有用得多。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:用约束理论(TOC)解决制造工厂产线堵点:别忙增效,先找瓶颈 https://www.dachanpin.com/a/tg/70551.html
赞 (0)
制造降本破局:落地才管用的车间拉动系统实践指南
上一篇 2026-10-04 06:46:43
工厂质量改进的实战心法:六西格玛(DMAIC)落地避坑指南
下一篇 2026-10-04 07:35:48

相关推荐

  • Profibus/Profinet 深度拆解:从 DP 到 PROFINET 的现场迁移实战

    去年冬天,我在一个汽车焊装车间待了三天。就为了查一根 PROFIBUS DP 的 A 线 SP 端接地问题。 说实话,那种感觉糟透了。你拿着万用表一个个从站拔,把整个链路拆到只剩头尾,然后盯着示波器看那个反射波形。干过的人都懂。 但如果同样的故障,放到 PROFINET 网络上呢?一条网线,LLDP 拓扑一拉,端口统计里哪个口 CRC 错误在涨,基本十分钟就…

    投稿 2小时前
  • 方向盘旁的温柔守护:辅助驾驶如何重塑我们的出行时光

    每次坐进驾驶座,指尖触碰方向盘的瞬间,总会想起小时候坐在父亲车里的模样。那时窗外的风景飞速倒退,父亲稳稳握着方向盘的手,是我眼中最安心的依靠。如今我们自己成了驾驶者,面对早晚高峰的拥堵、长途跋涉的疲惫,以及偶尔因分神产生的慌乱,心中总会悄悄期待:要是能有一份 “隐形的守护”,让每一次出行都多些从容,该多好。而辅助驾驶技术的出现,就像一场温柔的约定,悄悄走进我…

    2025-08-28
  • 艺术:人类精神世界的璀璨星河

    艺术是人类文明长河中永不熄灭的火种,它以多样的形态记录着生命的思考、情感的脉动与文化的传承。从原始洞窟中斑驳的岩画到现代展厅里抽象的装置,从古典交响乐的恢弘旋律到街头涂鸦的大胆色彩,每一种艺术表达都如同星辰,在人类精神的宇宙中闪烁着独特的光芒。这些作品超越了时空的阻隔,让不同时代、不同地域的人们能够透过创作者的视角,感受共通的喜悦、悲伤、向往与沉思,构建起一…

    2025-09-15
  • PCBa 打样:每一块电路板里,都藏着产品诞生的滚烫期待

    当一款智能设备最终握在用户手中,屏幕亮起的瞬间、按键反馈的清脆声响、数据传输的流畅节奏,背后都有着无数看不见的努力在支撑。而这一切的起点,往往是一块看似普通却意义非凡的 PCBa 样板。它不是批量生产中的冰冷零件,更像是产品研发路上的 “先行者”,承载着设计师的灵感、工程师的严谨,以及整个团队对未来的憧憬。很多人或许从未近距离观察过 PCBa 样板,不知道那…

    2025-09-11
  • 六西格玛(DMAIC)不是玄学——从停产线到百万节省的真实复盘

    我最近一次用DMAIC,差点被生产总监赶出会议室。 “又是这套虚的!先解决眼前这批不良品再说!” 他拍着桌子,唾沫星子飞溅。说实话,我当时特能理解他——一条SMT线停在那里,每45秒就是一台高端控制器报废,火都烧到眉毛了,谁还有心思听你讲什么定义-测量-分析-改善-控制? 但有意思的是,三个月后,正是这个被我强行推进的DMAIC项目,把那款产品的直通率从73…

    投稿 2026-08-02

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息