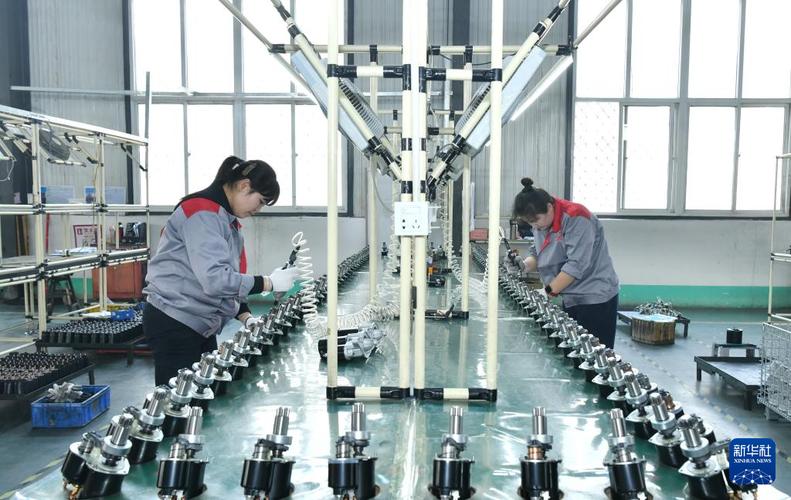
上个月去珠三角一个做汽车底盘零部件的工厂走访,车间角落半圈都是落了灰的半成品,老板蹲在仓库门口抽了三根烟,说前前后后砸了几十万做精益,报表上的在制品库存还是降不下来。
问了一圈才知道,他们把
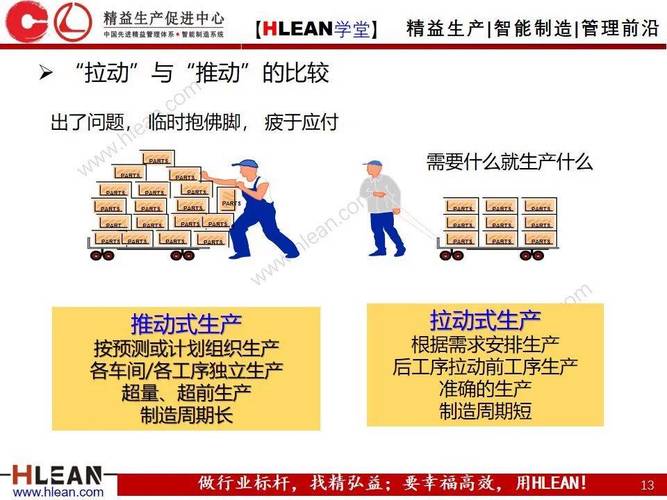
传统生产模式里,大多是「推动式生产」:计划部排好产,给第一道工序下工单,做完就推去下一道,不管下一道此刻需不需要,能不能做。
放在十年前,单品种大批量生产,这套模式没什么问题。现在呢?客户要多品种小批量,这周要100件A,下周要50件B,下下周要20件C,你还按计划推,最后只能是,卖得出去的没产能做,卖不出去的堆了一仓库。
拉动系统反过来。从客户需求倒推,最后一道工序要多少,向前一道工序要多少,一步步往前拉,只有收到需求才生产。
❗ 坑一:没理顺连续流,上来就上拉动
很多工厂工序之间隔得远,换线时间差两三个小时,连最基本的流动都没做通,就急着挂看板上拉动,最后各工序还是断流断料,不得不多堆在制品缓冲,等于白做。
❗ 坑二:缓冲库存越设越高,最后回到原点
很多管理者怕断线影响产量,一有停线就加安全库存,今天加10个,明天加20个,最后缓冲区堆得满满当当,和原来的推动模式没区别。
❗ 坑三:只改车间,不改供应链
车间内部拉动做得顺顺当当,原材料供应商还是按月按批量送货,原料仓堆大几十万的原料,整体库存还是降不下来。
问:我们车间多品种换线频繁,真能做到零库存拉动吗?
答:别被
现在早就不是只有纸质看板那一套玩法了。数字化普及之后,很多工厂已经把拉动系统搬进了MES系统,工位缺料扫个码,上游工序自动收到需求,系统自动算缓冲量,出错率比人工低太多。
上个月我接触宁波一个做智能门锁配件的工厂,原来用纸质看板,每天平均丢个五六张,错单率能到8%,换了数字化拉动之后,错单率直接降到0.7%,整体在制品库存降了42%,交期从原来的7天缩到3天。
问:我们就是个几十人的小工厂,预算少上不起系统,就做不了拉动吗?
答:当然不是。说实话,我见过不少十几个人的小加工厂,用最简单的固定周转箱、地面画线框,做得比千人大厂还顺。核心是你先把工序流理清楚,定好每个工位的最大在制品数量,用什么工具只是形式。哪怕拿马克笔在地面画个框,框满了就停线,也是最简单有效的拉动系统。管用就行,别追求高大上。
💡 给所有想做拉动的工厂几个落地小Tips:
✅ 先选一条瓶颈产线试点,别全工厂一下子铺开,试成了再复制,风险小,老板也能快速看到效果
✅ 落地前先降换线时间,换线时间从4小时降到1小时,拉动的难度直接降一半
✅ 缓冲库存从高往低调,别上来就往死里压,出一次问题就前功尽弃
不过话说回来,拉动不是万能的。如果你做的是固定需求的大批量标准品,原来的推动模式其实也没什么不好,拉动的优势体现不出来。
但现在绝大多数制造行业,客户需求变快,品种越分越细,交期要求越来越短,你不搞拉动,堆出来的库存,迟早变成压垮现金流的大石头。对吧?
别把拉动做成门面工程,也别把它当成什么遥不可及的玄学。沉下去改好一条线,你就能看到实实在在的变化。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造降本破局:落地才管用的车间拉动系统实践指南 https://www.dachanpin.com/a/tg/70550.html